
Сварка.
Электрошлаковая сварка (ЭШС).
При электрошлаковой сварке основной и электродный металлы расплавляются теплотой, выделяющейся при прохождении электрического тока через шлаковую ванну. Шлак представляет собой расплавленный, обладающий электропроводностью флюс. Процесс электрошлаковой сварки (рис. 6) начинается с образования шлаковой ванны (4) в пространстве между кромками основного металла (1) и формирующими устройствами (3) типа ползунов или пластин, охлаждаемыми водой, путем расплавления флюса электрической дугой, возбуждаемой между сварочной проволокой (2) и вводной планкой (6).
После накопления определенного количества жидкого шлака дуга шунтируется шлаком и гаснет, а подача проволоки и подвод тока продолжаются. При прохождении тока через расплавленный шлак, являющийся токопроводящим электролитом, в нем выделяется теплота, достаточная для поддержания высокой температуры шлака – до 2000 °C и расплавления основного металла и электродной проволоки. За счет разницы в плотности электродный металл (плотность жидкого металла значительно больше плотности компонентов шлака) опускается на дно расплава, образуя металлическую ванну (5), а расплавленный флюс находится в верхней части расплава, образуя шлаковую ванну (4).
Шлаковая ванна, находясь сверху, защищает жидкий металл от окисления воздухом.
В начальном и конечном участках образуются дефекты. В начале шва – непровар кромок, а в конце шва – усадочная раковина и неметаллические соединения.
Наиболее экономически выгодным является применение электрошлаковой сварки при изготовлении толстостенных конструкций в тяжелом машиностроении, для изготовления ковано-сварных и лито-сварных конструкций, таких как станины и детали мощных прессов и станков, коленчатые валы судовых двигателей, роторы и валы гидротурбин, котлы высокого давления.
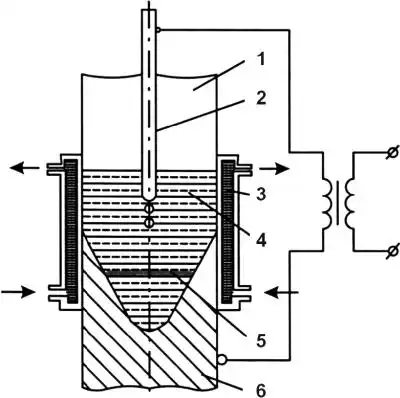
Рис. 6.
Схема процесса электрошлаковой сварки:
1 – кромки основного металла;
2 – сварочная проволока;
3 – формирующиеся устройства;
4 – шлаковая ванна;
5 – металлическая ванна;
6 – водная планка.
Технологические возможности ЭШС позволяют сваривать детали толщиной от 30–40 до 3000 мм. Для сварки используют проволоку, плавящиеся мундштуки, пластинчатые электроды, ленточные электроды. В качестве источников питания применяют специальные сварочные трансформаторы с жесткой внешней характеристикой, напряжением 30–55 В и токами от 50 А до 3000 А.
Аппараты для ЭШС условно разделяют на следующие типы:
• рельсовые аппараты, перемещающиеся по направляющим рельсам;
• безрельсовые аппараты, перемещающиеся непосредственно по изделию;
• аппараты подвесного типа, не имеющие ходового механизма, что делает их простыми и портативными.
Оборудование, необходимое для ЭШС:
• специальные сварочные аппараты;
• аппаратные шкафы;
• аппараты для подачи электродной проволоки или ленты;
• устройства для формирования сварочного шва;
• устройства фиксации и перемещения изделий.
Преимущества ЭШС:
• возможность получения за один проход сварных соединений практически любой толщины, от 25 и до 3000 мм;
• отсутствие необходимой специальной подготовки кромок свариваемых деталей;
• расход флюса в десятки раз меньший, чем при обычной электродуговой сварке;
• возможность применения электродов самой различной формы;
• улучшенная макроструктура шва (высокая однородность металла сварной ванны);
• высокая производительность процесса;
• сокращенный расход электроэнергии;
• малая зависимость зазора между соединяемыми деталями от толщины свариваемого металла и отсутствие подрезов;
• использование ЭШС для переплавки стали из отходов и получения отливок;
• возможность регулирования процесса при токах сварки от 0,2 А/мм2 и до 300 А/мм2 по сечению электрода;
• надежная защита сварочной ванны от воздуха;
• возможность получения за один проход швов переменной толщины.
Недостатки ЭШС:
• возможность сварки только в вертикальном или почти вертикальном положении свариваемых плоскостей (с отклонением от вертикали не более 30°);
• высокая степень перемешивания основного и электродного металлов;
• наличие крупнозернистой структуры в металле шва и в переходной зоне;
• необходимость изготовления и установки перед сваркой технологических деталей (планки, формирующие устройства, стартовые карманы);
• недопустимость остановки электрошлакового процесса до окончания сварки, т. к. при этом образуются неустранимые дефекты.
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.