
Сварка.
Электроконтактная сварка.
Электроконтактная сварка является одним из самых распространенных видов сварки металлов давлением. Электроконтактная сварка относится к видам сварки с кратковременным нагревом места соединения деталей без оплавления или с оплавлением и осадкой разогретых заготовок. Характерная особенность этих процессов – пластическая деформация, в ходе которой формируется сварное соединение. В процессе этой деформации происходит удаление окислов из зоны сварки, устранение раковин и местное уплотнение металла.
Способ электроконтактной сварки изобрел русский инженер Н. Н. Бенардос, который в 1885 году получил патент на способ точечной электросварки клещами с угольными электродами. Позднее этот способ усовершенствовали заменой угольных электродов на медные, и появились новые способы сварки: роликовая, стыковая, рельефная и т. д.
Место соединения разогревается проходящим по металлу электрическим током, при этом максимальное количество теплоты выделяется в месте сварочного контакта. Количество теплоты, выделяемой в зоне сварки, определяют по формуле Джоуля-Ленца (Q = I2 × R × t):
Q = 0,24 × I2 × R Δt.Где Q – количество тепла (кал.);
I – сила тока сварки (А);
R – полное сопротивление зоны сварки (Ом);
T – время протекания тока сварки (с).
Q = I2 × R Δt,Где Q – количество теплоты (Дж),
Остальные параметры по формуле 3.1.
Основное влияние на нагрев оказывает сила сварочного тока. Например, при данном количестве необходимой теплоты, расходуемой за один сварочный цикл, увеличение силы тока в два раза приведет к уменьшению времени сварки более чем в четыре раза.
Полное сопротивление сварочного контура состоит из электросопротивлений выступающих концов заготовки L, свариваемых заготовок Rзаг, сварочного контакта Rк и электросопротивления между электродами и заготовками Rэл (рис. 28 а)
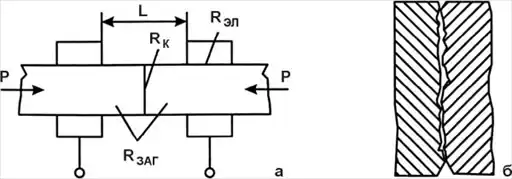
Рис. 28.
Схема электроконтактной сварки (а), схема контакта заготовки (б).
Полное сопротивление сварочного контура равно:
R = Rзаг + Rк + Rэл.Сопротивление сварочного контакта зависит от таких факторов, как чистота поверхностей деталей в месте сварки, наличие окисных пленок металла, сила сжатия заготовок. Например, при сварке неочищенных заготовок сопротивление в месте контакта изменяется в весьма широких пределах. Это приводит к изменению температуры нагрева, стабильности прочностных показателей, браку и износу электродов.
При нагреве в месте контакта сопротивление металла возрастает, следовательно, еще более возрастает количество выделяющейся теплоты и резко ускоряется процесс сварки. Применяя для контактной сварки токи больших величин, удается производить сварку за десятые и сотые доли секунды.
Контактную сварку классифицируют по типу сварного соединения, определяющего вид сварочной машины, и по роду тока, питающего сварочный трансформатор.
По типу сварного соединения различают:
• стыковую контактную сварку;
• точечную контактную сварку;
• шовную (роликовую) контактную сварку.
По роду сварочного тока выделяют контактную сварку:
• переменным током;
• импульсом постоянного тока;
• аккумулированной энергией.
Схемы основных современных способов контактной сварки представлены на рисунке 29. Эти способы отличаются сопряжением деталей в месте соединения, особенностями токоподвода и приложением сварочного давления.
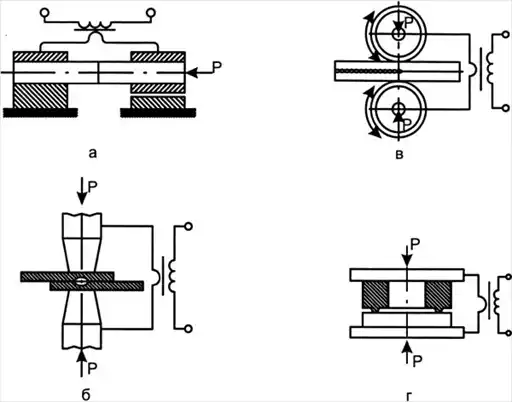
Рис. 29.
Основные способы контактной электросварки:
А – стыковая сварка; б – точечная сварка; в – шовная (роликовая) сварка; г – рельефная сварка.
Выпускаемые машины для электроконтактной сварки состоят из двух основных частей: электрической и механической.
Электрическая часть сварочной машины состоит из:
• трансформатора с первичной обмоткой на напряжение 220/380 В и вторичной обмоткой на напряжение 1–20 В, при силе тока во вторичной обмотке от нескольких десятков до сотен килоампер;
• регулятора времени;
• прерывателя тока в цепи первичной обмотки;
• токоподводящих устройств.
Механическая часть машины для контактной электросварки включает в себя:
• устройства фиксации деталей;
• механизмы для создания, выдержки и снятия давления на заготовки.
Машины для контактной сварки работают по заданной программе с целью изменения сварочного тока и усилия сжатия. График изменения сварочного тока и усилия сжатия, совмещенных во времени, называют циклограммой.
Контактная электросварка является высокопроизводительным процессом. Этот вид сварки легко механизируется и автоматизируется. Относительная простота в обслуживании способствует широкому применению контактной сварки в строительстве, автомобилестроении, приборостроении и многих других областях техники и производства.
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.