
Руководство слесаря по замкам.
Нарезание ключа.
Перед изготовлением ключа с помощью KD80 следует убедиться, что станок поставлен с набором компонентов именно той фирмы, для которой вы собираетесь нарезать ключи. Так, при изготовлении ключей GM переключатель установки глубины, направляющая, а также блок диска для нарезания и направляющая ключа с пластиной для разметки позиций должны соответствовать этой марке. На листке бумаги желательно предварительно перечислить все вырезы, чтобы выполнить их в правильной последовательности.
Последовательность операций нарезания ключей.
1. Закрепить пластину для разметки позиций в тисках, которые расположены слева. Затем повернуть калибр ключа вверх и прижать левый палец к заплечику пластины для разметки позиций.
2. Зажать заготовку ключа в тисках, расположенных справа. Следует убедиться, что лезвие заготовки находится в одной плоскости относительно поверхности крепления ключей в тисках и что заплечик заготовки касается правого пальца установочного калибра.
3. Определить параметры первого выреза кодовой комбинации.
4. Повернуть переключатель глубины, чтобы установить число, которое соответствует глубине первого выреза, напротив индексной метки.
5. Включить станок.
6. Переместить рычаг каретки так, чтобы первый вырез пластины для разметки позиций находился под направляющей ключа. Совместить точку направляющей ключа с центральной линией первой позиции на пластине для разметки позиций.
7. Перевести каретку в верхнее положение (поднять рычаг). Продолжить подъем до тех пор, пока центральная линия первой позиции не коснется кончика направляющей ключа. В этой точке фреза сделает вырез на заготовке ключа. Аккуратно переместить каретку из одной стороны в другую, чтобы расширить вырез. Нельзя допускать отклонения направляющей в сторону от нижней части выреза; это может заставить ее «перепрыгнуть» в соседнюю позицию, что приведет к ошибке. Когда вырез расширен, нужно опустить рычаг каретки.
8. Повернуть переключатель глубины так, чтобы установить число, которое соответствует второму вырезу, напротив индексной метки.
9. Переместить рычаг каретки, чтобы второй вырез пластины для разметки позиций находился на одной линии с направляющей ключа. Повторить все то, что вы делали при изготовлении первого выреза.
10. Поднять каретку и продолжить подъем рычага до тех пор, пока центральная линия второй позиции не коснется кончика направляющей ключа. Аккуратно переместить каретку из одной стороны в другую, чтобы расширить вырез. В этой точке фреза сделает вырез на заготовке ключа.
11. Повторить процедуру для каждого последующего выреза. При этом надо поворачивать переключатель глубины, чтобы установить требуемый номер глубины и переместить каретку в позицию с соответствующим номером.
12. После выполнения последнего выреза нужно извлечь нарезанный ключ из правых тисков.
13. Убрать заусеницы с нового ключа, обработав его противоположную часть проволочной щеткой. Не следует делать такую обработку слишком интенсивной и не нужно затрагивать вырезы ключа. Если вы удалите слишком много металла, точность, с которой был нарезан ключ, уменьшится.
Изготовление ключей для автомобилей других марок.
Станок с дешифратором KD80 можно перенастроить на нарезание ключей к другим моделям автомобилей, например Chrysler или Ford. Вообще говоря, процедура аналогична. Ключи Chrysler и Ford также обозначают последовательностями кодовых номеров. Серия преобразуется в действительную кодовую комбинацию, которая представляет собой совокупность глубин вырезов. Вырезы изготавливают в соответствии с глубинами и позициями.
Различия заключаются только в реальных значениях глубин и позиций. Позиции у GM не являются точно такими же, как и у Ford. Глубины и позиции Chrysler не совпадают с такими же значениями у GM и Ford. Все они отличаются друг от друга. В результате для каждой марки машины требуются различные пластины для разметки позиций, переключатели глубины и фрезы. Установочный калибр обеспечивает позиционирование ключей по заплечикам.
Если у вас есть комплект станка KD80 для нарезания ключей GM и вы хотите нарезать ключи Chrysler, то нужно заменить блок направляющей и переключатель глубины на те же устройства, но для Chrysler.
Вам также потребуется пластинка для разметки позиций и фреза Chrysler. После того, как установлены нужные детали, можно нарезать ключи для автомобилей Chrysler по процедуре, описанной ранее.
Крепление в тисках двусторонних ключей Ford.
Ключи Ford нарезают с двух сторон лезвия и называют двусторонними. Сначала нарезают одну сторону ключа, а затем другую.
Чтобы зажать в соответствующих тисках двусторонний ключ Ford, установите центральный выступ ключа на верхнюю поверхность тисков и закрепите его тисками. После фрезерования необходимо ослабить тиски и перевернуть заготовку для повторной фиксации. Затем снова установите центральный выступ ключа на верхнюю поверхность губок тисков, как и на первом этапе фрезерования.
Поскольку ключи Ford не имеют заплечиков, то нужно аккуратно совмещать заготовки в тисках по калибру. Для ключей Ford функцию заплечиков выполняет кончик, он и служит для ориентировки.
На станке KD80 предусмотрены два способа совмещения кончиков ключей. Можно использовать сервисный стержень в одном из проемов в тисках, который служит в качестве ограничителя (следует задействовать одну и ту же прорезь на обеих губках) или воспользоваться специальным набором калибров с правой стороны каждой губки тисков. Перед началом фрезерования следует снять сервисный стержень или опустить калибр ключа.
Нарезание ключей Ford с пятью вырезами.
В автомобилях Ford, выпущенных в период с 1965 по 1984 год, установлены пиновые цилиндровые замки, которые имеют пять механизмов секретности и пять вырезов. Обозначения ключей перечислены в кодовых таблицах под номерами от FA000 до FA1863 (зажигание) и от FB000 до FB1863 (вещевой отсек и багажник).
Нарезание ключей Ford с десятью вырезами.
В ключах для некоторых моделей Ford выпуска 1985 и 1986 годов вырезы находятся с одной стороны лезвия. Заготовка, которая нужна для системы с десятью вырезами, несколько длиннее и шире, чем описанная ранее заготовка с пятью вырезами. Хотя эти заготовки внешне похожи, они не взаимозаменяемые.
Быстрый способ измерить заготовки – совместить их кончики и проверить совпадение лезвий по длине. Ключ с десятью вырезами показан на рис. 14.4.

Рис. 14.4. Позиции (слева) и глубина (справа) вырезов, соответствующие коду ключа № 294 E 575: серия вырезов 1, 3, 4, 5 относится к дверному замку, серия вырезов 5, 3, 2, 3, 5, 5 относится к замку зажигания (на обеих сторонах ключа вырезы одинаковые). Стрелками показан отсчет глубины позиций: 1–0,211", 2–0,185", 3–0,159", 4–0,134", 5–0,108" (С разрешения компании Ilco Unican Corp.).
Ключи с десятью вырезами могут управлять одним или двумя дисковыми цилиндрами (в дверном замке или в замке зажигания). В цилиндре замка зажигания используются шесть механизмов секретности в позициях 5, 6, 7, 8, 9 и 10. Эти позиции находятся ближе к кончику ключа. Дверной замок также имеет шесть механизмов секретности в позициях 1, 2, 3, 4, 5 и 6, которые расположены ближе к головке ключа. Заметим, что механизмы секретности в пятой и шестой позициях совпадают в обоих замках.
Система с десятью вырезами применяется в новой серии FC кодовых таблиц, в которых приведены номера от FC100 до 344 (для кодов замков зажигания) и от FC501 до 624 (для кодов дверного замка). В таблице есть пять столбцов, обозначенных A, B, C, D и E. Обозначение ключа состоит из трех чисел, буквы и затем еще трех чисел. Вырезы ключа расположены так, как указано в соответствующих ячейках таблиц.
Чтобы продемонстрировать, как определить комбинацию вырезов, предположим, что у нас есть ключ с номером 294E575. Поскольку в обозначении ключа указана буква «E», следует обратиться к столбцу «E» в таблицах с номерами 294 и 575. В таблице номер 294 надо пройти по столбцу «E» и мы найдем серию цифр 532355, которая представляет собой кодовую комбинацию замка зажигания или фактическую последовательность вырезов в ключе.
После перехода к таблице номер 575 по столбцу «E» определяем номер 1345, который представляет собой комбинацию для дверного замка или код вырезов в ключе. Обе группы чисел вместе окончательно дают серию 1345532355 (см. рис. 14.4).
Далее следует определить направление фрезерования: от головки до кончика (слева направо) или от кончика до головки (справа налево). Это зависит от того, как составлены кодовые таблицы. В заводских таблицах позиции отсчитываются от кончика ключа к головке и первое число в комбинации ключа зажигания соответствует вырезу в первой позиции (которая является самой близкой к кончику ключа). Другие вырезы выполняются вслед за первым. Первая цифра в комбинации дверного замка – это вырез в 7-й позиции, а оставшиеся вырезы выполняют от него последовательно.
Поэтому в соответствии с заводскими таблицами комбинация для ключа 294E575 должна читаться, как 5431553235. По сути оба числа задают одну и ту же конфигурацию вырезов, но при этом важно учитывать направление, в котором делаются эти вырезы (либо справа налево, либо слева направо).
Совмещают ключи тем же самым способом. Нужно поднять малый калибр с правой стороны тисков и вставить конец ключа напротив калибра.
При переходе на изготовление ключей с десятью вырезами нужно заменить пластину для разметки позиций и переключатель регулировки глубины. Один и тот же набор компонентов не подходит для ключей того и другого типа.
Нарезание ключей Merkur.
Ключи для Merkur можно изготовить на станке KD80 с использованием компонентов FM. Это означает, что пластина для разметки позиций, блок направляющей ключа, фреза и переключатель регулировки глубины должны иметь маркировку FM. Но потребуются некоторые изменения, поскольку размеры замков Merkur и Ford не совпадают.
Ключ Merkur двусторонний, но у него нет заплечика. Поэтому совместить оригинальный ключ и заготовку можно с помощью установочного калибра. На лезвиях заготовок ключей Merkur выбита маркировка "TX".
При зажиме ключа и заготовки в тисках нужно их расположить так, чтобы нижние части находились на одном уровне с нижней частью тисков. Заготовка ключа не должна опираться на верхнюю поверхность губки тисков.
Поскольку в ключе Merkur с каждой стороны есть канавки, то ключ может поворачиваться и смещаться относительно фрезы. Наклон ключа недопустим, поскольку в этом случае результат будет неточным. Чтобы предотвратить возможность наклона ключа, нужно вставить вспомогательный стержень диаметром 1,2 мм в канавку на задней поверхности ключа (рис. 14.5). Кончик вспомогательного стержня должен не доходить до заплечика ключа на 1/8 дюйма (3 мм).
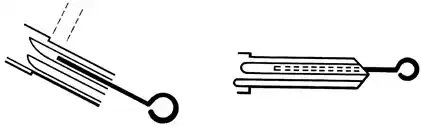
Рис. 14.5. Вставка вспомогательного стержня в канавку на обратной поверхности ключа: вставить стержень в канавку, не доводя его конец до заплечика ключа на 1/8 дюйма (3 мм) и зажать в тисках станка (С разрешения компании Ilco Unican Corp.).
При вставленном стержне нужно зажать ключ в тисках, убедившись, что нижние части ключа и тисков совмещены. Вспомогательный стержень должен оставаться в канавке во время фрезерования, как в оригинальном копируемом ключе, так и в заготовке.
Когда ключи переворачивают для обработки второй стороны, нужно быть особенно внимательным, чтобы не было наклона вперед и назад. Самые нижние точки обрабатываемой стороны должны оставаться напротив нижней части тисков, а горизонтальные линии ключа должны соответствовать горизонтали тисков.
Дублирование ключей.
Чтобы настроить станок KD80 с дешифратором на дублирование ключа, нужно просто установить переключатель глубины в нейтральное положение.
На переключателе глубины для ключей GM есть пять позиций, обозначенных цифрами (1, 2, 3, 4 и 5) и две буквы (GM) (см. рис. 14.2). Когда кнопка повернута таким образом, что обозначение «GM» оказывается напротив индексной метки, положение соответствует нейтральной установке. В этом положении конец направляющей ключа находится в той же самой плоскости, что и край фрезы, выставленной в фабричных условиях.
Совмещение направляющей ключа и фрезы обычно называют настройкой. Проверить настройку можно следующим образом. Зажать две заготовки ключей в тисках слева и справа. Затем поднять каретку так, чтобы левая заготовка ключа коснулась конца направляющей ключа. При этом заготовка правого ключа тоже должна коснуться фрезы. Если на правой заготовке нет касания, то нужно перемещать направляющую ключа вперед или назад до тех пор, пока обе заготовки не соприкоснутся (рис. 14.6).

Рис. 14.6. Регулировка положения направляющей ключа относительно фрезы (С разрешения компании Ilco Unican Corp.).
Чтобы отрегулировать положение направляющей ключа, надо ослабить винт фиксации глубины (винт со шлицем) и повернуть винт регулировки глубины на 1/8 оборота или меньше в зависимости от ситуации. Затем винт фиксации глубины необходимо затянуть. Когда настройка выполнена правильно и переключатель глубины находится в нейтральном положении, станок KD80 готов к дублированию ключей.
Зажать исходный ключ в левых тисках и заготовку ключа в правых. Правильно совместить оба ключа по линии заплечиков с помощью калибра. Убрать установочный калибр в сторону, включить станок и переместить каретку рычагом для того, чтобы изготовить дубликат ключа. Перемещать рычаг следует плавно и равномерно. Избегайте рывков и резких движений, поскольку они могут привести к повреждению станка.
При изготовлении двусторонних ключей Merkur следует совместить заплечики исходного ключа и заготовки по калибру. При установке ключей потребуются вспомогательные стержни. Перевернув ключ для нарезки второй стороны, нужно убедиться, что нет перекоса вперед или назад. Самые нижние точки обрабатываемой стороны должны оставаться вровень с нижней частью тисков, а горизонтальные линии ключей должны соответствовать горизонтали тисков.
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.
- 193.
- 194.
- 195.
- 196.
- 197.
- 198.
- 199.
- 200.
- 201.
- 202.
- 203.