
Художественная обработка металла.
Железо.
Железо (Fe) – это химический элемент 8 группы периодической системы Д.И. Менделеева, атомный номер 26, атомная масса 55, 847, валентность 2, 3, плотность 7874 кг/мЗ, температура плавления 1812 К, температура кипения 3013 К, твердость по Бринеллю 350 – 450 Мн/м2.
Железо известно человеку с доисторических времен. В большинстве очагов древней культуры железный век пришел на смену бронзового или медного века.
В Европе железная культура возникла около 1000 лет до нашей эры, сменив более древнюю бронзовую эру, которая относится ко второму тысячелетию до нашей эры. Смена бронзового века железным в различных частях земного шара совершалась не одновременно. Более того, некоторые народы открыли железо, не зная бронзы, каменные орудия труда сменились сразу железными.
Например, когда в Египте использовали только литье из бронзы и драгоценных металлов, негритянские племена центральной Африки уже умели ковать железо. Возможно высокоразвитое кузнечное искусство Верхнего Египта воспринято от африканских кузнецов.
Похожим было положение и в Индии, богатой железной рудами. Культура железа здесь развилась очень давно, минуя бронзовый век. Высоко было искусство черных металлов в Вавилоне и Ассирии. В 9 и 8 веках до нашей эры древние кузнецы умели ковать из железа оружие, а также украшать железные шлемы и панцири бронзой.
При раскопках Вавилона был обнаружен клад общим весом до 160 кг. Состоял он из железных слитков в форме двойной пирамиды. Металл был отличного качества, совершенно не ржавым. Железо было известно также на восточном побережье Черного моря.
В древней Руси техника обработки черного металла достигла высокого уровня. В 9 – 10 веках русские мастера пользовались многими технологическим приемами обработки железа – ковкой, сваркой, термической обработкой, пайкой. Тогда железо добывали из болотной или луговой руды, загружая в яму, обмазанную глиной измельченную руду и древесный уголь. В нижней части ямы делали отверстие, через которое осуществлялось дутье ручными, а позднее механическими мехами. Окись железа восстанавливалась до металла, пустая порода ошлаковывалась и стекала вниз, а на дне скапливались зерна железа, которые, слипались в рыхлую губчатую массу, пропитанную шлаками. Эту, раскаленную до бела, массу вынимали и быстро проковывали на наковальне, отжимая из нее шлак, и сваривали в монолитный кусок железа, похожий по форму на лепешку весом от двух до шести килограмм.
Такой способ прямого получения железа из руды существовал почти 300 лет. Только в начале 13 века он начал заменяться доменным процессом. В Финляндии этот способ использовали до 19 века, а в некоторых странах применяют до сих пор.
Сыродутое железо по своему составу представляло собой сплав железа с углеродом. Однако процентное содержание углерода не превышало и сотых долей.
В наше время существует классификация железоуглеродистых сплавов. Сплавы, содержащие углерода до 2 процентов, называют сталью. При этом если в сплаве углерода меньше 0,25 процента, то такую сталь называют малоуглеродистой или мягкой сталью. При содержании углерода от 0,25 до 0,6 процента сплав называют среднеуглеродистой сталью, а при содержании от 0,6 до 2 процентов – высокоуглеродистой сталью. При содержании углерода более 2 процентов железные сплавы называют чугуном.
В сталях, кроме железа и углерода присутствуют примеси фосфора, серы, кремния, марганца. Железо и его сплавы – сталь, чугун, которые относятся к черным металлам, занимают первое место по производству и использованию в современной металлургии.
Как художественный материал железо использовалось уже в глубокой древности, например в Древнем Египте в гробнице Тутанхамона найдены изделия из железа, в Индии до наших дней сохранилась железная колонна близ Дели, воздвигнутая в 5 веке до нашей эры и др.
В ювелирном деле железо почти не применяют из-за легкой окисляемости и высокой температуры плавления.
Железо представляет собой блестящий серебристо-белый металл, ковкий и пластичный.
При температуре 768˚С намагничивается, а при дальнейшем нагревании теряет ферромагнитные свойства.
В сухой среде почти не окисляется, однако при наличии в воздухе влаги и кислорода покрывается коричневым слоем ржавчины, состоящим из водосодержащего окисла железа. Строение этого слоя пористое, процесс коррозии продолжается до тех пор, пока весь металл не превратиться в ржавчину.
Коррозия происходит и в воде. Если железо подогреть до температуры свыше 650˚С, на его поверхности образуется хрупкий черный слой окалины.
Железо растворяется в соляной кислоте (хлорид FeC2), а в концентрированных серной и азотных кислотах покрывается защитным слоем, который предохраняет железо от дальнейшего разъедания.
Чугун.
Чугуном называется сплав железа с углеродом. Обычно это 3 – 4 процента. Используют в данном сплаве некоторое количество марганца (2,5 – 4,5 процента), кремния (до 4,5 процента), серы (около 0,08 процента), фосфора (до 1,8 процента), и некоторых других элементов.
Чугун – первичный продукт переработки железных руд путем их плавки в доменных печах.
По мнению специалистов впервые чугун стали получать на Востоке. В 13 веке его стали выплавлять в Европе, а в России первые доменные печи были построены под Тулой в 17 веке.
При современном доменном процессе получают чугун белый, серый и ковкий, высокопрочный.
Углерод в чугуне может находится в химически связанном состоянии в виде цементита или в структурно свободном состоянии в виде графита.
Если в чугуне содержится 3,0 – 4,5 процента углерода, то повышается его твердость и прочность, но уменьшается пластичность и снижается температура плавления.
При повышении содержания кремния от 0,3 до 2,5 процентов улучшаются литейные свойства чугуна.
Присутствие 0,5 – 0,6 процента марганца способствует образованию карбида железа, повышению твердости и прочности чугуна.
Примесь 0,08 – 2,2 процента фосфора делает его жидкотекучим, твердым и хрупким, а вредная примесь 0,03 – 0,12 процента серы ухудшает жидкотекучесть чугуна, при повышении температуры он становится очень хрупким.
В белом чугуне большая часть углерода химически соединена с железом в виде цементита. Цементит имеет белый цвет, очень твердый и хрупкий.
Белый чугун в изломе также светло-серого, почти белого цвета, твердый, не поддается механической обработке и сварке. Используется для получения ковкого чугуна.
В сером чугуне большая часть углерода находится в свободном состоянии в виде графита. Он мягок, хорошо обрабатывается, обладает отличными литейными качествами, в изломе темно-серого цвета. После отделки его цвет колеблется от теплого темно-серого до черного с коричневатым оттенком. Он одинаково красив на матовой, и на глянцевой блестящей поверхности.
Чугун обладает лучшими антикоррозийными качествами по сравнению со сталью и является более долговечным материалом.
Важной особенностью антикоррозийных свойств чугуна является их способность возрастать во времени.
Наиболее прочно литье из серого чугуна работает на сжатие, примерно в два раза слабее на изгиб и в три-четыре раза хуже на растяжение. Эти свойства чугуна необходимо учитывать при проектировании различных художественных изделий, предназначенных под отливку. Чугун широко применяется как материал для прикладного искусства. Из него отливают вазы, скульптуры, парковые декоративные фигуры, садовые ограды, ворота, надгробные плиты, решетки, ворота, садовую мебель.
Высокая прочность на истирание и долговечность определяют применение чугуна для изготовления плит для полов, ступеней и ограждений лестниц и др.
Высокие литейные свойства позволяют отливать из него тончайшие ажурные предметы с красивым темно-коричневым цветом.
Чугун является прекрасным материалом для производства всевозможных мелких бытовых предметов: различных настольных фигур, шкатулок, дверных ручек и т.п.
Наиболее древними образцами художественного литья из чугуна, относящихся к 16 и 17 векам, являются орнаментальные плиты полов в древних соборах, двери и надгробные плиты. При Петре 1 появляются чугунолитейные заводы на Урале.
В 18 веке в Петербурге был построен Александровский завод, оборудованный новыми доменными и иными печами. На нем изготовляют разнообразные художественные изделия, такие как колонны, решетки, статуи, вазы и др. На этом заводе были отлиты чугунные ворота дома Демидовых в Москве и иные изделия.
Известные русские архитекторы и скульпторы применяли чугунное литье при воплощении своих художественных замыслов.
Так по проекту архитектора А.Н. Воронихина была отлита исключительная по своей композиции и красоте чугунная решетка у Казанского собора, замечательные чугунные ограды Петербурга и др.
Ковкий чугун вырабатывается из белого и является его разновидностью. Получают его путем термической обработки – длительной выдержки при температуре 800 – 850˚С. При этом углерод в чугуне выделяется в виде хлопьев свободного углерода, которые располагаются между кристаллами чистого железа.
По своим механическим свойствам ковкий чугун занимает среднее место между чугуном и сталью. Он более вязкий, подвергается правке и чеканке, но не куется.
Применяется при отливке мелких художественных изделий сложной формы, требующих тщательной отделки, которая осуществляется чеканкой.
Из серого чугуна путем специальной обработки – введения в жидкий чугун при температуре не ниже 1673 К чистого магния или его сплавов, получают высокопрочный чугун.
Высокопрочный чугун обладает хорошими литейными качествами, подвергается почти всем видам термической обработки, приближаясь по свойствам к углеродистым сталям, хорошо обрабатывается резанием.
Применяется в машиностроении при замене стальных и кованых изделий.
По химическому составу чугун подразделяется на нелегированный, малолегированный, среднелегированный и высоколегированный.
В нелегированном чугуне содержатся следующие примеси: марганца – не более 2 процентов, кремния – 4 процента, хрома – 0,1 процент, 0,1 процент никеля.
В малолегированном чугуне суммарное количество легирующих элементов не превышает 3 процентов.
В среднелегированном чугуне суммарное количество легирующих элементов не превышает 7 – 10 процентов.
В высоколегированном – не более 10 процентов.
Легирующие элементы повышают прочность при ударных нагрузках и усиливают антикоррозийную стойкость чугуна.
Маркировка чугунов производится следующими буквенными обозначениями: Ч – чугун; С – серый; К – ковкий; В – высокопрочный; М – модифицированный. Цифрами указываются механические свойства чугуна.
В марках серого и модифицированного чугунов первое двузначное число после букв указывает временное сопротивление при растяжении, второе – при изгибе. Например, СЧ 15-32 – серый чугун с временным сопротивлением при растяжении 150 и при изгибе 320 Мн/м2. В ковком и высокопрочном чугунах первое двузначное число указывает временное сопротивление разрыву при растяжении, второе – относительное удлинение. Например, ВЧ 60 – 2 – высокопрочный чугун с временным сопротивлением разрыву 600 Мн/м2 и относительным удлинением 2 процента.
Марки легированных чугунов обозначаются буквами, которые указывают, какие легирующие элементы входят в состав чугуна и цифрами, стоящими за каждой буквой. Цифры характеризуют среднее содержание данного легирующего элемента. При содержании легирующего элемента менее 1 процента, цифры с соответствующей буквой не ставят. Например, ЧН19ХЗ означает чугун, содержащий 19 процентов никеля и 3 процента хрома.
Сталь.
Сталь представляет собой деформируемый или ковкий сплав железа с углеродом и другими элементами.
Сталь получается из передельного чугуна путем его переплавки. Во время переплавки из чугуна выгорает часть примесей, так как они окисляются легче, чем железо.
Сталь отличается от чугуна меньшим содержанием углерода и других примесей. Она закаливается, куется, прокатывается, режется и может отливаться.
Содержание железа в стали колеблется в пределах 97,0 – 99,5 процентов. При выплавке ее наряду с углеродом попадают также и такие постоянные примеси, как кремний, марганец, сера, фосфор, азот, водород и некоторые другие.
Кремний и марганец вводят в металл в процессе выплавки с целью улучшения качества стали. Фосфор и сера ухудшают ее качество, но удалить их невозможно. Сера делает сталь красноломкой, т.е. повышает ее хрупкость при высоких температурах, а фосфор – хладноломкой, повышая ее хрупкость при низких температурах.
Общее содержание серы и фосфора в высококачественной стали не должно превышать 0,03 процента; в сталях обыкновенных допускается не более 0,055 – 0,07% серы и 0,045 – 0,09% фосфора.
Скрытыми нежелательными примесями являются также кислород, азот и водород. Они могут находится в виде химических соединений или газов. В зависимости от способа получения стали допускается предельное содержание кислорода 0,1 – 0,01, азота 0,01 – 0,001 и водорода 0,0007 – 0, 0001 процент. В современной металлургии сталь получают главным образом из смеси чугуна, который выплавляют в доменных печах со стальным ломом.
По назначению стали подразделяют на конструкционные, инструментальные и стали с особыми физическими свойствами – специальные.
Конструкционную сталь применяют для изготовления строительных конструкций, деталей машин, механизмов судовых и вагонных корпусов, паровых котлов и других изделий. Она может быть как углеродистой, так и легированной (основными легирующими элементами являются хром и никель).
Мягкую сталь (техническое железо) в давние времена добывали непосредственно из руды. В 18 веке в Англии начали применять получение стали в тиглях. Через некоторое время появился способ получения стали в тестообразном состоянии из чугуна в пламенных печах. Однако эти способы были мало производительны.
В 1856 году Г. Бессемер открыл новый способ получения стали, который был назван по его имени бессемеровским.
Сталь, получаемая бессемеровским и томасовскими способами, называется конвертерной. Качество ее сравнительно невысокое. Из нее изготавливают рельсы, трубы, болты и т.д.
В 1878 году С. Томас несколько видоизменил этот способ, и теперь его называют томасовским.
Томасовская сталь более мягкая и идет на прокат листовой стали (кровельного железа), проволоки и т.п. Преимущество этих способов заключается в том, что процесс получения стали идет очень быстро и стоимость конвертерной стали невысока.
Для получения качественных сталей применяется мартеновский способ, при котором сталь выплавляют в мартеновских печах. Из мартеновской стали изготавливают листовую, сортовую, высококачественную и легированную.
Электросталь выплавляют в дуговых или индукционных высокочастотных печах. По химическому составу сталь разделяют на углеродистую и легированную.
Углеродистая сталь может быть обыкновенного качества, качественной, повышенного качества и высококачественной.
Обыкновенная углеродистая сталь широко применяют как поделочный материал, из которого изготовляют различными способами художественные изделия, например, декоративные решетки из стальной полосы.
Промышленность выпускает эти стали в форме различных полуфабрикатов и заготовок, получаемых прокаткой, из которых путем последующей обработки можно выполнить художественные изделия.
Стальной прокат подразделяется на следующие группы: листы, трубы, сортовой прокат, периодический прокат.
Листовой прокат подразделяется на толстые листы (толще 4 мм) и тонкие листы. Например, кровельная сталь (кровельное железо), листовая декопированная сталь, т.е. отожженная и травленая сталь, которая становится мягкой и более устойчивой против коррозии.
Белая жесть представляет собой тонкие листы мягкой стали, покрытые с обеих сторон слоем олова.
Жесть может быть черной полированной и т.д.
Сортовой прокат различается по размерам: крупный, средний и мелкий.
Кроме того, он может быть различной формы: квадратным, полосовым, трехгранным, шестигранным, круглым, полукруглым и т.д.
Сортовой прокат может быть угловым, коробчатым (или швеллерным), тавровым, двутавровым, колонным, рельсовым и др.
Для выделки различных художественных изделий мягкая малоулеродистая сталь, которую раньше называли поделочным железом, применялась издавна.
В древней Руси, к примеру, наряду с железом (малоуглеродистой сталью) была известна и высокоуглеродистая сталь с хорошей однородной структурой и содержанием углерода от 0,35 до 0,85 процентов. Из этой стали делали мечи, кинжалы, ножи, сварные клинки со сложным узором, которые изготовлялись по очень сложной технологии.
Из малоуглеродистой стали (ковочного железа) методом свободной ковки кузнечные мастера изготовляли флюгеры, шпили. Применяли ее и при изготовлении витражей, решеток и т.д.
Качество стали зависит от наличия в ней вредных и загрязненных примесей.
Сталь обыкновенного качества выплавляют в бессемеровских конвекторах и мартеновских печах.
Качественную сталь – в мартеновских и электропечах.
Высококачественную сталь – в кислых, основных мартеновских и электрических печах. Электрические печи содержат небольшое количество серы, фосфора, кремния и марганца.
Из инструментальной стали изготовляют инструменты и приспособления для художественной обработки других металлов: резцы, штихели, чеканы, прессформы, граверные пуансоны, матрицы, молотки, мерительный инструмент и т.д. Обыкновенно эта сталь содержит 0,6 – 1,4 процента углерода.
Установлено несколько марок инструментальной углеродистой стали.
Марки обозначаются буквой У, которая указывает на то, что сталь углеродистая. Цифры, следующие за буквой, означают среднее содержание углерода.
Так, марка стали У7 с содержанием углерода 0,60 – 0,74 процента применятся для изготовления зубил, кузнечных штампов, отверток, клейм по стали, слесарных молотков, чеканов, кувалд.
Марка стали У8 с содержанием углерода 0,75 – 0,85 процента применяется для изготовления штихелей, пуансонов, резцов для обработки медных сплавов, кернов, матриц, граверных зубил.
Из стали марки У9 (0,86 – 0,94 процента углерода) изготовляют зубила по камню, инструмент по дереву, дыропробивные штампы.
Из стали У10 (0,95 – 1,09 процента углерода) изготовляют сверла, метчики, фрезы, ножовочные полотна, плашки, развертки.
Из стали У12 (1,10 – 1,25 процента углерода) изготовляют метчики, сверла, калибры, напильники, пилы по металлу, развертки, плашки.
Из стали У13 (1,26 – 1,40 процента углерода) изготовляют резцы по твердому металлу, шаберы, зубила для насечки напильников, волочильный инструмент.
Высокачественная инструментальная углеродистая сталь отмечается в конце марки буквой А (У8А, У10А и т.д.).
К сталям с особыми химическими и физическими свойствами относится электротехническая сталь, нержавеющая, кислотостойкая, окалиностойкая, жаропрочная, сталь для постоянных магнитов и др. Для них характерно низкое содержание углерода и высокая степень легирования.
Сталь легированная для обеспечения нужных свойств, кроме обычных смесей, содержит элементы, которые вводят специально в определенных количествах. В зависимости от содержания легирующих элементов она подразделяется на низколегированные (2,5 процента), среднелегированные (2,5 – 10 процентов) и высоколегированные (свыше 10 процентов).
Легированные стали делятся на две группы: легированные конструкционные и легированные инструментальные.
Первые применяются как поделочный материал.
Вторые – для производства инструментов и приспособлений.
Легированные стали обладают одновременно высокой прочностью и пластичностью.
В углеродистых сталях такого сочетания достичь невозможно. Легирующие элементы, входящие в состав стали, участвуют в образовании структуры и влияют на различные свойства стали.
В наименования марок стали введены дополнительные буквенные обозначения, которые определяют содержание входящего компонента: А – азот, Б – ниобий, В – вольфрам, Г – марганец, Д – медь, К – кобальт, М – молибден, Н – никель, Р – бор, С – кремний, Т – титан, Ф – ванадий, Х – хром.
Легированная конструкционная сталь маркируется цифрами, которые обозначают среднее содержание углерода в десятых долях процента, а буквы – наличие легирующих элементов. Например, марка стали 13Н2ХА означает, что в состав стали ходит 1,3 процента углерода, 2 процента никеля, 1 процент хрома, бука А указывает на высококачественные стали. Цифры, стоящие после буквы, обозначают приблизительное содержание элемента в процентах, если содержание его больше 1 процента. При большем количестве – цифра не ставится.
По тому, как застывает металл, различают спокойную, полуспокойную и кипящую сталь.
Поведение металла при кристаллизации зависит от степени его раскисленности: чем полнее удален кислород, тем спокойнее протекает процесс затвердевания. При разливке малораскаленной стали в изложнице происходит бурное выделение пузырьков углерода – сталь как бы кипит.
Выбор технологии раскисления и разливки определяется назначением стали и технико-экономическими показателями производства.
Маркировка сталей позволяет узнать их состав и свойства. Углеродистые стали обыкновенного качества в зависимости от назначения подразделяются на три группы: А – с гарантируемыми механическими свойствами; Б – с гарантируемыми химическим составом; В – с гарантируемыми механическими свойствами и предельным содержанием отдельных элементов.
Стали группы А в зависимости от нормируемых показателей подразделяются на три категории – А1, А2, АЗ. Стали группы Б подразделяются на две категории – Б1 и Б2. Стали группы В подразделяются на 6 категорий – В1, В2, ВЗ, ВЧ, В5, В6.
Сталь группы А маркируется буквами "Ст", за которыми идут цифры: СтО, Ст1, Ст2, СтЗ, СтЧ, Ст5, Ст6. В этих марках стали содержание углерода находится в пределах от 0,2 до 0,6 процента. По мере увеличения углерода сплав приобретает лучшую способность к закаливанию.
Для стали группы Б установлены марки БСтО, БСт1, БСт2, БСтЗ, БСтЧ, БСт5, БСт6; для стали группы В – ВСт2, ВСтЗ, ВСтЧ, ВСт5. Сталь марки ВСт5 изготовляется мартеновским и конверторным способами.
Буквы "Ст" обозначают сталь, цифры от 0 до 6 – условный номер марки в зависимости от химического состава и механических свойств. Буквы Б и В обозначают группу, группа А в обозначении не указывается. Если сталь относится к кипящей, ставится индекс "кп", спокойной – "сп", полуспокойной – "пс", например О5кп, СтЗсп, Ст5пс.
Качественная углеродистая конструкционная горячекатанная и кованая сталь подразделяется на две группы: I – сталь с нормальным содержанием марганца, II – с повышенным (0,7 – 1,2 процента).
Сталь группы I маркируется двумя цифрами: 08кп, 10кп и далее до 85. Цифры в марке показывают содержание углерода в сотых долях процента.
В стали группы II после чисел, которые указывают содержание углерода, ставят букву г, например: 15г, 20г и далее до 70г, что обозначает повышенное содержание марганца.
Конструкционная углеродистая специальная сталь, предназначенная для обработки на металлорежущих автоматах, маркируется буквой А впереди чисел, указывающих содержание углерода, например: А12, А20…
Для марок сталей специального назначения введены буквенные обозначения, которые ставят перед цифровым указателем углерода, например: Р18Ф2. Буква Р означает, что сталь быстрорежущая. Если перед цифровым указателем углерода стоит буква Я – сталь кислотоупорная, Ш – шарикоподшипниковая, Ж – жаростойкая, Е – электротехническая.
Для производства художественных изделий особый интерес представляет нержавеющая сталь. По своему составу она относится к высоколегированным сталям с малым содержанием углерода (0,14 – 0,23 процента), высоким содержанием хрома (10 – 23 процента) и никеля (4 – 10 процентов). Эта сталь отличается высокой коррозийной стойкостью. На открытом воздухе без каких-либо дополнительных покрытий она хорошо сохраняет свой серебристый блеск и цвет. Промышленность выпускает нержавеющую сталь в виде листов толщиной 0,1 – 2 мм, что очень удобно для производства различных художественных изделий. Они достаточно вязки и пластичны, хорошо дифуются, принимая объемную форму, их сравнительно легко разрезать, сверлить, паять и сваривать. Листовая нержавеющая сталь применяется и в архитектуре, она долговечна и декоративна. Полосами из нержавеющей стали обработаны некоторые колонны московского метро. Кроме того, нержавеющая сталь является очень хорошим материалом для изготовления столовых приборов, посуды и т.п.
Для изготовления инструмента и приспособлений для ювелирных и чеканных работ состав стали зависит от характера этих работ. Например, для ударного инструмента используют стали марки У7, У8, а для режущего инструмента – У8, У12. Для обработки холодного металла давлением используют марки 9Х, 5ХВС, ХВГ.
Цветные металлы и их сплавы.
Медь и ее сплавы. Медь имеет характерный красный цвет, который на матовых поверхностях приобретает розовый, приглушенный, мягкий оттенок. Полированная медь отличается более ярким цветом и блеском.
При добавлении меди в сплавы в больших количествах они также окрашиваются в теплые красноватые тона, например, бронза и томпак.
Сплавы, содержащие меньший процент меди, имеют желтые и зеленовато-желтые цвета. Сплав, содержащий 50 процентов меди и 50 процентов олова, имеет белый цвет.
На основе меди изготовляют сплавы, имеющие красновато-желтый цвет, близко напоминающий золото.
Медь является мягким и тягучим металлом. Она легко обрабатывается давлением и волочением. Из меди легко штамповать, дифовать и чеканить, так как она может принимать самую разнообразную форму и допускает выколотку высокого рельефа.
Медь хорошо прокатывается. Из нее изготовляют тончайшие листы и ленты (фольга), толщина которых составляет не более 0,05 мм, а также различные трубки, прутки и проволоку, диаметр которой может быть доведен до 0,02 мм. Но из-за своей вязкости медь плохо пилится напильником, задирается и быстро забивает напильник. Обработка чистой меди на режущих станках также довольно затруднительна – она плохо точится, фрезеруется и сверлится.
Шлифовке и полировке медь подвергается хорошо, но из-за малой твердости детали из полированной меди быстро теряют блеск. Удельный вес меди 8,94, удлинение 45 – 50 процентов.
Медь обладает высокой теплопроводностью и электропроводностью. Температура ее плавления 1083°С, температура кипения 2305 – 2310°С.
Отливается медь плохо и даже при высокой температуре остается густой и плохо заполняет форму. Кроме того, расплавленная медь поглощает газы, и отливки получаются пористыми.
В сухом воздухе медь не окисляется. Окисляется она при нагреве более 180°С и под действием щелочей, воды и кислот.
В крепкой азотной кислоте медь окисляется особенно энергично. На открытом воздухе изделия из красной меди быстро покрываются пленкой из окислов меди зеленого цвета и сернистых соединений меди черного цвета. Эта пленка защищает ее от дальнейшей коррозии в глубину.
Из примесей в меди присутствуют кислород, висмут, цинк, олово, сера, никель, железо, мышьяк, свинец, сурьма. Наиболее вредным из этих примесей является висмут, который вызывает красноломкость меди в интевале 400 – 600°С. При этой температуре она становится хрупкой и непригодной для штамповки, прокатки и других методов обработки. При дальнейшем нагреве хрупкость исчезает.
Чистая, или красная медь для изготовления художественных изделий применяется довольно часто, однако не так широко, как ее сплавы – латунь и бронза.
Применяют чистую медь из-за ее высокой пластичности и вязкости, позволяющей из листов небольшой толщины (0,9 – 1,3 мм) получать методом выколотки сложные объемные формы. Медь отличается высокой стойкостью против коррозии.
Изделия из чистой меди хорошо сохраняются на открытом воздухе без антикоррозийных покрытий. Эти свойства сделали ее основным материалом для дифовочных работ при изготовлении крупных скульптурных и орнаментальных композиций.
Кроме дифовочных работ, чистая медь применяется для штамповки очень высоких и сложных рельефов и орнаментов, для которых латунь оказывается недостаточно пластичной.
Красная медь является незаменимым материалом в области филигранных работ. Проволока из красной меди, которую применяют для филигранных работ, в отожженном состоянии становится мягкой и пластичной. Из нее легко можно вить шнуры и выгибать сложные элементы орнамента. Она может быть изготовлена любой толщины и хорошо спаивается сканным серебряным припоем, хорошо поддается позолоте и серебрению.
Благодаря тугоплавкости и теплопроводности, а также определенным коэффициентам расширения при нагреве красную медь применяют для филигранных или чеканных работ с последующим их эмалированием. При остывании изделия эмаль хорошо держится на медном изделии, не отскакивает и не трескается.
Аноды из красной меди высших марок являются основным материалом для производства художественных гальванопластических работ, а также для нанесения гальваническим путем подслоев меди при никелировании и хромировании стальных изделий, так как никель и хром, осажденные непосредственно на стальную поверхность, держатся непрочно.
Высокая электропроводность меди, которая уступает только серебру, послужила причиной широкого применения ее для изготовления электропроводов, кабелей и т.д. Незаменима медь и для изготовления сердечников для паяльников.
При изготовлении твердых припоев (медных, серебряных, золотых), которые применяют для пайки разнообразных художественных изделий из металла, начиная от ювелирных изделий и кончая крупными декоративными предметами, медь является основным компонентом.
Наряду с золотом и селеном медь применяют для изготовления красного стекла, смальты и эмали.
Медь хорошо растворяется в азотной кислоте, серной, разбавленной соляной кислотах. Она является основой таких сплавов, как латунь, бронза, нейзильбер, мельхиор.
Латунь – сплав меди с цинком (до 45 процентов), часто с добавлением алюминия, железа, марганца, свинца, никеля и других сплавов (в сумме до 10 процентов).
Большинство латуней имеет красивый золотисто-желтый цвет. Художественные латунные изделия, если их покрыть специальными бесцветными или слабо окрашенными спиртовыми лаками или нитролаками, приобретают и надолго сохраняют вид и блеск золота.
Латуни применяются для изготовления уникальных декоративных предметов, а также для некоторых ювелирных изделий с последующим золочением или серебрением.
Сплав хорошо обрабатывается на режущих станках, полируется, надолго сохраняет полированную поверхность, хорошо сваривается, паяется как мягкими, так и твердыми припоями. Латунь хорошо чеканится, штампуется, прокатывается, легко и прочно покрывается гальваническими покрытиями – никелем, золотом, серебром. Она хорошо принимает химические оксидировки и может быть тонирована в любой цвет. Температура плавления латуни 980 – 1000°С.
Большинство латуней плохо отливаются. Однако имеются специальные марки литейных латуней, которые благодаря примеси алюминия имеют хорошие литейные свойства и отличаются от других латуней высокой коррозионной стойкостью.
В отличие от чистой меди латуни более прочны и тверды, а некоторые из них, содержащие примесь цинка, не уступают чистой меди в пластичности. Кроме того, латуни значительно дешевле меди и красивее по цвету, чем красная медь.
Латуни, содержащие от 10 до 30 процентов цинка называют томпаки. Они отличаются красновато-желтым цветом и близки по цвету к золотым сплавам.
Применяются для изготовления художественной посуды, нагрудных спортивных и юбилейных значков, дешевых ювелирных изделий.
Томпак хорошо обрабатывается в холодном состоянии – штампуется, тянется в проволоку, приближаясь в этом отношении к чистой меди. На открытом воздухе изделия из томпака постепенно темнеют, покрываясь оксидной пленкой.
Художественные изделия из латуни хорошо смотрятся в интерьерах теплых и сухих помещений. На открытом воздухе латунь быстро теряет свой блеск и золотистый цвет, покрывается окисными пленками, чернеет и утрачивает свои художественные качества.
Латунь выпускается в виде листов различной толщины, ленты, прутков проволоки и трубок.
Литейные латуни выпускаются в виде слитков (чушковая латунь). Латунь нельзя длительно хранить в холодных, не отапливаемых складах, так как от смены температуры, наличия влажности и других условий латунь разрушается.
С 18 века из латуни начали производить порошок для бронзирования художественных изделий из гипса, дерева и иных целей. Получали его путем механического измельчения тончайших латунных пластинок, предварительно прокатанных и расплющенных под паровым молотом. Порошок для бронзирования получают и способом восстановления раствора медного купороса металлическим железом. Полученную губчатую медную массу измельчают, промывают и сушат, затем придают бронзовый оттенок путем нагревания его с парафином в железных ящиках благодаря появлению цветов побежалости.
Латунь является одним из основных материалов для практического обучения чеканщиков и ювелиров. Маркируется она буквой Л и буквами, которые обозначают специально вводимые в сплав элементы. Эти элементы обозначают буквами: Ж – железо, К – кремний, Мц – марганец, Н – никель, С – свинец и т.д. После букв ставят цифры, указывающие процент меди и специальных элементов. Например, состав латуни ЛАЖМц 66-6-3-2 содержит меди – 66, алюминия – 6, железа – 3, марганца – 2 процента, остальное цинк.
Бронза – сплав на основе меди, в котором главными добавками являются олово 3 – 12 процентов, цинк, никель, свинец, марганец, фосфор и другие элементы.
Известна бронза очень давно, за несколько тысячелетий до нашей эры. В истории развития человеческого общества одна из эпох носит название "бронзового века". В эту эпоху человек впервые из медной и оловянной руды научился выплавлять бронзу и производить из нее предметы быта, оружие, различные украшения.
В Древнем Египте, Китае, Индии, в искусстве древних греков и римлян находят памятники искусства, сделанные из бронзы, например, бронзовые статуи.
В состав наиболее древних бронз, относящихся к бронзовому веку, входило около 88 процентов меди и 12 процентов олова. Античные бронзы содержали еще больше меди – до 90 процентов.
В древней Руси в 12 – 17 веках отливки производились из сплава, в который входила медь, олово, цинк и свинец. В 15 – 17 веках отливки делались из сплава красной меди, с оловом. С 18 века из желтой меди – бронзы с добавлением цинка. В конце 19 века широкое применение для художественного литья получила бронза с содержанием 4 процентов олова и 10 – 18 процентов цинка.
В Западной Европе для отливки памятников применяли бронзы, близкие к этому составу.
Французская бронза состояла из 82 процентов меди, 13,5 процентов цинка, 3 процентов олова, 1,5 процента свинца.
В настоящее время литье художественных изделий производится из специальной художественной бронзы.
Цвет бронзы с увеличением процентного содержания олова изменяется от красного при содержании в ней меди не менее 90 процентов в желтый при содержании меди не менее 85 процентов, в белый – при 50 процентах, в серо-стальной – при содержании меди менее 35 процентов.
Если в бронзе находится до 3 процентов олова, она очень пластична в холодном состоянии. Если олова содержится 5 процентов, бронза куется только в состоянии красного каления.
Начиная с 18 века появляется золоченая бронза. Из бронзы производили люстры, канделябры, торшеры, декоративные вазы в комбинации с граненым хрусталем, полированным камнем, и цветным стеклом.
Художественная бронза является материалом для литья памятников и монументальных скульптур. По своим цветовым качествам она одинаково хорошо смотрится и в помещении, и на открытом воздухе. Бронза исключительна долговечна, не подвергается атмосферным влияниям, устойчива против механических повреждений.
В настоящее время промышленность выпускает специальную безоловянистую бронзу. В составе этих сплавов нет олова, его заменяет алюминий, цинк, свинец, кремний, марганец, никель и другие элементы.
Такие бронзы отличаются рядом новых механических и технологических свойств, и во многих отношениях превосходят оловянистую бронзу. Например, марганцевая бронза отличается высокой жаропрочностью, а кремнистая бронза с добавкой никеля получает свойство закаливаться и по прочности не уступает стали, однако в художественной сфере они почти не применяются.
В художественной промышленности наибольшее применение имеют сплавы меди с 5 – 10 процентным содержанием олова благодаря их высоким литейным качествам, прочности, антикоррозийной стойкости и красивому желтоватому цвету. Сплав с 5 процентами олова называется монетной или медальной бронзой.
Маркируют бронзу буквами Бр с условными обозначениями и соответственно содержанием элементов, входящих в состав сплава. Например, бронза БрОН 10 – 4 состоит из 10 процентов олова, 4 процентов никеля, остальное медь.
В основном бронза применяется для художественного литья, изготовления сувениров, юбилейных значков, медалей, частей механизмов, работающих во влажной атмосфере, паре, морской воде.
Мельхиор – сплав меди с 30 процентами никеля, 0,8 процентами железа и 1 процентом марганца (иногда с 19 процентами никеля).
Мельхиор обладает красивым серебристым цветом и относится к числу декоративных сплавов, имитирующих серебро. Сплав очень пластичен, устойчив против атмосферной коррозии, легко обрабатывается – хорошо поддается чеканке, штампуется, режется, паяется, полируется. Применяется в основном для изготовления столовых принадлежностей и ювелирных изделий.
Нейзильбер – сплав меди с 20 процентами цинка и 13,5 – 16,5 процентами никеля. По внешнему виду напоминает серебро. Отличается хорошей пластичностью, тягучестью, повышенной прочностью, упругостью, и высокой коррозийной стойкостью.
Применяется в художественной промышленности и ювелирном деле.
Никель и его сплавы. Металлический никель был известен в Китае еще до нашей эры. Из особого никелевого сплава чеканились древнекитайские монеты. Известны и древнеперсидские монеты также сделанные из никелевого сплава. Первоначальное применение никеля было связано главным образом с ювелирным и монетным производством. Как химический элемент никель был открыт в 18 веке, однако в производстве художественных изделий он стал применяться только в самом конце 18 века и начале 19 вв.
Никель – металл серебристо-белого цвета, с сильным блеском, не тускнеющий на воздухе. Удельный вес 8,8; температура плавления 1455°С.
Кипит он при 3075°С. Никель обладает магнитными свойствами.
При температуре 360°С магнитные свойства исчезают.
Чистый никель не окисляется под влиянием атмосферного воздуха. В разбавленных серной и соляных кислотах он растворяется медленно, а в азотной кислоте быстро. В концентрированной азотной кислоте он пассивен.
Никель обладает большой химической стойкостью, тугоплавкостью, прочностью, пластичностью. Принадлежит к малораспространенным в природе металлам и в самородном состоянии в земной коре не встречается. Однако его обнаружили в метеоритах.
Чистый никель обозначается марками Н-1, Н-2, Н-3, Н-4.
В никеле всегда находятся различные примеси: кобальт, железо, кремний, марганец, медь, которые присутствуют в нем в небольших количествах. Они не считаются вредными примесями, так как не оказывают на его механические свойства плохих воздействий. К вредным примесям никеля относят углерод, серу и кислород. Они ухудшают его пластичность и крепость. Углерод допустим в пределах до 0,3 – 0,4 процента. При более высоком содержании он начинает выделяться в виде графитовых включений и делает невозможной прокатку никеля в листы.
Присутствие серы выше 0,02 процентов вызывает красноломкость никеля при температуре 625°С. Поэтому никель с повышенным содержанием серы не пригоден к горячей штамповке. Чистый никель хорошо штампуется, прокатывается и тянется в проволоку, но плохо отливается, так как в расплавленном состоянии сильно поглощает газы и отливки получаются пористыми.
Никель хорошо полируется, тонируется и отделывается.
В области художественного производства никель применяется главным образом для никелирования декоративных и антикоррозийных покрытий, а также для приготовления различных сплавов, заменяющих серебро в посудном, галантерейном, ювелирном производствах и в монетном деле. Значительная часть добываемого никеля идет на легирование нержавеющих сталей, которые применяются в художественной промышленности.
На никелевой основе изготовляется значительное количество специальных сплавов, которые применяются в различных отраслях хозяйства, – нихром, константин, никелин, алюмель, хромель и др. Все эти сплавы применяются для приготовления высокоомной проволоки, сплав инвар, который состоит из 36 процентов никеля и 64 процентов железа, применяется для эталонных линейных мер, так как его коэффициент линейного расширения равен всего 0,0000001.
Сплав платинит, содержащий 50 процентов никеля и 50 железа очень близок к коэффициенту стекла, поэтому применяется для выделки оправ к стеклам в тех случаях, если изделие подвергается нагреву. Иногда детали из платинита запаивают в стекло. Свое название "платинит" получил за внешнее сходство с платиной.
В ювелирном, галантерейном и других областях художественной промышленности применяются сплавы, имитирующие серебро. Наиболее древним из них является пактонг – белая китайская медь, в состав которой входит 40,4 процента меди, 25,4 цинка, 2,6 железа и 31,6 никеля.
В древней Персии применялся сплав для чеканки монет, состоявший из 78 процентов меди, 20 процентов никеля, 1,0 процента железа, 0,5 процентов кобальта и других примесей.
Цинк. Сплавы цинка известны с глубокой древности. Их изготовляли в Древнем Египте, Китае, Индии до нашей эры и ввозили в Европу. Однако в чистом виде цинк был получен в 15 веке и для производства художественных изделий начал применяться только с 18 века, а художественное литье из цинка – с 19 века.
Чистый цинк представляет собой белый металл с голубоватым оттенком. На воздухе покрывается плотным защитным слоем. Довольно хрупок, однако при нагревании до 110 – 150°С хорошо поддается обработке давлением. Температура плавления цинка 692,4°С, кипения – 1179 К, твердость по Бринеллю 300 – 350 Мн/м2, удельный вес литого цинка 6,9, катаного 7,2.
В холодном состоянии легко разбивается молотком, при нагреве до 150°С становится пластичным, легко куется, катается в тонкие листы и вытягивается в проволоку. При нагреве выше 150°С пластичность вновь исчезает, а при 250°С цинк становится настолько хрупким, что может быть измельчен в порошок.
При нагревании цинк сильно расширяется, сильнее, чем все другие металлы.
Плохо обрабатывается режущими инструментами, напильник забивается.
В чистом виде цинк применяется в полиграфической промышленности при изготовлении клише для печати, в химической промышленности для производства цинковых белил, благодаря коррозионной стойкости он применяется для покрытия стальных листов (цинкованное железо) и т.д.
В прикладном искусстве цинк применяется в чистом виде и в сплавах. Из листового цинка выполняется техникой дифовки и чеканки с последующей монтировкой крупные декоративные скульптуры, барельефы, и другие архитектурные украшения. Благодаря высокой жидкотекучести цинка из него выполняют тонкие ажурные работы, выплавлялись подсвечники, настенные бра, канделябры и др. Эти изделия тонировались под бронзу или золотились. Литьем исполнялись и круглые декоративные скульптуры, которые отливались по частям, а затем спаивались оловянно-свинцовом припоем.
В художественном деле применяют сплавы, содержащие цинк, например, латунь, нейзильбер.
Интерес представляют легкоплавкие цинковые сплавы для литья под давлением и в кокиле. Они высокопроизводительны и экономичны, благодаря малому износу форм. Эти сплавы применяются для литья различных деталей: эмблемы, марки на автомобилях, холодильниках и др.
Легкоплавкий цинковый сплав повышенной прочности состоит из 93 процентов цинка, 4 процентов алюминия и 3 процентов меди; сплав средней прочности состоит из 95 процентов цинка, 4 процентов алюминия и 1 процента меди. От растрескивания эти сплавы предохраняет 0,3 процента добавленного магния.
Цинк часто применяется в качестве гальванических покрытий для увеличения коррозийной стойкости изделий и в иных целях.
Алюминий – металл серебристо-белого цвета, мягкий, пластичный, хорошо тянется и прокатывается в холодном состоянии. Удельный вес 2,7 – он в три раза легче меди и в четыре раза легче серебра.
На воздухе покрывается оксидной пленкой, предохраняющей его от дальнейшей коррозии. Из-за постоянно присутствующей оксидной пленки алюминий трудно паять и сваривать, так как температура плавления окиси алюминия намного выше самого алюминия (температура ее плавления почти 2050°С). Температура плавления алюминия 660°С, он кипит при 1650°С. Алюминий легко растворяется в едких щелочах. Серная и азотная кислоты его медленно разъедают, в соляной кислоте он быстро растворяется, механической обработке – резанию поддается хорошо, легко тянется в проволоку и прокатывается в листы. Особенно тонкие листы (фольгу) получают прокаткой при 430°С.
Открыт этот металл в 1827 году и является самым распространенным металлом в природе, составляя около 7,5 процента всей земной коры. В количественном отношении уступает только кислороду (49,5 процента) и кремнию (25,7 процентов), однако до сих пор не найден в самородном состоянии. Он входит в состав глины, полевых шпатов, слюды и многих других минералов. Добывается из боксита – руды, представляющей собой глину, содержащую до 70 процентов окиси алюминия.
Чистый алюминий не обладает достаточными литейными свойствами, однако его сплавы, например силумин, имеют хорошие литейные свойства, жидкотекуч. Технический алюминий (различной степени чистоты от 96,5 процента до 99,7 процента) выпускается в виде листов, труб, фольги, уголка, полосы, таврика, прутков.
Прочность алюминия невелика, но при легировании его различными добавками прочность может быть значительно повышена. Основными компонентами в сплавах, которые существенно изменяют свойства алюминия, являются медь, кремний, магний, цинк, железо, никель, хром, марганец. Их добавляют для повышения прочности сплавов. В основном все множество алюминиевых сплавов делится на деформирующие славы для обработки их механическими способами и литейные сплавы, предназначенные для литья.
Художественные изделия из алюминиевых сплавов полируются до зеркального блеска, напоминающего никелированные поверхности. Они устойчивы и декоративны в полированном состоянии.
Чистый алюминий устойчив против коррозии, чего нельзя сказать о его сплавах.
Алюминий и его сплавы используют в художественной промышленности наряду с чугуном для крупных литых архитектурных деталей и скульптур, для украшения интерьеров. Кроме того, алюминий применяется и в ювелирном производстве, где стал заменять золото и серебро, а также в авиастроении, автостроении, судостроении. В виде чистого металла его используют для изготовления химической аппаратуры, электрических проводов, конденсаторов, чеканки по листу и т.д.
Свинец. На свежем разрезе этот металл синевато-серого цвета, быстро тускнеет на воздухе, покрываясь пленкой окиси. Его удельный вес 11,9; температура плавления 327°С. Его температура кипения 1525°С.
Свинец является наиболее мягким и вязким из всех металлов. Он легко прокатывается, штампуется, прессуется, а также хорошо отливается.
В сухом воздухе свинец не изменяется, но во влажном воздухе на его поверхности образуется пленка сначала окиси, а затем гидрата окиси, которая частично растворяется в воде.
Поэтому под переменным воздействием воздуха и воды свинец очень медленно, но разрушается. Свинец хорошо сопротивляется действию соляной кислоты и серных кислот, а в азотной кислоте он растворяется. Против едких щелочей свинец также не стоек.
Известен свинец с глубокой древности. Знали его египтяне, греки и другие народы.
Он легко выделяется из соединений и довольно широко распространен в природе. В самородном состоянии свинец встречается редко. Добывают свинец в основном из руды галенита или свинцового блеска.
Свинец издавна применялся в прикладном искусстве, а также для покрытия крыш и водосточных труб.
Изделия из свинца украшались различными орнаментами, изображением птиц и зверей. Особенно широко он применялся для соединения цветных стекол в готических витражах. Выделывали из свинца художественную посуду, гребни, ложки и т.д. Иногда из него отливали скульптуры, декоративные детали архитектуры, детали на оградах, воротах.
Для повышения блеска свинец употребляют как составную часть хрусталя, некоторых художественных эмалей и смальты. Однако сейчас он заменяется в этих производствах калием и иными элементами, не обладающие ядовитыми свойствами, как свинец.
Соли свинца и сам свинец ядовиты, поэтому использовать их для художественных целей нужно осторожно, выполняя правила охраны труда и техники безопасности.
Чистый свинец как материал для производства художественный изделий не применяется.
Используется он как составная часть легкоплавких сплавов, идущих на некоторые виды декоративного литья, а также для мягких оловянно-свинцовых припоев для пайки стальных и медных художественных изделий.
Олово известно было в античное время и применялось для чеканки монет и изготовления сосудов.
В природе олово находится в виде кислородного соединения (оловянного камня) и значительно реже в соединениях с железом и серой. Олово имеет серебристо-белый цвет, но темнее серебра. Его температура плавления 505, кипения – 2635 К, твердость по Бринеллю 50 Мн/м2. На воздухе олово не окисляется, в воде окисляется очень медленно. Обладает хорошей коррозийной устойчивостью, благодаря появлению окисной пленки.
Используется для приготовления белой жести, т.е. луженой тонколистовой стали. При сильном охлаждении олово теряет металлические свойства и переходит в серый порошок – "серое олово". Это явление носит название "оловянной чумы" и происходит в связи с изменением кристаллической решетки. Изменения вызывают значительные увеличения объема, сопровождаемые сильными внутренними напряжениями, которые приводят к рассыпанию металла в порошок. Сначала "оловянная чума" появляется в виде отдельных серых пятен, распространяясь при дальнейшем охлаждении по всему предмету. Для того, чтобы остановить или предотвратить "оловянную чуму" нужно изделие нагреть выше 18°С.
Олово металл мягкий и вязкий, немного тверже свинца. В холодном состоянии прокатывается в самые тонкие листы, но проволока из него легко рвется.
Начиная с 16 века на Руси олово применялось для тонкого художественного литья, которое употреблялось для внутренней отделки зданий, а также для изготовления различных бытовых вещей.
Ажурное оловянное литье применялось в качестве украшения иконостасов, дверей, подвесных и выносных фонарей и т.д.
В настоящее время олово в художественной промышленности не применяется. Его используют для сплавов с медью, со свинцом, изготовляя припои, которые применяют для изготовления художественных изделий из черных и цветных металлов и сплавов.
В сплавах с сурьмой, свинцом, висмутом, ртутью, кадмием и другими легкоплавкими металлами олово применятся для мелкого художественного литья. Из олова получают двусернистое олово, которое представляет собой блестящую массу, похожую по цвету на золото. Это вещество называют "сусальным золотом" или "серным золотом" и в виде тончайших листков или порошка применяют для отделки под золото различных металлических, деревянных или гипсовых изделий.
Двусернистое олово очень стойко и надолго сохраняет блеск при применении его не только для внутренних художественных работ, но для наружных.
Кадмий – это тяжелый металл белого цвета, очень мягкий, вязкий и тягучий. При изгибе кадмиевого прутка слышно характерное потрескивание, похожее на потрескивание оловянного прутка.
По своим свойствам кадмий занимает среднее место между оловом и цинком. Открыт в первой половине 19 века. Температура плавления 321°С, температура кипения 773°С.
В чистом виде кадмий обладает высокой устойчивостью против коррозии и применяется в качестве электролитического покрытия – кадмирования.
Наиболее часто кадмируются стальные изделия – корабельная арматура и приборы для защиты от действия морской воды. В городской атмосфере с ее сернистыми газами, кадмиевые покрытия не пригодны из-за их слабой устойчивости против сернистых соединений.
Кадмиевые соли ядовиты, покрывать ими пищевую посуду нельзя. А потому используется как составная часть в сложных сплавах, входит в состав многих легкоплавких припоев в ювелирном деле.
Ртуть – единственный жидкий металл при обычной температуре. Температура плавления минус 39°С, температура кипения 357°С.
Металлическая ртуть, ее пары и все соединения очень ядовиты. А потому работая с ней, нужно соблюдать осторожность, работы производить только в вытяжных шкафах.
Ртуть взаимодействует со слабо разбавленной азотной кислотой и концентрированной серной кислотой, не взаимодействует с соляной и щелочами. Обладает способностью растворять в себе многие металлы, образуя жидкие и твердые сплавы, которые называют амальгамами.
При этом порой получаются химические соединения ртути с металлами. Особенно легко образуется амальгама золота, золотые изделия нужно оберегать от соприкосновения с ртутью.
Ювелиры использую ртуть для получения золотой или серебряной амальгамы при горячем золочении и серебрении.
В горном деле ртуть используют для отделения золота от неметаллических примесей. Она используется в химической промышленности, электротехнике, светотехнике, приборостроении – для производства ртутных выпрямителей, манометров, ламп дневного света и т.д.
В природе ртуть встречается очень редко в виде вкрапления в горные породы. Главным образом она находится в виде ярко-красного сульфида ртути или киновари, из которой металлическую ртуть получают путем обжига руды.
Ртуть выделяется в виде паров и конденсируется в охлажденном приемнике.
Хром – металл светло-серого цвета. Открыт в конце 18 века, однако как металл, начал применяться с конца 19 века. Хром хорошо полируется и долго сохраняет зеркальный блеск. Температура плавления 1615°С, температура кипения 2200°С.
Хром – металл очень твердый и хрупкий, хорошо противостоит коррозии. Применяется в качестве присадки при получении легированных сталей и чугунов.
При содержании хрома более 12 процентов сталь становится нержавеющей и жаростойкой. Хромистые сплавы применяют для изготовления инструментов и высокоомной проволоки для нагревательных приборов.
В художественном деле хром применяется для гальванических покрытий черных металлов. Хромированные изделия обладают красивым цветом и блеском.
В настоящее время хромирование приобрело очень широкое распространение. Хромируют детали автомашин, велосипедов, холодильников, часов и т.д.
Исключительная прочность хромовых покрытий, которые оказываются прочнее и тверже закаленной стали, позволяет применять гальваническое хромирование не только как декоративное и антикоррозийное, но и как очень стойкое покрытие против истирания. Окись хрома идет на приготовление полировальной пасты, кроме того различные соединения хрома дают разнообразные краски (зеленую, изумрудную, желтую и др.).
Свое название "хром" от греческого "цвет" получил из-за разнообразной окраски его соединений.
Титан – блестящий, серебристого цвета металл, не тускнеющий на воздухе. Отличается высокой химической стойкостью.
Титан не испытывает коррозии даже в морской воде.
Температура рекристаллизационного отжига 650°С, температура плавления 1668°С.
Титан – металл прочный и легкий.
Вредными примесями титана и его сплавов являются азот, кислород и углерод.
Азот и кислород, повышая прочность, резко снижают пластичность. Содержание азота допустимо не более 0,25 процентов, кислорода не более 0,50 процентов.
Углерод затрудняет обработку резанием, давлением и сварку титана и его сплавов, поэтому примесь углерода не должна превышать 0,15 процента.
Самыми распространенными являются сплавы титана с алюминием и хромом или с алюминием и ванадием. Имеются сплавы с железом, молибденом, марганцем. Эти сплавы выпускаются в виде различных полуфабрикатов: плит, полос, прутков, труб, проката, проволоки.
Титановые сплавы применяются в химической, авиационной, машиностроительной промышленности. Из них изготовляют резервуары, трубопроводы для кислот и активных газов, жаропрочные материалы при рабочих температурах до 500°С.
Некоторые сплавы необходимо подогревать при штамповке, гибке и т.п. что является их недостатком.
Недостатком является и возможность использования дуговой сварки только в среде нейтральных газов (аргона и гелия). Однако возможны роликовая и точечная сварка и без защиты нейтральными газами.
Для художественных целей титан применяется в качестве материала для монументов и иных работ не только в экстерьерных, но и в интерьерных условиях.
Марганец – металл твердый, темного цвета. Температуру плавления 1230°С, температура кипения 2200°С.
Применяется в доменном производстве при получении белого (передельного) чугуна, так как присутствие марганца задерживает выделение графита.
Применяется и как добавка при производстве специальных легированных сталей. Он уменьшает коробление стали при закалке, повышает режущие свойства и стойкость на истирание. Окислы марганца применяются как красители для получения эмалей и цветного стекла фиолетового цвета, а также для приготовления коричневых, зеленых и фиолетовых красок.
Кобальт – металл серебристо-белого цвета с розоватым отблеском. Температура плавления 1444°С.
Кобальт растворяется в азотной кислоте, стоек против серной и соляной кислот.
Применяется в качестве присадки при производстве быстрорежущих инструментальных сталей.
В последнее время его начали применять в качестве гальванического покрытия вместе с серебром для ювелирных изделий. Покрытия серебро-кобальт более прочны, чем из чистого серебра.
В художественной промышленности кобальт применяется также в виде кобальтовой сини, т.е. сплава закиси кобальта с поташем и кварцевым песком. Кобальтовая синь употребляется как краска для горячей эмали, стекла, фарфора и фаянса, придавая им красивый синий цвет.
Кобальтовые синие краски были известны в Древнем Египте и Китае. Кроме синих красок, из кобальта вместе с хромом и цинком получают фиолетовые и зеленые краски.
Драгоценные и полудрагоценные камни.
Драгоценные камни.
К драгоценным камням относят камни минерального происхождения – прозрачные, с ярким блеском, очень твердые и трудноизнашиваемые алмазы, рубины, сапфиры, изумруды, и камни органического происхождения – жемчуг.
Для драгоценных камней весовой единицей является карат (1 карат равен 200 мг), а для всех остальных камней – грамм.
Алмаз (от греч. Agamas – неодолимый, несокрушимый) – самое твердое вещество в природе. Твердость алмаза 10, плотность 3,50 – 3,52 г/смЗ, показатель преломления 2,4. Высокая прочность алмаза обусловлена прочностью связей между атомами углерода. Алмаз обладает исключительной стойкостью на истирание, превышающей в 150 раз стойкость корунда и в 1000 раз стойкость кварца. Несмотря на высокую прочность, алмаз достаточно хрупок и при ударе легко разрушается.
Обладая весьма совершенной спайностью по октаэдру, алмаз раскалывается по плоскости спайности. Ювелиры используют эти особенности при раскалывании алмаза перед огранкой и скалывания ненужных выступов.
Алмаз сгорает при температуре 850 – 1000°С, образуя углекислоту. При нагревании до 2000 – 3000°С без доступа кислорода алмаз переходит в графит.
Алмаз стоек к плавиковой, соляной и азотной кислотам, но растворяется (окисляется) в расплавах натриевой и калиевой селитры и соды. Химический состав алмаза представляет собой редкую в природе форму кристаллизации углерода.
Углерод выкристаллизовывался в виде алмаза из природного силикатного расплава (магмы) под очень высоким давлением на больших глубинах Земли.
Расплавленная магма, насыщенная газами, затекала в трещины, окруженные прочными и малопроницаемыми породами.
Нарастающее огромное давление в трещине, в конце концов, взрывало ее, и алмазы вместе с другими минералами-спутниками (пиропом, оливином и другими), также закристаллизовавшимися при максимальном давлении, выбрасывались в момент взрыва с обломками пород и магматическим расплавом через образовавшиеся в земной коре отверстия – так называемые трубки взрыва.
Застывшая после выброса на поверхность магма образовывала породу – кимберлит голубоватого или зеленоватого цвета.
При изучении коренных алмазных месторождений, ученые пришли к выводу, что под действием воды, атмосферы и смены температур кимберлиты постепенно выветривались и разрушались, а измельченная масса переносилась водой в долины ручьев и рек, где в толще осадочных пород образовывались россыпи. Поэтому алмазы добывают не только из коренных месторождений, т.е. из кимберлитовых трубок, но и из россыпей, причем большая доля мировой добычи алмазов приходится на россыпи.
Алмазы в природе встречаются в виде отдельных кристаллов или в виде сросшихся кристалликов с хорошими блестящими плоскостями, но чаще имеют матовую поверхность, иногда покрытую корочкой постороннего вещества.
По величине кристаллы обычно мелкие, крупные встречаются редко. В необработанном виде алмазы особо не привлекают своим видом. К ювелирным алмазам относят небольшое количество – 20 – 30 процентов от общего числа добываемых.
Качество ювелирных алмазов должно соответствовать многим требованиям: при сортировке обращают внимание на его прозрачность, цвет, чистоту, всевозможные природные дефекты, наличие которых резко снижает ценность драгоценного камня.
В основном добываемые алмазы являются техническими и непригодными к огранке в бриллианты.
Технические алмазы (борт, карбонадо) используют в промышленности для резцов, сверл, наконечников к приборам по определению твердости металлов, для обработки полупроводников, производства оптического инструмента, специальных приспособлений для резки стекла и керамики, производства хирургического инструмента, коронок для бурения в горной промышленности и т.д.
Алмазы низкого сорта применяют для производства алмазных порошков, с помощью которого производят огранку, резку, шлифовку, полировку наиболее твердых материалов. Алмазный порошок и алмазную пыль используют для огранки и шлифовки алмазов в бриллианты.
Бриллиант представляет собой ограненный алмаз. Процесс огранки алмаза известен с древних времен. Она производилась вручную, при этом полировали поверхность алмаза, сохраняя его природную форму.
Это очень длительный и трудоемкий процесс. Наиболее удачной и распространенной оказалась огранка бриллиантом (от французского слова brilliant – блестящий), изобретенная еще в 15 веке.
Огранка оказалась настолько удачной, что под словом "бриллиант" стали понимать не вид огранки, а алмаз, имеющий бриллиантовую огранку.
Это вид огранки используется и для других прозрачных драгоценных, полудрагоценных и искусственно выращенных кристаллов. Современной огранкой алмазу придают форму, которая не имеет ничего общего с его природной формой, хотя при этом бывают значительные потери веса драгоценного камня, доходящие до 50 процентов.
Огранка облагораживает алмаз, способствует выявлению его ценных эстетических свойств. В каждом ограненном алмазе можно различить следующие для видов огранки элементы, сочетание которых придает алмазу ту или иную специфичность.
Бриллиантовая, т.е. круглая полная, огранка является классической формой. Она имеет три ряда боковых граней (фасетов) и горизонтальную главную грань, обращенную к глазу наблюдателя), которую называют площадкой. Число боковых граней при этой огранке – 56. Боковые грани образуют вместе с площадкой верх бриллианта, который называют коронкой, и нижнюю конусную часть – павильон. Линию соединения верхней и нижней частей бриллианта называют рундистом – поясом. Рундист – самая широкая часть камня, по которому его закрепляют в ювелирном изделии. По внешнему виду коронка напоминает усеченную пирамиду, боковая поверхность которой имеет трех– и четырехугольные грани. Нижняя часть бриллианта также имеет форму пирамиды, боковая поверхность которой покрыта системой трехи четырехугольных граней, но сильно вытянутой формы.
Бриллиант излучает только отраженный свет. Лучи света, упавшие на поверхность, частично отражаясь, проникают внутрь и дважды преломляются, т.е. дважды испытывают полное внутреннее отражение. Причем преломление вызывает разложение луча белого света на цветные лучи спектра. Это явление называют дисперсией (светорассеянием). Если внешнее и внутреннее отражение лучей света придает бриллианту сильный сверкающий блеск, то дисперсия способствует появлению радужной окраски граней бриллианта, т.е. создает игру камня.
Степень блеска и игры зависит не только от качества полировки поверхности бриллианта, но и в значительной мере от его геометрической формы.
Грани бриллианта должны иметь такие углы наклона, чтобы наибольшее количество лучей света, упавших на бриллиант, претерпевало в нем полное внутреннее отражение.
Для того чтобы алмаз стал бриллиантом, т.е. для его огранки необходимо выбрать камень с наименьшим количеством внутренних пороков природного происхождения – полосок, точек, пятен, включений и др. Процесс изготовления бриллиантов состоит из нескольких операций. Сначала предназначенные для огранки ювелирные алмазы тщательно осматривают, чтобы решить, какой применять вид огранки – необходимо ли раскалывание, распиливание или непосредственная обработка.
Затем производят разметку кристалла путем нанесения линий, которые определяют плоскость разделения.
Алмаз раскалывают лишь в тех случаях, когда форма кристалла при раскалывании может быть использована более эффективно, чем после распиливания.
Чтобы придать будущему бриллианту нужную форму производят обдирку (обточку) кристалла по рундисту на обдирочном станке. Затем алмаз подвергают наиболее ответственной операции – огранке. Огранку производят на граночных станках с помощью шлифовальных дисков – алмазометаллических или чугунных, шаржированных алмазным порошком, который разводят на подсолнечном, оливковом или репейном масле. Высокое качество полировки граней достигается за счет хорошей подготовки поверхности шлифовальных дисков и применения алмазных порошков различной зернистости. Форма огранки и число граней имеют большое значение при оценке бриллианта.
По числу и форме граней бриллианты подразделяют на следующие группы:
• круглые семнадцатигранные;
• круглые тридцатитрехгранные;
• круглые пятидесятисемигранные;
• "маркиз" – пятидесятигранные; грушевидные пятидесятигранные;
• "изумруд" – пятидесятисемигранные;
• "багет" – трапецеидальные двадцатипятигранные:
• "багет" – прямоугольные двадцатипятигранные; овальные пятидесятисемигранные;
• угловатые пятидесятисемигранные;
• квадратные двадцатипятигранные; треугольные;
• с двумя срезанными углами тридцатиодногранные;
• треугольные с тремя срезанными;
• углами тридцатисемигранные; шестиугольные тридцатисемигранные;
• восьмиугольные;
• сорокадевятигранные.
Существует огранка алмаза сердцевидной и квадратной форм, называемая "принцессой", а также "розой", которую обычно применяют при использовании мелких и плоских алмазов.
Свое название этот вид огранки получил из-за сходства ограненного алмаза с формой распустившейся цветочной почки розы.
В России такую огранку не производят, но в ювелирных изделиях камни с такой огранкой получили большое распространение.
Огранка "розой" представляет собой невысокий ограненный пирамидальной формы камень, имеющий снизу плоскую грань, а сверху рядами треугольные грани, сходящиеся в одну точку.
"Розы" бывают голландской и амстердамской огранки.
Голландские имеют от 18 до 24 треугольных боковых граней, амстердамские – от 6 до 12 граней.
По форме "розы" могут быть круглыми, вытянутыми, угловатыми, грушевидными, овальными и др.
"Розы" ценят значительно ниже бриллиантов, так как они не имеют блеска и красоты, свойственных бриллиантам.
По весу (массе) бриллианты подразделяют на три группы: мелкие – до 0,29 карата, средние – от 0,30 до 0,99 и крупные ("солитер") – 1 карат и более. Эти группы делят на подгруппы.
Степень качества бриллианта зависит от количества, характера и местонахождения в нем дефектов.
По степени природных дефектов бриллианты подразделяют в зависимости от массы бриллианта на восемь групп.
В первой группе – бриллианты, не имеющие никаких дефектов; во второй – бриллианты, которые имеют не более одного дефекта в виде незначительной точки, расположенной не под площадкой; в третьей – бриллианты, имеющие не более двух дефектов в любой части в виде светлых, едва уловимых или незначительных точек и полосок, расположенных не под площадкой; бриллианты круглые с данной характеристикой дефектов относят ко второй группе; к четвертой группе относят бриллианты в виде незначительных точек, полосок, легкого облачка в любой зоне рундиста; бриллианты круглые с данной характеристикой дефектов относят ко второй группе, а бриллианты до 0,29 карата – к третьей; к пятой группе относят бриллианты, имеющие не более пяти дефектов, в том числе не более трех небольших трещинок либо трех небольших облачков ли пяти полосок, микрошвов, пузырьков и точек; бриллианты круглые с данной характеристикой дефектов относят к третьей группе, а бриллианты до 0,29 карата – к четвертой; шестая – бриллианты, имеющие не более семи дефектов, в том числе не более трех трещин или трех облачков или семи полосок, пузырьков с точек; бриллианты круглые с данной характеристикой дефектов относят к четвертой группе, а бриллианты до 0,29 каррата – к пятой; к седьмой группе относятся бриллианты, имеющие более семи дефектов, в том числе дефекты в виде одной значительной трещины, одного большого облака или большого включения графита, отражающиеся на гранях верха бриллианта и слабо видимые невооруженным глазом; бриллианты круглые с данной характеристикой дефектов относят к пятой группе, а бриллианты до 0,26 карата – к шестой; к восьмой группе относят бриллианты с большими дефектами, расположенными в любой зоне и видимые невооруженным глазом, эти бриллианты должны сохранять игру в отдельных частях; бриллианты круглые с данной характеристикой дефектов относят к пятой группе, а бриллианты до 0,29 карата – к седьмой.
Лучшего качества считается бесцветный (чистый) бриллиант, без каких – либо дефектов, без каких-либо оттенков, называемый иногда бриллиантом чистой воды.
Бриллианты бывают цветные, а также слабо окрашенные с различными цветными оттенками, которые называют нацветами.
Цвет и нацвет бриллианта определяют при естественном свете в помещении, через окно которого не попадает прямой солнечный свет, с помощью согнутой полоски белой бумаги, в которую бриллиант вкладывают ребром, и его цвет сравнивают с цветом белой бумаги.
При оценке бриллиантов учитывают также и качество их изготовления по геометрическим параметрам.
В зависимости от геометрических параметров бриллианты подразделяют на две группы – А и Б.
Бриллианты этих групп содержат линейный и уголовые параметры в пределах установленных номинальных размеров площадки, рундиста, уголов наклона граней верха и низа бриллиантов и предельные отклонения. Круглые бриллианты групп А и Б изготовляют массой до 0,04 карата и до 0,05 карата.
Наличие у бриллиантов цветных природных оттенков, природных включений, а также дефектов производственного происхождения значительно снижает их стоимость.
Дефекты в бриллианте определяют с помощью лупы 10-кратного увеличения.
Сапфир (от греч. "сапфеиро" – синий) является прозрачной разновидностью корунда. Он обладает теми же свойствами, но окраска его обусловлена примесями окислов титана и железа.
Сапфир бывает различной окраски – от наиболее ценной темно-синей бархатистой до бледно-голубой, которая ценится значительно меньше.
Большое значение в оценке сапфира имеет также наличие возможных внутренних включений и полосок: чем их больше, тем менее ценится камень.
Обычно сапфир имеет ступенчатую и круглую огранки. Применяют также шлифовку сапфира формой кабошона.
Особенно красивы сапфиры при шлифовке кабошоном, имеющие в отраженном свете на синем фоне трехлучевые или шестилучевые звездочки с жемчужным отливом. Для мелких кристаллов сапфира применяют простую разновидность огранки – каре – с восемью плоскими гранями.
В при искусственном освещении сапфиры изменяют цвет, как и другие синие камни.
Сапфиры, как и рубины изготавливают синтетическим путем. Огранку им придают такую же, как и камням натуральным.
Сапфир натуральный считается редким камнем, хотя и ценится дешевле рубина. Славятся сапфиры Бразилии, Шри-Ланки, Бирмы.
Рубин (от лат. "рубенс" – красный), или красный яхонт, представляет собой прозрачную разновидность минерала корунда.
Рубин состоит из чистого кристаллического глинозема (окиси алюминия) с незначительным количеством примесей окислов хрома и железа, которые окрашивают его в красный цвет. Не следует смешивать натуральный рубин с синтетическим. Сходны с рубином по внешнему виду некоторые натуральные камни, например, красный турмалин, альмандин, шпинель и некоторые другие.
Однако эти камни отличаются от рубина по составу, свойствам, твердости и плотности. Натуральный рубин имеет плотность 3,9 – 4,2 г/смЗ, твердость 9, по отражательной способности он уступает только бриллианту. Показатель преломления 1,76 – 1,77.
Самыми ценными считают прозрачные рубины без природных включений, трещинок, а также других дефектов, густой окраски кровяно-красного цвета с легким фиолетовым оттенком, называемыми восточными или "ориентальными" ("голубиная кровь").
Рубины светло-красного цвета, которые называют "сангены" и светло-розовые ценятся менее. Мелкие рубины (до 1 карата) оцениваются наполовину меньше крупных, а рубины без дефектов ценятся на 30 процентов выше рубинов с небольшими дефектами.
Наиболее распространенной формой огранки рубина является ступенчатая, встречается также круглая форма и кабошоном – шлифовка камня в виде полушара сверху и плоская снизу с овальным или круглым основанием. Кабошоном обычно огранивают рубины с каким-либо недостатком. Форма и качество огранки имеют значение при оценке стоимости камня.
Изумруд (от греческого "смарагдос") – это прозрачная разновидность минерала берилла, в состав которого входят глинозем, окись бериллия, окислы хрома и ванадия, которые окрашивают минерал в зеленый цвет. Плотность изумруда 2,67 – 2,92 г/смЗ, твердость 7,5 – 8, показатель преломления 1,58.
Несмотря на то, что изумруд по твердости значительно уступает алмазу, рубину и сапфиру, этот минерал высоко ценят за красивую зеленую окраску, которая по интенсивности бывает от густо-зеленого до светло-зеленого цвета. Особенно высоко ценят прозрачные, чистые изумруды густо-зеленого цвета без дефектов. Светло-зеленые считают малоценными камнями.
Дефектами изумрудов могут быть внутренние включения в виде точек, пузырьков, трещинок, а также дефекты огранок камня – сколы, царапины, потертости. Наличие различных дефектов резко снижает стоимость изумруда.
Большое значение в оценке изумруда имеют также форма и качество огранки. Обычно применяют ступенчатую огранку, которую называют изумрудной. При этом верхняя площадка камня и рундист могут быть четырехугольной, прямоугольной и восьмиугольной форм. Встречаются изумруды, шлифованные кабошоном.
Такую форму придают камням с каким-либо недостатком. Изумруды подразделяют на мелкие – до 0,49 карата, средние – до 1 карата, крупные – до 10 и очень крупные – более 10 карат.
Основное месторождение изумрудов в России находится на Урале. Кроме того, изумруды находят в Южной Африке, Бразилии, Колумбии, Бирме и других странах.
Полудрагоценные камни.
Полудрагоценные камни – это в основном прозрачные, бесцветные или цветные камни, окраска которых в зависимости от содержания в них примесей бывает разнообразной. Иногда цвет различен в одном и том же минерале, и поэтому камни носят различные названия. Различными являются и их внутреннее строение, химический состав, физические свойства полудрагоценных камней.
К полудрагоценным камням относят шпинель, хризолит, аметист, аквамарин, берилл, хризоберилл, топаз, турмалин, циркон, гиацинт, хризопраз, альмандин, гранат, опал, лунный камень, бирюзу, коралл, горный хрусталь, кварц дымчатый и желтый, морион и др.
Шпинель – это прозрачный камень карминного, темно-розового, кровяно-красного, красновато-бурого, фиолетового и синих цветов. Самым ценным считается шпинель карминной и рубиновой окрасок без желтоватого оттенка. Шпинель состоит из глинозема и окиси магния, обладает высокой прозрачностью, сильным стеклянным жирноватым блеском.
Твердость шпинеля 8 – 8,25, плотность 3,6 г/смЗ, показатель преломления 1,71 – 1,74. Некоторые разновидности шпинелей по окраске сходны с настоящими рубинами, но отличаются от рубинов внутренним строением кристаллов. Шпинель розового и темно-розового цветов называют рубином-балэ, желтовато-красного или оранжевого – рубицелем, с красновато-фиолетовым оттенком – альмандиновой шпинелью. Под действием света шпинель постепенно теряет свой первоначальный цвет.
Хризолит – прозрачный минерал от желтовато-зеленого до густо-зеленого цвета с сильным стеклянным блеском. Наиболее высоко ценится хризолит густо-зеленой окраски. Хризолит является редким камнем. Он обладает двойным лучепреломлением, является разновидность оливина, а по составу – силикатом магния и железа. Твердость хризолита 6,5 – 7, плотность 3,32 – 3,5 г/смЗ, показатель преломления 1,66. Апатит или берилл имеют такой же цвет. Их иногда принимают за хризоберилл. Эти камни обладают сильным блеском, а берилл по твердости (7,5 – 8) не уступает хризолиту.
Восточным хризолитом называют корунд оливкового цвета, который при освещении теряет свой первоначальный цвет и становится красновато-бурым.
Аквамарин – прозрачный камень бледно-голубого цвета, отчего и получил свое название (от лат. "аквамарина" – морская вода). Аквамарин является разновидностью берилла, по составу сходен с изумрудом, обладает стеклянным блеском. Твердость его 7,5 – 8, плотность 2,6 – 2,8 г/смЗ, показатель преломления 1,58.
Берилл представляет собой прозрачный минерал различных цветов: золотисто-желтого (золотистый берилл), зеленоватого (благородный берилл), вишнево-розового (воробьевит), бледно-розового (морганит). Твердость и другие показатели берилла такие же, как аквамарина.
Хризоберилл – прозрачный камень зеленого, золотисто-зеленого, желтого или золотистого цвета с переливами.
Бывают хризобериллы и бесцветными.
Особенно ценными являются хризобериллы темно-зеленого цвета, называемая александритом. Это очень редкий камень, который при искусственном освещении теряет зеленую окраску и приобретает фиолетово-малиновый цвет, а днем при сильном солнечном освещении – синевато-зеленый цвет с фиолетовыми оттенками.
Под названием "александрит" известен синтетический корунд, имеющий травянисто-зеленую окраску, переходящую при искусственном освещении в розовую с фиолетовыми оттенками. Твердость хризоберилла 8,5, плотность 3,6 – 3,8 г/смЗ, показатель преломления 1,76.
Аметист представляет собой прозрачный минерал от светло-фиолетового цвета до густо-фиолетового с красноватым оттенком и стеклянным блеском. Является разновидностью кварца. Встречаются аметисты зеленовато-синего и черно-фиолетового цветов. Особенно ценятся густо-фиолетовые аметисты, меньше – слабо окрашенные. Равномерно окрашенные кристаллы редки, окраска чаще всего усиливается к вершине кристалла.
Уральские аметисты считаются лучшими. При искусственном освещении они не теряют окраски, сохраняют блеск и красоту. Аметисты других месторождений при вечернем освещении приобретают сероватый оттенок. Твердость аметиста 7, плотность 2,6 г/смЗ, показатель преломления 1,56.
Топаз – прозрачный минерал обычно густо-оранжевого, винно-желтого и соломенно-желтого цветов. Встречаются топазы светло-синего, синевато-зеленого, бледно-зеленого, розового, различных оттенков фиолетового цвета и бесцветные.
Лучшим считается топаз винно-желтого цвета и желтоватого с красноватым оттенком. Состоит топаз из кремнезема, глинозема и фтора. Твердость 8, плотность 3,5 г/смЗ, показатель преломления 1,62. Не следует смешивать топаз – "тяжеловес" с часто встречающимся в ювелирных изделиях камнем желтого или дымчатого цвета, представляющим собой разновидность кварца, который в обиходе неправильно называют золотистым топазом (кварц желтого цвета) и дымчатым топазом (кварц дымчатого цвета).
Топаз-"тяжеловес" отличается от кварца желтого и дымчатого как по составу, так и по твердости. Твердость кварца 7, топаз значительно тяжелее кварца.
Топаз светло-синего и синевато-зеленого цветов иногда принимают за аквамарин, а бледно-зеленого цвета принимают за изумруд. Отличительными признаками могут служить твердость и плотность, которые у топаза выше, чем у аквамарина, кварца и изумруда.
Турмалин – прозрачный минерал сложного и разнообразного химического состава (бороалюмосиликат). Цвет турмалина бывает карминно-красным, темно-малиновым и светло-розовым.
Встречаются турмалины изумрудно-зеленые, желтые, зелено-желтые, сине-зеленые, синие, фиолетовые, коричневые, черные, бесцветные. Лучшим считается турмалин малинового цвета, который при искусственном освещении теряет красивую окраску. Турмалины карминно-красного цвета иногда называют рубелитом и сибиритом, синего – индиголитом, коричневого – агнитом, черного – шерлом, бесцветного – ахронтом.
Твердость турмалина 7 – 7,5, плотность 2,9 – 3,2 г/смЗ, показатель преломления 1,63. Турмалин – довольно хрупкий камень.
Циркон представляет собой прозрачный камень красновато-бурого, буроватожелтого, зеленовато-желтого и бурого цветов, состоящий из кремнезема с окисью циркония.
Твердость циркона 7 – 8, плотность 3,9 – 4,2, показатель преломления 1,78 – 1,81.
Гранат является одним из самых распространенных камней в ювелирных украшениях.
Гранат кровяно-красного цвета применяют в качестве ювелирных вставок, для изготовления бус и других изделий.
Гранат может быть и изумрудно-зеленого цвета, такой гранат называют уваровитом.
Твердость его равна 8, т.е. выше твердости других разновидностей граната. Гранат коричневого цвета называют эссонитом, буровато-красного или красновато-бурого – румяновитом, яблочно-зеленого – гроссуляром, черного цвета с сильным стекляным блеском – меланитом, черновато-бурого – перенеитом, желтобурого – ротофитом, ярко-желтого – топазолитом или сукцинитом, желтовато-бурого со смоляным блеском – колофонитом.
Гиацинт является разновидностью циркона и представляет собой прозрачный блестящий камень малиново-оранжевого, красновато-оранжевого, желто-оранжевого и коричневого цветов.
Встречается также зеленоватый, фиолетовый и бесцветный гиацинты.
Бесцветный гиацинт можно получить искусственно прокаливанием минерала.
Твердость гиацинта 7 – 8, плотность 4,7 г/смЗ, показатель преломления 1,92 – 1,97.
Хризопраз имеет яблочно-зеленый цвет и представляет собой мутно-прозрачный минерал халцедон. Твердость хризопраза 7, плотность 2,57 г/смЗ, показатель преломления 2,53.
Со временем хризопраз под действием света постепенно теряет цвет. Однако окраска восстанавливается, если поместить камень во влажную среду.
Альмандин – камень малинового, синевато-красного, вишнево-красного, красновато-коричневого и буровато-красного цветов. Он является разновидностью минерала граната с сильным стеклянным блеском, близким к жирному.
В древности альмандин называли карбункулом. Некоторые виды альмандина по окраске бывают сходны со шпинелью и даже с рубином. Твердость альмандина 6,5 – 7,5, плотность 3,9 – 4,2 г/смЗ, показатель преломления 1,78 – 1,81.
Опал – полупрозрачный, ирризирующий камень аморфной структуры, состоящий из кремнезема с незначительными примесями окиси железа, глинозема, извести.
Опал содержит от 1 до 15 процентов воды. Это хрупкий камень. Твердость опала 5,5 – 6, плотность 2 – 2,2 г/смЗ, показатель преломления 1,44 – 1,46.
Белый или молочно-белый опал с сильным блеском, отливом и с радужной игрой всевозможных цветов называют благородным, желтоватого цвета – золотистым.
Встречаются опалы цвета столярного клея, которые при погружении в стакан с водой приобретают игру молочно-белого опала.
Этот опал называется гидрофаном или водяным. Имеются и другие разновидности опала – огненный или восковой, красновато-медный и беловато-красный, имеющий игру благородного опала, а также опалы зеленого, синего, фиолетового, розового и черного цветов.
Лунный камень, или одуляр, имеет прозрачно-молочный цвет с перламутровым отливом и является разновидностью полевого шпата. Твердость лунного камня 6, плотность 2,53 – 2,58 г/смЗ, показатель преломления 1,53. Для вставок в ювелирные изделия его обычно шлифуют формой кабошон.
Бирюза (от персидского "фирюза" – камень счастья) – это непрозрачный минерал аморфной структуры небесного-голубого цвета. Встречается бирюза зеленовато-голубоватая и голубая и пятнистой окраской красновато-бурого цвета сложного витеватого рисунка. По химическому составу бюрюза представляет собой водный фосфат со следами меди. Твердость бюрюзы 5 – 6, плотность 2,6 – 2,83 г/смЗ. Отличается хрупкостью. При длительной носке бирюза под влиянием пота и жира теряет первоначальные качества и цвет. Применяют ее во всех видах ювелирных изделий и гранят кабошоном.
Горный хрусталь – стекловидный минерал, представляющий собой кристаллическую разновидность кварца. Стекловидный кварц бывает прозрачным и бесцветым, дымчатым, желтым, фиолетовым и черным. Горным хрусталем принято называть совершенно прозрачный и бесцветный стекловидный камень. По сравнению с другими камнями или стеклом горный хрусталь на ощупь холодный. В древности его считали окаменевшим льдом. По химическому составу горный хрусталь является кремнеземом. Твердость его 7, плотность 2,65 г/смЗ, показатель преломления 1,55. Это один из самых распространенных и недорогих камней. Его применяют для вставок в ювелирные изделия, граненых бус, а также в качестве поделочного материала для изготовления различных художественно-декоративных изделий.
Дымчатый и желтый кварцы являются разновидностями горного хрусталя. Дымчатый кварц имеет дымчатый цвет благодаря примесям битуминозных составов. Иногда дымчатый кварц называют раухтопазом. Окраска его бывает неравномерной от светлого до темно-бурого и дымчато-коричневого цветов. Используют раухтопаз для тех же изделий, что и горный хрусталь.
Желтый кварц – камень желтого цвета, иногда с буроватым оттенком. Его можно искусственно путем слабого обжига дымчатого кварца. Применяют желтый кварц для изготовления ювелирных изделий и граненых бус.
Морион – это разновидность дымчатого кварца, почти совершенно черного цвета. Его используют для вставок в ювелирные изделия как в гладкополированном виде квадратной и прямоугольной форм, так и в виде гемм.
Кварц-"волосатик" является разновидностью горного хрусталя с вросшими тончайшими кристаллами рутила, шерла и других минералов. Он был очень популярен в России в 18. Тогда его называли моховым хрусталем и "волосатиком".
В Западной Европе он был известен как камень с волосом Венеры. В кварце-волосатике рутил присутствует в виде тонких длинных золотистых игл и пучков, которые при ярком солнечном освещении сверкают и искрятся, создавая необычный эффект.
Используется кварц-волосатик для вставок в кольца, броши, кулоны и другие изделия.
Драгоценные металлы. Сплавы и добыча.
Драгоценными металлами называют металлы, которые относятся к так называемой благородной группе. Это золото, серебро, платина и металлы платиновой группы. Такие, как рутений, палладий, иридий, осмий, родий.
Название "драгоценные" они получили за высокую стоимость по сравнению с другими металлами, а "благородные" благодаря своей высокой химической стойкости во многих средах и красивому внешнему виду в готовых изделиях. Для изготовления многих художественных изделий и в ювелирном деле используются золото, серебро, платина, палладий, а также сплавы на основе этих металлов.
Золото.
Золото – химический элемент 1 группы периодической системы элементов Менделеева. Атомный номер 79. Атомная масса 196,9665. Основная валентность 3. Плотность 19320 кг/мЗ. Температура плавления 1336, а кипения 3243К. Твердость по Бринеллю в отожженном состоянии 180-200 Мн/м2.
Золото представляет собой металл красивого желтого цвета, тяжелый, мягкий, очень пластичный и тягучий. При этом золото еще обладает хорошей отражательной способностью.
Из одного грамма золота можно вытянуть проволоку длиной 3,5 км или проковать в пластину толщиной 0,0001 мм, которая пропускает свет.
Предполагают, что первым металлом, на котором человек остановил свой взгляд было золото, а первыми открывателями месторождений золота считают скотоводов, которые перегоняя по руслам высохших в летнюю жару рек и ручьев стада, обратили внимание на красивые по цвету самородки и крупинки золота коренных месторождений. После того, как были найдены другие металлы и способы их обработки, золото стало предметом роскоши, приобрело власть, а затем выступило в роли денег.
На землях Сибири и Казахстана месторождения золота разрабатывались с конца 3 тысячелетия до нашей эры. Древнейшим и довольно распространенным металлом оно было во многих странах, в том числе и в Древнем Египте, где сохранились золотые рудники со времен Рамсеса-2 (1317 – 1251 годы до нашей эры).
В России о существовании золота в Нерчинском крае знали со второй половины XVI века, открыли его там в 1746 году, спустя шесть лет из нерчинского серебра стали отделять золото.
Затем красивый, тяжелый, драгоценный металл нашли на Алтае, Урале и в Карелии.
В природе золото встречается в виде самородков, песка и мельчайшей пыли.
Крупнейшие самородки весом 60 – 90 кг были найдены в Аргентине и Австралии. Самый большой самородок, найденный в России, весил 48 кг.
Самородное золото представляет собой природные сплавы с серебром, а также со следами меди, железа и некоторых других металлов. Большинство древних художественных изделий выполнены их природных сплавов – электронов.
Из россыпей золото извлекали промывкой песка. Для промывки использовали желоба, ковши, лотки. Из руд золото и другие драгоценные металлы добывали путем нагревания породы до растрескивания, затем глыбы дробили в каменных ступах, растирали между жерновами и промывали через сита.
В наши времена добыча золота механизирована. Добывают его при помощи драг и гидравлическим способом.
При гидравлическом способе добычи вода под большим давлением размывает породу и отделяет от нее золото. На драгах, которые представляют собой плавучие сооружения, имеются оснащенные цепью подвесные ковши, с помощью которых со дна водоемов вынимают породу. Породу затем промывают и в результате промывки осаждается золото.
Добывают золото и из рудных залежей. Основными способами здесь являются цианирование и амальгамация.
Способ цианирования основан на растворении золота в водных растворах цианистых щелочей в присутствии кислорода и окислителей.
Амальгамация – способ более древний. Он основан на способности золота вступать при естественных условиях в соединения с ртутью. Процесс происходит в специальных амальгационных аппаратах. При этом руду, содержащую золото, пропускают с водой по амальгамированной поверхности ртути. Частицы золота, смачиваясь ртутью, образуют полужидкую амальгаму, из которой путем отжима получают твердую часть амальгамы. Затем ртуть испаряют, а оставшееся золото сплавляют в слитки. Ни один из способов не дает возможность получить этот драгоценный металл высокой чистоты. Полученные золотые слитки отправляют на очистительные заводы.
Чистое золото в слитках отличается красивым, желтым цветом. Золотой порошок, который получают путем осаждения золота из растворов, имеет цвет от красного до темно-фиолетового.
Золотые сплавы могут приобретать различные оттенки – это, так называемое, цветное золото. Например, примеси меди сообщают золоту красноватый оттенок, а серебряная лигатура – зеленоватый.
Примеси платины высветляют золото, делают его бледным, а при больших ее дозах сплавы совершенно обесцвечиваются. Такие сплавы называют "белым золотом".
Добавки железа придают золотому сплаву сероватые и синеватые оттенки, а добавки палладия – бурые и коричневатые.
В очень тонких листах применяемых при сусальном золочении, золото просвечивает синевато-зеленым цветом.
Эти сплавы хорошо режутся, шлифуются и полируются. Температура плавления чистого золота 1063°С, температура плавления сплавов – немного ниже. При отливке чистое золото имеет большую литейную усадку, для золотых сплавов усадка меньше.
Золото хорошо проводит электрический ток и тепло, немного уступая в этом серебру. На воздухе оно не окисляется даже при нагревании. Серная, азотная и соляная кислота на золото не действуют.
Золото растворяется только в горячей "царской водке" – смеси одной части азотной кислоты с двумя частями соляной, а также в селеновой кислоте. Растворяется золото в ртути, образуя амальгаму.
Непосредственно оно соединяется только с хлором, бромом, йодом, мышьяком, и фосфором. С большинством металлов золото легко образует сплавы.
Используют золото в ювелирном деле при изготовлении дорогих, уникальных изделий, чеканке наградных медалей, а также при золочении металлических и неметаллических изделий. Кроме того, золото расходуется для приготовления припоя, для пайки золотых и платиновых художественных изделий. Основная масса золота служит для обеспечения денежной системы. В промышленности используется в точном приборостроении, электротехнике, медицине, химической промышленности.
Серебро.
Серебро – химический элемент 1 группы периодической системы элементов Менделеева. Атомный номер 47. Атомная масса 107,868. Валентность 1;2. Плотность10500 кг/мЗ.
Серебро представляет собой белый, пластичный, тягучий и ковкий металл.
Температура плавления 960,5°С, температура кипения 1955°С.
Серебро имеет наивысшую отражательную способность из всех металлов – оно отражает почти 94 процента световых лучей и является самым теплопроводным и электропроводным металлом. Оно легко прокатывается в тончайшие листы до 0,00025 мм и вытягивается в очень тонкую проволоку.
Серебро хорошо режется и полируется. Оно тверже золота, но мягче меди.
Из-за мягкости чистое серебро употребляют в виде сплавов с медью, а в древности употребляли также и в виде природного сплава с золотом – электрума или электрона.
На воздухе серебро не окисляется, а наблюдаемое порой потемнение серебряных изделий объясняется образованием черного сернистого серебра под влиянием действия серы или сероводорода, которые всегда присутствуют в атмосфере города.
Кипящие едкие щелочи на серебро не действуют. Серебро растворяется в азотной и горячей серной кислоте.
С глубокой древности широко используют этот драгоценный металл в художественных изделиях и ювелирном деле.
Алхимики называли серебро Дианой или Луной. Оно довольно распространено в природе и встречается в самородном виде, а также в виде руды.
В России серебро добывается в основном из комплексных полиметаллических и золотосеребряных руд. Такие руды содержат до 80 процентов драгоценного металла. При добыче используются те же методы, что и при получении золота – цианирование и амальгамацию, однако в этом случает цианистые растворы должны быть более концентрированными.
В художественной промышленности серебро используется для производства ювелирных изделий, художественной посуды, столовых приборов, сувениров, подарочных изделий, выполняемых чеканкой, гравировкой, украшением чернью.
Кроме того, чистое серебро в виде тончайшей проволоки служит материалом для филигранных работ и насечки по стали. Чистое серебро является также материалом для художественных эмалевых изделий, а также оно идет на аноды при серебрении и гальванопластическом покрытии.
Серебро служит главным компонентом в серебряных твердых ювелирных припоях, которыми спаивают не только серебряные, но и медные и латунные изделия.
Используют серебро при составлении платиновых и палладиевых сплавов, что делает их более светлыми, а золотым сплавам серебро придает зеленоватый оттенок.
Платина.
Платина – серовато-белый блестящий ковкий металл. Встречается в природе в самородном состоянии, но с примесью иридия, палладия, осмия, родия и рутения.
Платина является одним из наиболее редких элементов земной коры.
Температура плавления 1769,5°C, температура кипения 3910°C.
На воздухе платина не изменяется даже при самом высоком нагреве. Отдельные кислоты на платину не действуют. С трудом растворяется она в кипящей "царской водке" – смеси пяти частей соляной кислоты и трех частей азотной.
Обнаружена платина была в россыпных месторождениях золота на Урале в начале 19 века, а через некоторое время на восточном склоне уральских гор был заложен первый в России платиновый прииск.
Добывают платину промывкой песка, где найден был драгоценный металл, а также при электролизе золота. Дальнейшее разделение металлов платиновой группы и очистку производят на очистительных заводах.
Учеными России разработан новый способ очистки платины, который положил начало порошковой металлургии.
В ювелирном деле применяется издавна. Из нее изготовляют оправы для бриллиантов, браслеты, серьги и др.
Используется платина для производства приборов и химической посуды. Для отделки художественных изделий под цвет платины применяется хлористая платина.
Латунные изделия натирают хлористой платиной и они приобретают цвет и блеск, напоминающий сталь. Это покрытие очень прочно. Хлористая платина, растертая на скипидарном масле, применяется для платинирования стекла и фарфора – после обжига изделий образуется металлический платиновый слой, красивый и прочный. Металлические художественные изделия можно покрывать платиной гальваническим способом.
Платина легко поддается прокатке, штамповке, волочению.
В расплавленном виде платина и некоторые другие металлы платиновой группы – родий и рутений – обладают способностью поглощать в большом количестве водород, в результате чего на их поверхности образуются трещины, они становятся хрупкими.
Палладий.
Палладий – один из легких металлов платиновой группы, серовато-белого цвета, мягкий и ковкий. Он темнее серебра и светлее платины. Температура плавления 1554°С. Открыт в начале 19 века.
По физическим и химическим свойствам палладий очень близок к платине, растворим в азотной кислоте и "царской водке".
Сероводород воздуха на него не действует, он не темнеет, как серебро, и поэтому применяется для шкал астрономических приборов.
От платины палладий легко отличить действием спиртового раствора йода. На платину йод не действует, а на палладии оставляет черный налет.
Палладий является пластичным и мягким металлом.
Он легко прокатывается в тонкие листы и протягивается в тонкую проволоку.
В природе встречается в большинстве платиновых руд и очень небольшом проценте в виде сплавов с другими металлами платиновой группы, очень редко встречается в почти чистом состоянии.
Применяется в ювелирном деле для изготовления ювелирных украшений. Его сплав с серебром и добавками никеля идет на изготовление колец, браслетов и т.п.
Кроме того, палладий используют в сплаве с золотом. В этом случае его добавка так же, как и добавка платины, обесцвечивает золотой сплав и образуется так называемое "белое золото".
Иногда палладий добавляют в сплавы платины для придания большей прочности и твердости.
Палладий в чистом виде идет на изготовление реторт для перегонки плавиковой кислоты, сосудов для изготовления изотопов.
Рутений.
Рутений – металл платиновой группы. По внешнему виду очень похож на платину, но отличается от нее хрупкостью и твердостью.
Открыт в середине 19 века при исследовании уральской платиновой руды.
Его название происходит от рутения что значит Россия. Встречается обычно как примесь к иридию и осмию.
Температура плавления 2450°С.
Применяется в химической промышленности, в точном приборостроении.
Родий.
Родий – легкий металл платиновой группы. По цвету и блеску напоминает алюминий. Свое название получил от красного цвета своих солей. Температура плавления 1966°С.
Твердый и хрупкий металл. Некоторую пластичность приобретает при накаливании. Кислоты и их смеси на родий не действуют. Также на него не действуют сера, кислород, фтор, фосфор.
В природе родий встречается вместе с платиной и другими платиновыми металлами.
Применяется для гальванических покрытий серебряных и золотых изделий, а также для производства химической посуды. В некоторых случаях применяют в ювелирном деле для гальванопокрытия ювелирных изделий. Достаточным считают слой в 0,1 мм.
Иридий.
Иридий – металл по внешнему виду и цвету напоминающий олово, но отличающийся от него высокой твердостью и хрупкостью. Относится к металлам платиновой группы.
Открыт в начале 19 века. Свое название получил за различные окраски своих соединений.
Температура плавления 2454°С.
Не взаимодействует ни с кислотами, ни со щелочами, не действует на него и "царская водка".
Из-за своей твердости с трудом поддается резанию. Некоторую ковкость приобретает только при белом калении.
Хорошо полируется и в этом состоянии напоминает сталь.
Из сплава платины (90 процентов) и иридия (10 процентов) изготовлены эталоны метра и килограмма.
Сплавы иридия с платиной применяют для изготовления химической посуды. В чашках из этого сплава можно растворять золото в "царской водке".
Применяется для изготовления хирургического инструмента и иногда в ювелирном деле.
Осмий.
Осмий – один из самых твердых и тяжелых металлов. Принадлежит к платиновой группе.
Блестящий синевато-серый металл, не растворим ни в кислотах, ни в "царской водке". Свое название получил от греческого "запах", за сильно пахнущие соединения.
Температура плавления 2700°С.
Применяется как в чистом виде, так и в сплавах, которые используются в точном приборостроении.
Сплавы золота.
Для изготовления ювелирных и других изделий далеко не всегда используют чистые металлы. Происходит это из-за высокой стоимости драгоценных металлов, недостаточной твердостью их и износоустойчивости, поэтому на практике чаще всего употребляют сплавы, которые образуются путем соединения металлов с металлами или металлов с металлоидами и приобретают свойства, отличающие их от свойств чистых металлов.
Меняя компоненты – металлы, входящие в сплав, можно изменять различные свойства металла – твердость, коррозийную стойкость, пластичность, цвет, прочность и т.д.
Наиболее число сплавов и легирующих компонентов имеет золото, затем серебро, платина и палладий.
В качестве составных легирующих компонентов в состав золотых сплавов входят серебро, палладий, медь, цинк, кадмий, платина.
Серебро в составе сплава сохраняет пластичность, мягкость, ковкость, понижает температуру плавления. При содержании его до 65 процентов цвет золота становится зеленоватым, желто-зеленым, желто-белым. При содержании серебра свыше 65 процентов желтый цвет сплава исчезает.
Твердость золотого сплава повышает примесь меди. Медь сохраняет ковкость, тягучесть, меняет цвет в сторону красного, При содержании 14,6 процентов меди сплав имеет ярко-красный цвет. Недостаток сплава – низкая устойчивость против коррозии на воздухе.
Присутствие никеля сохраняет ковкость, придает твердость, повышает литейные качества, меняет цвет сплава в бледно-желтый. Большое содержание никеля делает сплав магнитным.
Значительно повышает температуру плавления присутствие платины. Она увеличивает упругость сплава, изменяет цвет до белого уже при содержании 8,4 процентов платины.
Повышает температуру плавления золотого сплава, сохраняет пластичность и ковкость, резко изменяется цвет присутствие в сплаве палладия.
Цинк понижает температуру плавления, делает сплав твердым, хрупким, повышает текучесть, изменяет цвет в сторону белого.
Также понижает температуру плавления присутствие в сплаве кадмия. Он сохраняет ковкость, пластичность, мягкость, меняет цвет сплава в зеленоватый.
Сплавы серебра, используемые для изготовления ювелирных украшений и бытовых ювелирных изделий, имеют один легирующий компонент – медь. Она повышает твердость сплава, сохраняет пластичность, ковкость и тягучесть. Цвет сплава – ярко-красный.
Сплавы платины составляются в двух случаях: легирующими компонентами становятся медь или иридий. Пять процентов меди в платиново-медном сплаве понижают температуру плавления, сохраняя мягкость, тягучесть и пластичность. При пяти процентах иридия повышается температура плавления, твердость, антикоррозийность, износоустойчивость. Цвет сплавов характерен для платины.
Сплавы платины применяют для изготовления ювелирных украшений, лабораторной посуды, для изготовления некоторых деталей машин, термометров сопротивления и т.д.
Пробы.
Клеймение ювелирных изделий из драгоценных металлов.
Платина, золото, серебро отличаются очень высокой пластичностью и вязкостью в то же время относительно малой прочностью. Поэтому в чистом виде они для производства художественных изделий применяются редко. Обычно драгоценные металлы используются в виде сплавов между собой или с добавками меди.
Недрагоценные или драгоценные металлы, которые добавляют в сплав, называются лигатурами.
В качестве лигатур применяют в серебряных сплавах – медь; в золотых – медь, серебро, платину, палладий.
В платиновых сплавах применяют медь, серебро, золото, палладий; в палладиевых – золото, серебро. Кроме того, в припои для драгоценных металлов в качестве лигатур добавляют цинк и кадмий. Такие сплавы носят название лигатурных, или пробных.
Если относительное содержание драгоценного металла в сплаве велико, то его считают высокопробным сплавом, если мало – низкопробным.
Проба (клеймо) указывает, сколько чистого драгоценного металла содержится в сплаве, из которого изготовлено изделие.
В России первый указ о клеймении серебряных изделий был издан в начале 16 века.
В 1700 году появился указ, установивший клейма для золотых и серебряных изделий и вводивший надзор за мастерами и торговцами.
Было принято четыре пробы для золота: первая – выше червонного, вторая – против червонного, третья и четвертая – ниже червонного.
Затем была введена русская золотниковая (цифровая) система пробы, обозначавшая количество чистого драгоценного металла в сплаве в золотниковом измерении (1 золотник равен 4,25 граммов; 1 фунт равен 96 золотникам): для золота – 36, 48, 56, 72, 82, 92 и 94-я; для серебра – 72, 76, 84, 88 – я. Например, 86-я золотая проба означала, что на один фунт (т.е. 96 золотников) сплава приходится 82 золотника чистого золота – остальное лигатура.
Пробы сплавов драгоценных металлов гарантируются государством, и устанавливается в каждой стране законодательным путем. В некоторых странах Европы (Англия, Швейцария и др.) для определения проб золотых изделий пользуются каратной системой, где исчисление ведется от 24 единиц сплава.
Металл высшей чистоты отвечает 24-й пробе. Пробы каратной системы: 6к, 8к, 10к, 12к, 14к, 18к, 22к. Золотая проба 18к означает в 24 единицах сплава содержится 18 единиц чистого золота.
Изделия из драгоценных сплавов обязательно проходят пробирный контроль, и на них накладываются оттиски пробирных клейм. Занимается этим специальное контрольное учреждение – пробирная палата.
Проба ставится также на слитках и полуфабрикатах (листах, лентах) из драгоценных металлов. Не подлежат клеймению наградные медали, ордена, монеты, но проба их сплавов строго регламентирована и контролируется. Форма и рисунок пробирных клейм в разных странах различные. Это может быть эмблема страны, города, сочетающаяся с цифрами пробы или с условными цифрами, где каждая соответствует определенной пробе.
Высокохудожественные изделия, на которые невозможно наложить клеймо (сканные, с эмалью)), снабжаются специальной привешенной к ним пломбой, на которой ставятся круглые клейма.
Анализы изделий и сплавов из драгоценных металлов производят разными способами. Наиболее распространенными является анализ на пробирном камне (менее точный) и муфельный (более точный).
Проба была известна еще в античное время. Наиболее распространенным способом пробы у древнем мире было испытание на пробирном камне, который греки применяли еще в 4 веке до нашей эры. Пробирный камень применяется и сейчас. Это черный очень плотный и твердый, не поддающийся действию кислот кремнистый сланец. По нему проводят черту золотым или серебряным изделием. По различному цвету черты опытный мастер может приблизительно определить пробу драгоценного сплава без анализа.
Для более точного определения рядом с этой чертой проводят другую пробирной иглой, сделанной из драгоценного сплава определенной пробы, близкой по цвету к исследуемому.
Величина черт делается примерно 10 – 15 мм длиной и 2 – 3 мм шириной. Затем обе черты смачивают специальными кислотным раствором, под действием которого их цвет изменяется. Если цвет обеих черточек после обработки их раствором – одинаков, то и содержание драгоценного металла в них одно и то же. Если при сличении обнаруживается расхождение цвета, то анализ повторяют, предварительно проведя новую черту другой пробирной иглой соответственно с большим или меньшим содержанием драгоценного металла.
На каждой игле указана соответствующая ей проба. При достаточном навыке этим способом можно довольно точно определить пробу испытуемого сплава. Так как цвет сплава зависит не только от количества содержимого в нем драгоценного металла, а также и от состава лигатур, т.е. других металлов, добавленных в сплав, то пробирных игл, для той или иной пробы бывает несколько. Производство пробирных игл и реактивов для анализа осуществляется только органами пробирного надзора.
Существуют и более точные методы анализа, например, муфельный, который применяется при производстве драгоценных сплавов определенной пробы. Заключается он в сплавлении испытуемого изделия с металлическим свинцом. Полученный сплав (веркблей) подвергается дальнейшей обработке, купелированию и окислительному процессу, в результате которого происходит отделение драгоценных металлов от недрагоценных. Данный процесс протекает при высокой температуре в пористом огнеупорном сосуде – купели. Купель изготавливают из чистой костяной муки или магнезита с цементом.
Оксиды свинца и легирующих элементов всасываются купелью, а драгоценные металлы остаются на поверхности в виде блестящего металлического королька.
Процесс купелирования происходит таким образом: купели помещают в муфельную печь, разогретую до 1123 К, а затем на раскаленных купелях размещают веркблей. Свинец начинает плавиться, покрываясь тонкой пленкой. Окончание купелирования характеризуется цветением королька (на несколько секунд появляются радужные круги и ликованием королька (яркий блеск вследствие испускания скрытой теплоты плавления). Затем королек затвердевает и процесс купелирования заканчивается. Затвердевший королек, содержащий золото и серебро, помещают в азотную кислоту, которая растворяет серебро и другие легирующие металлы, не воздействуя на золото. Оставшийся остаток просушивают, прокаливают и взвешивают на пробирных весах. Пробу сплава определяют по массе сплавленного осадка.
Если при анализе содержание драгоценного металла оказывается меньше заявленной пробы и ошибка выходит за пределы допустимого отклонения, изделия или не допускают к выпуску, или клеймят специальным клеймом с буквами НП, что означает "не соответствует пробе".
Химические материалы для художественной обработки металлов.
Общие сведения о кислотах. В художественной обработке металлов химические вещества (кислоты, основания, соли, реактивы и др.) являются вспомогательными материалами, без которых невозможны основные производственные операции.
Кислоты – вещества, содержащие соединения водорода с кислотными остатками (HCI, HNO3, H2SO4, H3PO4, H2CrO4, HMnO4). Атомы водорода в них способны замещаться атомами металла с образованием соли. По числу атомов водорода, способных замещаться атомами металла, кислоты делятся на одноосновные, двухосновные, трехосновные и четырехосновные.
В водных растворах кислоты диссоциируют на ионы водорода и ионы кислотных остатков. Кислоты с многовалентными остатками диссоциируют ступенчато.
Ионы водорода при диссоциации могут отщепляться от молекулы постепенно. Группы атомов (вместе с водородом), облающие зарядом, составляют так называемые кислотные остатки. Например, фосфорная кислота образует три кислотных остатка и относится к трехосновным кислотам.
Серная кислота и угольная H2CO3– к двухосновным; азотная HNO3, соляная HCI и уксусная СНЗСООН – к одноосновным.
Характеристики важнейших кислот. Азотная кислота HNO3 образуется при окислении аммиака кислородом воздуха в присутствии катализаторов (сплавы на основе платины). Чистая азотная кислота – бесцветная жидкость. Плотность 1522 кг/мЗ, температура кипения 84°C. При температуре минус 42°C застывает в прозрачную кристаллическую массу.
На воздухе, подобно концентрированной соляной кислоте, "дымит", так как пары ее образуют с влагой воздуха мелкие капельки тумана.
Азотная кислота принадлежит к числу наиболее сильных кислот. Взаимодействует почти со всеми металлами, за исключением золота, платины, тантала, родия, иридия.
Характерным свойством азотной кислоты является ее сильная окислительная способность. Многие неметаллы ею легко окисляются, превращаясь в соответствующие кислоты.
Сера при кипячении с азотной кислотой постепенно окисляется в серную кислоту, фосфор – в фосфорную. Нагретые древесные опилки воспламеняются от капли дымящей азотной кислоты.
Органические вещества разрушаются с окрашиванием в желтый цвет. При взаимодействии разбавленной азотной кислоты с железом и цинком, а также другими активными металлами, образуется диоксид азота NO2, которая улетучивается в виде красно-коричневого ядовитого газа.
Концентрированная азотная кислота пассивирует некоторые металлы. Так, железо, легко растворяющееся в разбавленной азотной кислоте, не растворяется в холодной концентрированной. Аналогичное действие эта кислота оказывает на хром и алюминий, которые под действием азотной кислоты переходят в пассивное состояние.
Азотная кислота в основном применяется для приготовления пробирных реактивов и "царской водки" (смесь одного объема азотной кислоты и трех-четырех объемов концентрированной соляной кислоты). Травление примесей драгоценных металлов (за исключением серебра). Для получения азотных удобрений, взрывчатых веществ, органических красителей, кинопленки, целлюлозных лаков и т.д.
Соляная кислота HCI образуется при растворении хлористого водорода в воде. Бесцветная жидкость с резким запахом, на воздухе "дымит".
Максимальная концентрация соляной кислоты около 36 процентов, плотность 1190 кг/мЗ. Для технических целей чаще всего применяется разбавленная соляная кислота (20 – 27,5 процента).
Хорошо растворяется в воде и подобно другим сильным кислотам энергично взаимодействует с металлами и оксидами металлов, является одним из важнейших продуктов химической промышленности.
Соляная кислота применяется в различных отраслях производств, медицине, сельском хозяйстве, в гальванопластике, при паянии, лужении. При паянии и лужении она очищает поверхность металлов перед их обработкой.
Серная кислота H2SO4является сильной двухосновной кислотой. Безводная серная кислота представляет собой бесцветную маслянистую жидкость с высокой плотностью 1840 кг/мЗ, температура кипения 338°С. При температуре 10,45°С застывает в кристаллическую массу.
С водой и серным ангидридом SO3 смешивается в любых соотношениях. Однако смешивать концентрированную серную кислоту с водой нужно очень осторожно, вливая ее в воду небольшими порциями или тонкой струйкой. Растворяют серную кислоту в воде только в термостойкой посуде.
Серная кислота очень гигроскопична и поэтому применяется для осушения газов. Способность поглощать воду объясняется и обугливание многих органических веществ под действием кислоты.
Концентрированная серная кислота в подогретом состоянии растворяет все металлы, кроме золота, платины и некоторых металлов платиновой группы.
В ювелирном деле применяют серную кислоту для травления, определения пробы серебра, как компонент кислых ванн при меднении.
Серная кислота служит для получения многих других кислот, применяется в большом количестве в органическом синтезе, при производстве взрывчатых веществ, для очистки керосина, нефтяных масел и продуктов коксохимической промышленности, при изготовлении красок и т.д.
Ортофосфорная кислота H3PO4 – слабая неорганическая кислота; бесцветные прозрачные кристаллы, плавящие при 315,35 К.
Плотность 1800 кг/мЗ. Хорошо растворяется в воде.
Получают ее в лабораториях методом окисления фосфора 30-процентной азотной кислотой; в промышленности – экстракционными и термическими методами.
В основе экстракционного метода лежит обработка природных фосфатов серной кислотой. Образующуюся при этом фосфорную кислоту отфильтровывают от сульфата кальция и концентрируют выпариванием.
Термический метод состоит в восстановлении природных фосфатов до свободного фосфора с последующим его сжиганием и растворением образующегося фосфорного ангидрида в воде.
Полученная фосфорная кислота отличается более высокой чистотой и концентрацией.
Ортофосфорная кислота применяется при изготовлении реактивов, электролитов для создания защитных покрытий на металлах, удобрений для сельского хозяйства. Фосфаты кальция и аммония используются при производстве эмалей и в фармацевтической промышленности.
Борная кислота H3BO3 является слабой неорганической кислотой. В свободном виде – бесцветные кристаллы с плотностью 1480 кг/мЗ. Умеренно растворима в воде. При нагревании до 100°С кислота теряет воду, переходя сначала в метаборную кислоту, при дальнейшем нагревании – в борный ангидрид. Получается действием серной кислоты на горячий раствор тетрабората натрия Na2B4O7. Применяется для приготовления флюса при пайке драгоценных металлов, в изготовлении эмалей, глазурей, в производстве специальных сортов стекла, в кожевенном и бумажном производстве, в медицине в качестве дезинфицирующего средства.
Основания – это вещества, содержащие гидроксильную группу ОН и диссоциирующие в водном растворе с образованием иона ОН.
Большинство оснований нерастворимо в воде.
Растворимые основания называются щелочами.
Для распознавания кислоты или основания (щелочи) применяют индикаторы. Основания являются жирными на ощупь и окрашивают красную лакмусовую бумажку в голубой цвет. Важнейшими основаниями являются едкий натр, едки кали, гидроксид аммония; важнейшие щелочи – натриевая щелочь, раствор едкого кали, нашатырный спирт.
Едкий натр представляет собой белые прозрачные, сальные на ощупь, хрупкие сильно гигроскопичные пластинки. Хорошо растворяется в воде, образуя натриевую щелочь, которая применяется как очищающее и обезжиривающее средство.
Едкий кали по действию и внешнему виду соответствует едкому натру. Водный раствор образует щелочь едкого кали.
Гидроксид аммония получают при растворении газообразного аммиака в воде. Образовавшееся химическое соединение сразу диссоциирует в растворе, то есть распадается на ионы.
Существует гидрокисид аммония только в диссоциированной форме, расщепленной на положительный ион аммония и отрицательный ион гидроксида. При нагревании происходит обратная реакция (основание распадается на аммиак и воду). Относится к слабым основаниям, действует так же, как едкий натр.
Соли – класс химических соединений, кристаллические вещества, имеющие ионную структуру.
В растворах соли диссоциируют на катионы (металлы лили группы атомов, ведущие себя подобно металлам) и анионы (кислотные остатки). Различают соли средние (или нейтральные) – продукты полного замещения водорода кислоты металлами, например сульфат натрия Na2SO4. Кислые – продукты неполного замещения атомов водорода, например гидросульфат натрия; простые, основные, двойные, смешанные и комплексные. Простыми солями называют соли, дающие простые ионы, двойными – содержащие катионы разных металлов.
Двойные соли при растворении в воде распадаются на те ионы, которые содержались в растворах простых солей, послуживших для их образования.
Комплексными солями называются вещества, получаемые путем сочетания двух или более простых молекул химических соединений. Комплексные ионы образуются сочетанием простых ионов или простого иона с полярными молекулами. Существенной разницы, границы между простыми, двойными и комплексными солями нет.
Важнейшими солями являются: цианид калия, которую в быту называют цианистый калий, цианид натрия (цианистый натрий), цианид меди (цианистая медь), цианид серебра (цианистое серебро), цианид золота (цианистое золото); тетраборат натрия (бура); карбонат кальция (мел); карбонат калия (поташ); карбонат натрия (сода); карбонат меди (патина); нитрат натрия (чилийская селитра); нитрат серебра (адский камень); хлорид натрия (поваренная соль); хлорид аммония (нашатырь); сульфат кальция (гипс); сульфат меди (медный купорос); ацетат меди (ярь-медянка).
Названия солей зависят от входящих в них кислотных остатков и образовавших их металлов.
Безопасность труда при работе с химическими веществами. Многие химические вещества, применяемые для художественной обработки металлов, при неосторожном обращении с ними могут привести к несчастным случаям: ожогам, поражению слизистой оболочки глаз и органов дыхания, общему отравлению организма.
К особо опасным относятся: пары синильной, азотной, соляной кислот; газообразные фтор, бром, мышьяковистый и сурьмянистый водород, сероводород, многие органические вещества. Весьма опасными являются соли – цианиды калия, натрия, меди, серебра, золота; кислоты – азотная, серная, соляная и их водные растворы с концентрацией выше 15 процентов; щелочи – раствор едкого кали, натриевая щелочь с концентрацией выше 5 процентов; нашатырный спирт с концентрацией аммония выше 10 процентов и соединения меди.
Перечисленные вещества должны храниться в стеклянных сосудах с хорошо притертыми пробками и надписью "Осторожно – яд!". Посуда для хранения вредных химических веществ должна по своей форме и виду отличаться от всех бутылок и сосудов, применяемых в быту для хранения пищевых продуктов.
Основные меры безопасности, которые необходимо соблюдать при работе с химическими веществами:
1. в чистоте содержать рабочее место и не загромождать его ненужной посудой и приборами; не пить воду из химической посуды, бывшей в употреблении;
2. не работать с большим количеством реактивов; вливать кислоту в воду, а не наоборот; не курить на рабочем месте; не допускать попадания ядовитых веществ на тело или одежду;
3. производить работы с ядовитыми химикатами, выделяющими вредные газы, только в вытяжном шкафу в резиновых перчатках и защитных очках;
4. после завершения работы немедленно убрать ядовитые химикаты в шкаф и закрыть на ключ; тщательно вымыть руки с мылом, прополоскать рот водой.
Содержание медицинской аптечки по оказанию первой помощи: бинт, гигроскопическая вата, салфетки для компрессов, пинцет, кровоостанавливающие жгуты, булавки, валериановые капли, йодная настойка (5-ный раствор), анальгин, нашатырный спирт, перекись водорода (3%-ный раствор), подсолнечное или вазелиновое масло, перманганат (1-процентный раствор и кристаллический), уксусная кислота (2-процентный раствор, питьевая сода (кристаллическая сода), крахмал (2-процентный раствор), гипосульфит (2-процентный раствор), активированный уголь, оксид магния (сухая), известковая вода (насыщенный раствор), глауберова соль (кристаллическая), медный купорос (кристаллический), вазелин, мензурка на 100 мл, столовая ложка.
Ожоги. Подразделяются на термические и химические.
Термические возникают при неаккуратном обращении с нагретыми до высокой температуры предметами или с нагревательными приборами.
Обожженное место следует охладить водой, снегом или льдом до практически полного прекращения боли.
Затем на обожженные участки наложить сухие изолирующие повязки из чистого материала (бинт, марля, хлопчатобумажная ткань). Нельзя обрабатывать ожоги мазями, маслами, спиртовыми растворами.
Химические ожоги происходят при попадании на кожу концентрированных кислот, растворов едких щелочей и др. Особенно опасно действие концентрированной серной кислоты и твердых едких щелочей, вызывающих труднозаживающие ожоги тканей тела.
При попадании на кожу рук или других частей тела кислот или щелочей их следует немедленно обмыть большим количеством холодной воды на протяжении 20 – 30 минут. Затем обмыть дополнительно в случае ожога кислотами 5 – 6 процентным раствором углекислого натрия или аммония; в случае ожога щелочами – 2 – 3 процентным раствором уксусной кислоты.
При сильном ожоге пострадавшим необходимо дать теплый чай, минеральную или чуть подсоленную щелочную воду (на стакан воды по одной чайной ложке поваренной соли и питьевой соды) и доставить в больницу.
При попадании кислоты в глаза их следует промыть водой и 3-процентным раствором углекислого натрия; при ожогах полости рта щелочью необходимо прополоскать 3-процентным раствором уксусной кислоты или 2-процентным раствором борной кислоты.
При ожогах кислотой необходимо прополоскать 5-проценым раствором углекислого натрия.
Отравления. При отравлении аммиаком необходимо вдыхать пары уксусной кислоты; пить молоко, лимонный сок, 2 – процентный раствор уксуса.
При отравлении оксидами азота дать кислород и обратиться к врачу.
При отравлении бромом – вдыхать пары аммиака или слабого раствора сероводородной воды; в случае ожога рук или лица смазать обожженные места ланолином или любым жиром; обратиться к врачу.
При отравлении мышьяковистыми соединениями немедленно вызвать рвоту; пить жженую магнезию, разведенную в воде, жир или масло; обратиться к врачу.
При отравлении оксидом углерода – перевезти пострадавшего в хорошо проветриваемое помещение и дать кислород; при затрудненном дыхании применить искусственно дыхание; срочно вызвать врача.
При отравлении диоксидом серы необходимо вывести пострадавшего на свежий воздух; при тяжелом отравлении применить искусственное дыхание.
При отравлении сероводородом – вывести пострадавшего на свежий воздух; при тяжелом отравлении применить искусственное дыхание, вызвать врача.
При отравлении свинцовыми соединениями необходимо растворить в теплой воде сульфат натрия или сульфат магния (1:10) и дать выпить пострадавшему, затем напоить молоком, дать яичный белок, большое количество адсорбирующего угля.
При отравлении ртутными соединениями необходимо у пострадавшего немедленно вызвать рвоту.
До прибытия врача давать пить молоко, яичный белок в молоке, раствор адсорбирующего угля или гидроксида магния.
При отравлении серной кислотой – немедленно вызвать врача; дать пострадавшему выпить раствор жженой магнезии (15,0 : 1000 мл воды), раствор яичного белка (5 белков на 1000 мл воды); вызывать рвоту противопоказано.
При отравлении синильной кислотой или цианистым калием дать выпить рвотное и немедленно вызвать врача; сделать искусственное дыхание, холодное обливание затылка с высоты 0,5 м и растирание; напоить концентрированным раствором глюкозы или сахара.
При отравлении соляной или уксусной кислотой необходимо дать выпить раствор жженой магнезии, молоко, маслянистые эмульсии; давать нюхать смесь слабого раствора аммиака с винным спиртом.
При отравлении бензином, бензолом – немедленно дать кислород; срочно вызвать врача.
Поделочные и синтетические ювелирные камни.
Поделочные камни.
Поделочные камни представляют собой цветные полупросвечивающиеся или непрозрачные минералы разнообразных цветов и оттенков, неповторимых рисунков, созданных природой. Они являются прекрасным материалом для изготовления художественных, декоративных и бытовых камнерезных изделий – чаш, ваз, ларцов, шкатулок, письменных приборов и др. Некоторые из этих камней используются для изготовления вставок и бус.
Подразделяются поделочные камни на твердые (твердость 5,5 – 7), средней твердости (твердость 3 – 4) и мягкие (твердость 1,5 – 2,5). Мягкие камни легко поддаются обработке на токарном станке, стамеской и другими несложными инструментами, поэтому из них изготовляют преимущественно скульптуру малых форм и другие небольшие предметы.
К твердым поделочным камням относят халцедон, сердолик, моховик, агат, оникс, кошачий глаз, яшму, авантюрин, орлец, лазурит, амазонит, пирит, обсидиан, чароит и др.
Халцедон (старое русское название перелифт) представляет собой одно из плотных видоизменений мутно-прозрачного и просвечивающего кварца.
Цвет халцедона серовато-голубой, серовато-фиолетовый и серый, часто со светлыми разводами.
Существует много разновидностей халцедона: однотонные, без всякой видимой рисунчатости, одноцветные и с рисунками разных цветов.
Халцедон используют в шлифованном виде для ювелирных и художественных декоративных изделий. Твердость его 6,5 – 7, плотность 2,5 – 2,8 г/смЗ.
Сердолик является разновидностью халцедона красного или оранжевого цвета. Иногда бывает очень трудно отличить буро-красного цвета сердолик, имеющий заметно выраженные полоски, от агата.
Лучшего достоинства считается сердолик темно-красного цвета и почти совершенной прозрачности.
Густота окраски и яркость цвета могут быть приданы сердолику путем его некоторого прокаливания перед шлифовкой в герметично закрытых сосудах.
Сердолик применяют для изготовления вставок в ювелирные изделия, а также как поделочный материал для художественных декоративных изделий и мозаичных наборов, которыми украшают изделия.
Моховик – это бесцветная или зеленоватая полупрозрачная разновидность халцедона. Он содержит включения листообразных чешуек какого-либо минерала, по внешнему виду напоминающих мох или ветвистые растения. Иногда его называют дендритом. Используется моховик для изготовления вставок в броши, кольца, браслеты и другие ювелирные изделия. Используют его также для изготовления художественных изделий – вазочек, лоточков и других предметов.
Агат – это многоцветно-рисунчатая разновидность халцедона слоистого строения.
Агаты бывают самых причудливых узоров, цветов и оттенков. Лучшими считаются агаты розового цвета с изумрудно-зеленоватыми жилками. Агат природной пестроцветной красивой расцветки встречается редко.
Добываемый агат состоит преимущественно из слоев с различными волокнами однообразного серого цвета.
Для придания агату декоративности в его структуру вводят окрашивающие растворы. Искусство окрашивания агата было известно еще в древности.
В России мастера-гранильщики запекали камни в тесте, густо пропитанном медом, и результате обугливания сахара (меда) камни приобретали оранжевый цвет.
Созданы самые разнообразные рецептуры окраски агата в синий, оранжевый, красный, медово-красный (под сердолик), зеленый (под хризпраз), розовый, коричневый и черный цвета.
Агат – твердый, плотный, твердоволокнистого строения камень, поэтому его трудно обрабатывать.
Используют агат для изготовления вставок в ювелирные изделия, бус, ваз, ларцев, шкатулок и других предметов, а также для мозаичных наборов.
Оникс является разновидностью многоцветного слоистого агата. В нем слои розового цвета перемежаются с белыми, а белые с черными. Это был любимый камень древних греков и римлян, который использовали для вырезания камей и амулетов. Самыми лучшими из них считались черные с белой полоской посередине.
Применяли оникс и для изготовления ваз, сосудов и других предметов. Применяют оникс, как и другие разновидности агата, в шлифованном виде для вставок в ювелирные изделия и изготовления художественных камнерезных изделий.
Ониксом принято называть особые сорта мягкого лучистого шпата, твердость которого 3, плотность 2,6 – 2,8 г/смЗ. Это прозрачный и полупрозрачный минерал с полосами светло-зеленого, зеленовато-желтого, серого цветов или с перемеживающимися полупрозрачными молочно-белыми, желтоватыми и сероватыми полосами.
Некоторые разновидности оникса называют мраморным ониксом. Красивый тон мраморного оникса достигается мастерами-гранильщиками путем нагревания камня в воде.
Мраморный оникс используют для изготовления письменных приборов, ваз, туалетных приборов, чашечек, рюмок, бокалов, под настольные лампы и других предметов, а также для декоративных работ.
Кошачий глаз – камень зеленовато-серого, желто-бурого цвета или цвета рога с переливами.
Кошачий глаз является разновидностью агата. Отшлифованный кабошоном камень дает оттенки и игру наподобие глаз кошки, отсюда его название.
Хорошей шлифовки считается камень, в котором отлив располагается узкой прямой полоской.
Кошачьим глазом называют также полупрозрачный кристаллический кварц желтой, желто-зеленой и красно-бурой окрасок, с тонкими нитями асбеста.
Под этим же названием известны полупрозрачные разновидности минерала хризоберилла и корунда с желтоватым и буровато-зеленым оттенком, которые шлифуют кабошонами.
Кошачий глаз из корунда, отшлифованный кабошоном, имеет светлый оттенок на камне, расположенный в одном направлении.
Кошачий глаз применяют для изготовления бус и вставок в ювелирные и декоративно-художественные изделия.
Яшма – это кварц скрытокристаллического строения с содержанием окислов железа и нередко примесей полевых шпатов.
Яшма содержит не менее 80 процентов кремнезема. Твердость яшмы 7, плотность 2,7 – 2,8 г/смЗ.
Очень разнообразна окраска яшмы. Она может быть сплошной, пестроцветной, полосатой с мягкими и резкими переходами от одного цвета к другому, причем самых различных цветов – серо-зеленого, кирпично-красного, зелено-желтого, сине-зеленого, голубовато-зеленого, бурого, черного, снежно-белого, оранжевого, серо-синего, серо-фиолетового, с малозаметными или мелкими и тонкими разных цветов и оттенков прожилками и полосами.
Некоторые виды яшм по их окраске можно принять за агат и, наоборот, агат можно принять за яшму.
Яшма является распространенным и недорогим камнем. Из нее изготовляют вставки для колец, серег, брошей, запонок, браслетов, вазы, ларцы, письменные приборы, различные художественно-декоративные изделия.
В больших количествах яшму используют как облицовочный декоративный материал для панелей, колонн, светильников и т.д.
Авантюрин – непрочный камень, являющийся разновидностью мелкозернистого кварца.
Цвет авантюрина красновато-бурый и желто-бурый с искрящимися золотистыми чешуйками и точечками благодаря наличию в минерале вкраплений слюды.
Твердость авантюрина такая же, как яшмы.
Применяют авантюрин для изготовления вставок в кольца, броши, запонки, бус и других ювелирных изделий, а также для декоративно-художественных изделий.
Орлец, или родонит – непрозрачный камень, но при незначительной толщине слегка просвечивает по краям.
Состоит из соединений марганца с кремнеземом, имеет стеклянный блеск. Цвет родонита малиновый и розовый с различными оттенками, с черными и бурыми ветвистообразными прожилками. Твердость его 5,5 – 6,5, плотность 3,4 – 3,7 г/смЗ. Используют камень для вставок в броши, запонки, пудреницы, другие ювелирные изделия, для изготовления ваз, шкатулок, пепельниц и т.п.
Орлец хорошо сочетается с металлической оправой.
Нефрит – просвечивающийся вязкий камень обычно серо-зеленого цвета с жирным блеском. Встречается нефрит молочного цвета и ярко-зеленых и темно-зеленых оттенков. Твердость его 5,5 – 6,5, плотность 2,96 – 3,01 г/смЗ. Очень прочный камень (в два раза прочнее стали).
Из нефрита изготовляют различные художественно-декоративные и бытовые изделия – вазочки, фигурки, чашки, туалетные приборы и т.д. Нефрит всегда пользуется спросом.
Жадеит сходен с нефритом по внешнему виду, маслянистому блеску и окраске. Жадеит имеет большую твердость 6,5 – 7, плотность (3 – 3,5 г/смЗ) и отличается от него по составу.
Нефрит является соединением кремнезема и магния, а жадеит – соединением кремнезема и натрия. Внешне также сходны с нефритом некоторые сорта минерала серпентина.
Лазурит – непрозрачный камень, состоящий из кремнезема, глинозема, извести, и окислов металлов.
Твердость лазурита 5,5 – 6, плотность 2,38 – 2,42 г/смЗ, хрупкий камень.
Лазурит бывает густо-синего, синего, светло-синего, и зеленовато-синего цветов, а также однородной окраски и переплетающимися узорами сизых или белых пятен, с прожилками и многочисленным точками включений колчедана – минерала, который представляет собой сернистые соединения металлов.
Лучшим считается темно-синий или синий лазурит.
При электрическом освещении лазурит теряет яркость, которую он имеет при солнечном свете, и становится темным, мрачным. Камень используется для вставок в кольца, серьги, броши, запонки, и пудреницы, изготовления бус и художественно – декоративных изделий.
Амазонит является разновидностью калиевого полевого шпата. Это непрозрачный камень жилообразных и петельчатых выростков белого натриевого полевого шпата альбита – наиболее распространенного породообразующего минерала.
При нагревании до температуры 300 – 500°С зеленый цвет камня исчезает.
Твердость амазонита 6 – 6,5, плотность 2,55 г/смЗ.
Применяют амазонит для изготовления вставок в броши, кольца, серьги, деталей для браслетов, колье, кулонов, а также для изготовления ваз, пепельниц и т.д.
Пирит – очень распространенный минерал: серный или железный колчедан.
Его твердость 6 – 6,5, плотность 4,9 – 5,2 г/смЗ. В значительных количествах встречается на Урале.
Камень хорошо обрабатывается, его полировка от времени не тускнеет. Цвет пирита золотисто-желтый, блеск сильный металлический. Используется для вставок в ювелирные изделия и как материал для сувениров.
Обсидиан представляет собой стекловидную темную горную породу вулканического происхождения (вулканическое стекло).
Окраска обсидиана может быть черной, коричневой, серебристо-ирризирующей, рисунчато-красной с характерной пятнистостью или полосатостью, создающий различный оттенки черного, коричневого, серого или оранжевого цвета.
Твердость камня 5, он хорошо полируется.
Используется для изготовления ювелирных вставок, а также разнообразных декоративно-художественных изделий.
Чароит открыт недавно в районе среднего течения реки Чары (откуда и произошло его название) на стыке Иркутской, Читинской областей и Якутии.
Этот минерал имеет не совсем обычную окраску – от коричневого и нежно-сиреневого цвета до густо-искрящегося фиолетового цвета.
При полировке на нем выявляется красивый узор из тонких сливающихся друг с другом струй различных сиреневых и фиолетовых оттенков. Твердость 5 – 5,5, плотность 2,54 – 2,68 г/смЗ.
Камень характеризуется довольно высокой прочностью и вязкостью.
Этот камень стал одним из популярных ювелирных камней. Из него изготовляют броши, декоративные панно, шкатулки, вставки для колец и т.д.
Поделочные камни средней твердости.
К поделочным камням средней твердости относят малахит, серпентин (змеевик), флюорит (плавиковый шпат), ангидрит и др.
Малахит непрозрачный минерал, содержащий до 57 процентов меди, благодаря чему имеет зеленой цвет разной интенсивности и оттенков.
Слоистое строение с чередованием темных и светлых зеленых цветов создает красивый рисунок.
По рисунку различают малахит радиально-лучистый и ленточно-струистый.
Твердость малахита 3,5 – 4, плотность 3,9 – 4 г/смЗ, хрупкий камень имеет шелковистый излом. Малахит используют для различных вставок в броши, запонки и другие ювелирные изделия.
Крупные изделия (шкатулки, коробочки и др.) изготовляют не из целых кусков малахита, а путем наклеивания пластин из малахита на поверхность этих изделий, сделанных из сравнительно недорогого камня. Изделия из малахита пользуются большим спросом.
Серпентин (змеевик) называют также офитом.
Минерал скрытокристаллического или аморфного строения со слабым, маслянистым блеском, обычно темно-зеленый, испещренный крапинками и прожилками бурого и черного цветов, напоминающий по окраске змеиную кожу; встречается серпентин белого цвета с зеленоватым оттенком, желтовато-зеленого и чисто-зеленого цветов, просвечивающийся по краям, что придает ему внешнее сходство с нефритом.
Твердость серпентина 3 – 4, плотность 2,5 – 2,7 г/смЗ. Используют его для изготовления декоративных художественных изделий.
Флюорит (плавиковый шпат) – полупрозрачный минерал фиолетового и желтого цветов различных оттенков.
Встречается флюорит зеленого, синего, розового цветов, а также бесцветный.
По химическому составу флюорит представляет собой фтористый кальций. Твердость флюорита 4.
Из него изготовляют различные художественные декоративные изделия.
Ангидрит – плотный, мелкозернистый минерал белого или голубовато-белого цвета, иногда с синеватым, бледно-фиолетовым или красноватым оттенком.
По химическому составу это безводный серно-кислый кальций. Твердость ангидрита 3 – 3,5, плотность 2,8 – 3 г/смЗ. Используют его для изготовления декоративных художественных изделий.
Мягкие поделочные камни. К поделочным камням относят гипс и селенит. Они очень хорошо обрабатываются режущим инструментом.
Гипс поделочный (гипсовый камень) – полупрозрачный минерал мелкокристаллической структуры разнообразной окраски – от чисто-белой, желтовато-белой, зеленоватой с золотистыми или голубоватыми прожилками до темно-серой пятнистой.
Внешне поделочный гипс сходен с мрамором, но уступает ему в твердости (твердость поделочного гипса 2).
Плотность гипса 2,3 г/смЗ, он растворяется в серной кислоте.
Используют поделочный гипс для изготовления скульптуры малых форм, художественных декоративных и бытовых изделий.
Селенит – прозрачный, бесцветный, светло-желтый или белый минерал, по блеску напоминающий слюду. Представляет собой разновидность кристаллического гипса. Твердость селенита 1,2 – 2, плотность 2,3 г/смЗ.
Применяют для изготовления подсвечников, фигурок, пепельниц, письменных приборов и других художественных изделий.
Камни органического происхождения. К этой группе камней относят жемчуг, коралл, янтарь, перламутр.
Жемчуг в качестве украшения применяют с древних времен. Он состоит преимущественно из углекислого кальция (арагонита) с примесью небольшого количества органических веществ. Плотность его 2,6 – 2,8 г/смЗ, твердость 3,5 – 4,5.
Жемчуг образуется в двустворчатых раковинах некоторых моллюсков, которые живут главным образом в Индийском и Тихом океанах, Красном море, Персидском заливе, Атлантическом океане и у берегов Центральной Америки.
Мелкие песчинки, а иногда некоторые паразиты, омертвевшая часть самого моллюска, попадая во внутреннюю полость раковины между мантией и раковиной, раздражают ткань моллюска и этим вызывают отложение концентрированных слоев перламутра, образующих жемчужину.
Жемчуг диаметром 8 – 10 мм вырастает за 30 с лишним лет. Часто в одной раковине находятся от одной до трех жемчужин различной формы, однако встречаются они довольно редко.
Нырять за раковинами трудно и опасно, а потому это делают только выносливые и хорошо тренированные ловцы.
Жемчуг добывают также в пресных водоемах из речных моллюсков-перловиц. Это речной мелкий жемчуг, называемый кафимским (от старого русского названия мелкого жемчуга "кафимское зерно").
Лучшим и более ценным по происхождению считается морской восточный, так называемый ориентальный, жемчуг.
По сравнению с пресноводным жемчугом он обычно имеет более правильные формы зерна и мягкий блеск с красивыми радужными переливами. Жемчуг бывает белого, розового, голубого, стального, желтого, коричневого, черного цветов с различными оттенками.
Черный по цене приравнивается к белому и розовому.
Зерна жемчуга могут быть круглой, овальной, грушевидной, плоской и различной неправильной формы.
Наиболее ценным по форме считается совершенно круглый и блестящий жемчуг белого и розового цветов. Белый жемчуг ценится несколько ниже.
Менее ценны жемчужины с природными недостатками в виде пор, вмятин, бугорков и других дефектов, нарушающих форму и блеск жемчуга, а также с дефектами в виде царапин или пятен, которые образуются при повреждении поверхности зерна. Чем крупнее зерно (в каратах), тем выше его стоимость.
Так как в состав жемчуга входит органическое вещество, то он сравнительно непрочен, со временем высыхает, теряет блеск и красоту, но блеск можно восстановить действием слабых кислот.
Хранить нужно жемчуг в сухом помещении.
В зависимости от назначения жемчужное зерно той или иной формы обрабатывают: просверливают одно несквозное отверстие, распиливают для использования как вставку в ювелирное изделие или просверливают сквозное отверстие для нанизывания на нитку.
Тусклый, без блеска и световой игры жемчуг непригоден для украшений.
Кроме природного жемчуга существует искусственно выращенный морской жемчуг.
Коралл представляет собой известковую массу скелета беспозвоночных морских животных – полипов, по внешнему виду сходных с растениями. Твердость 3,5 – 4, плотность 2,6 – 2,7 г/смЗ. Коралл бывает красного, розового, розово-белого и белого цветов. Он является ценным материалом для изготовления бус, ожерелий, камней к брошам, серьгам, кольцам и вставок в ювелирные изделия.
Янтарь – это смола древнейших хвойных деревьев, когда-то существовавших на земле. Смола, стекавшая с деревьев, скапливалась в почве и постепенно, в течение миллионов лет, уплотнялась позднейшими отложениями земной поверхности, под давлением которых превращалась в камень.
В составе янтаря имеются 79 процентов углерода, 10 процентов водорода, 10,5 процента кислорода и небольшое количество серы и золы.
Янтарь встречается в виде всевозможных по величине кусков и галек, покрытых темно-бурой коркой. Куски янтаря бывают различной формы – грушевидной, слоистых накоплений, в виде сталактитов и неопределенных форм. В зависимости от химического состава, некоторых особенностей и свойств янтарь может быть светло-желтым, прозрачным, винно-желтым, красно-коричневым от слабой до густой окраски, полупрозрачным с отдельными мутноватыми местами и облачно-мутными.
Это очень легкий материал аморфного стекловидного строения, плотность 1,05 – 1,09 г/смЗ. Твердость его 2 – 2,5, иногда 3. Янтарь очень хрупок, хорошо режется ножом и пилится, прекрасно полируется.
При слабом трении он приобретает отрицательный электрический заряд, при сильном трении и нагреве издает приятный запах. Янтарь горюч – горит коптящим пламенем. Добывают янтарь в Прибалтике (более 70 процентов мировой добычи).
Для изготовления изделий широкого потребления (бус, брошей, мундштуков, серег, браслетов и др.) применяют не только естественный янтарь, но и прессованный, который получают в результате опрессовывания под давлением до 3000 кгс/см2 разогретых мелких зерен и осколков мелкого янтаря.
Цвет прессованного янтаря зависит от исходного материала или введенного красителя.
Степень замутненности у такого янтаря несколько большая, чем у естественного янтаря.
Отличить изделия из естественного и прессованного янтаря может только специалист.
Янтарь применяют не только при изготовлении ювелирных изделий из цветных металлов и серебра, но и в ювелирных украшениях из золота.
Перламутр представляет собой слой морских и речных раковин моллюсков, преимущественно двустворчатых.
Перламутр состоит из углекислого кальция и небольшого количества органических веществ.
После соответствующей обработки перламутр приобретает красивый радужный вид, благодаря чему является прекрасным поделочным материалом для изготовления вставок к ювелирным изделиям: брошам, серьгам, запонкам, браслетам и т.д. Применяют перламутр и для отделки и инкрустирования всевозможных изделий: шкатулок, ларцов, сигаретниц и др. Под действием солнца перламутр становится хрупким, а его блеск постепенно исчезает.
Синтетические ювелирные камни.
В производстве ювелирных изделий наряду с природными камнями применяют кристаллы, созданные искусственным путем. Некоторые из них называют синтетическими.
Синтетические кристаллы корунда получают кристаллизацией порошка окиси алюминия в кристаллизационных аппаратах путем расплавления шихты в водородно-кислородном пламени.
В процессе кристаллизации для окрашивания корунда добавляют окислы различных металлов.
При добавлении окиси хрома получается красный цвет (рубин), при добавлении окиси железа и окиси титана – синий (сапфир), при добавлении окиси ванадия – синевато-зеленый с фиолетово-малиновым оттенком (александрит) и т.д.
По составу и свойствам искусственно созданный корунд сходен с природным, а камни из него близки к натуральным. Твердость искусственно созданного корунда 9, плотность 4 г/смЗ, показатель преломления 1,8.
Однако отличается он исключительно равномерной и чистой окраской, отсутствием включений и трещинок, а иногда и наличием мелких газовых пузырьков или дугообразных линий, чего нет у природных камней.
Синтетический изумруд обладает характерными признаками и свойствами природного самоцвета. Исходным материалом для синтеза изумруда являются растворы солей (алюминия, бериллия, хлора и др.) в воде.
Эти растворы вливают в автоклав. В результате воздействия давления до 150 атмосфер и высокой температуры происходит процесс синтеза кристаллов берилла зеленого или густо-зеленого цвета в зависимости от исходного состава введенных в автоклав растворов солей.
По своим свойствам и составу синтетический изумруд аналогичен природному. Твердость его 7,5 – 8. плотность 2,7 г/смЗ, но в этом изумруде нет внутренних включений, которые имеются в природном.
Фианит создан Физическим институтом Академии наук Советского Союза и свое название получил от первых четырех начальных букв названия института.
Кристаллы фианита выращивают различными способами, которые отличаются от методов выращивания корунда.
Фианит получают путем кристаллизации в холодном металлическом контейнере высокочастотным нагревом расплава при температуре 2800°С.
Исходным материалом для фианита является окись циркония и гафния, а также стабилизирующая примесь окиси иттрия. Скорость роста кристаллов (до 250 г) составляет 8 – 10 мм/час.
Для придания цвета в расплав добавляют окислы редкоземельных и переходных металлов.
Введение небольшого количества разнообразных примесей при кристаллизации фианита придает кристаллам различные цвета, что позволяет имитировать природные прозрачные камни, такие как аметист, топаз и другие, а также создавать оригинальные по окраске камни. Фианит является монокристаллом, который создан на основе высокотемпературных окислов.
Твердость его 7,5 – 8, плотность 6,5 – 10 г/смЗ, показатель преломления 2,1 – 2,2.
Высокий показатель преломления, близкий к показателю преломления бриллианта (2,42), и высокая твердость кристалла придают ему износоустойчивость, благодаря чему он в течение длительного времени сохраняет первоначальный блеск ограненного камня.
Гранатит создан Институтом кристаллографии Академии наук СССР.
Обладает структурой граната, откуда и его название.
За рубежом этот камень называют ИАГ – иттрий-алюминиевый гранат.
Кристаллы гранатита выращивают в электрических печах в плоском тигле (контейнере) при температуре 1930°С методом направленной кристаллизации расплавов. Исходным материалом для расплавов гранатита служит смесь окиси иттрия и алюминия – время синтеза четверо суток.
Для придания цвета в расплав также как при создании фианита, добавляют окислы редкоземельных и переходных металлов.
При добавлении в расплав гранатита окиси хрома получают зеленый цвет, добавляя гольмий, получают желтый цвет, при добавлении неодима – сиреневый, при добавления циркония – красный, при добавления кобальта – голубой, при добавления эрбия – розовый.
Гранатит имеет плотность 4,56 г/смЗ, твердость и показатель преломления свидетельствуют о высоких достоинствах этого камня.
Искусственный жемчуг впервые стал выращиваться с 1896 года в Японии. Для этого в мантию некоторых видов молодых моллюсков вводят шарики из перламутра и в особых садках опускают в морскую воду.
За 5 – 8 лет моллюск обволакивает шарик радужными слоями небольшой толщины – жемчугом.
Через определенный срок из раковин извлекают искусственно выращенный (культивированный) жемчуг. От натурального жемчуга он отличается тем, что его перламутровое ядро видно при просвечивании ярким светом, а радужный слой значительно тоньше. В последнее время в его моллюсков вводят клетки мантии, витамины и соли.
Искусственным путем получают и другие ювелирные камни, например, шпинель, фабулит и др. Искусственные ювелирные камни получают в больших количествах и применяют при изготовлении ювелирных украшений из серебра и золота.
Слесарно-кузнечные работы.
Разрезание листового металла.
Разрезание листового металла представляет собой операцию разъединения целого листа, полосы или ленты на части определенной формы и размеров, которые называют заготовками.
Разрезанию предшествует разметка – операция по перенесению формы и размеров изделия с чертежа или рисунка на поверхность.
Разметка может быть плоскостной, при которой контуры рисунка лежат в одной плоскости. Пространственной, при которой линии наносят в нескольких плоскостях или на нескольких поверхностях. По шаблону или образцу.
Инструменты для разметки: чертилка, линейка, угольник, разметочный циркуль, кернер, молоток, рейсмус, разметочная плита и т.д.
В некоторых случаях поверхность для разметки предварительно окрашивают раствором мела с добавлением клея или медного купороса, чтобы линии были хорошо видны.
Листовой металл – сталь толщиной 0,7 и цветной металл 1,5 мм можно разрезать ручными ножницами.
Если толщина металла не позволяет разрезать заготовки ножницами, его распиливают ручной ножовкой или отрезным ножовочным станком.
Разрезание листового металла может быть прямолинейным, криволинейным и смешанным. При прямолинейном разрезании получают заготовки с прямолинейным контуром, квадратной, прямоугольной, ромбической и трапецеидальной формы; при криволинейном – круглой, эллипсоидальной и др.; при смешанном – сложной формы (усеченный цилиндр, конус и т.д.).
Инструментом для резки листового металла служат ножницы: ручные, стуловые, рычажные.
Ручные ножницы изготавливают из стали У7 и У8.
В зависимости от расположения режущей кромки (справа или слева от нижнего лезвия) они называются правыми или левыми.

В большинстве случаев применяют правые ножницы, так как линии разметки при работе ими хорошо видны. Левыми ножницами пользуются при вырезании криволинейных деталей, при этом резать нужно по часовой стрелке, располагая ножницы так, чтобы они не закрывали лезвием линии разметки. Если ту же операцию производят правыми ножницами, то резание производят против часовой стрелки. Ручные ножницы бывают с прямыми и кривыми режущими лезвиями. Ножницы с прямыми лезвиями служат для разрезания листового железа по прямым линиям. Ножницы с кривыми режущими лезвиями – для криволинейного и комбинированного разрезания, вырезки отверстий. Ножницы стуловые служат для разрезания листового металла толщиной 2 – 3 мм. Одна из ручек имеет шип, расположенный под углом 90 градусов, для закрепления ножниц на стуле или в тисках. Рычажные ножницы используют для разрезания металла толщиной до 5,0 мм большой длины. Для резки листового металла применяются механизированные процессы резки с помощью различных электрических, вибрационных, роликовых и пневматических ножниц. Ручными ножницами разрезают листовой металл по заранее нанесенным разметочным линиям, левой рукой отгибая отрезаемую полосу, не делая резких перегибов. Ножницы располагают так, чтобы верхнее лезвие всегда находилось над разметочной линией. При разрезании листа на узкие полосы его нужно положить на стол и следить при разрезании, чтобы нижнее лезвие опиралось на стол, а отрезаемые полосы отгибались вперед. Ножницы нужно раскрывать несильно – примерно на 2/3 длины лезвия, тогда они хорошо захватывают и режут металл. Сильно раскрытые ножницы металл выталкивают. Лезвия ножниц должны быть расположены перпендикулярно плоскости листа, при перекосе они мнут металл, образуют заусеницы, ножницы при этом заедает. Ножницы нужно все время прижимать к концу прореза, иначе появятся заусенцы. Нельзя прижимать ножницы до полного их смыкания, так как металл у концов режущих лезвий деформируется. Режущие кромки ножниц должны плотно прижиматься друг к другу. При неплотном прижимании в процессе резки будут появляться заусенцы и сминание металла, а при излишне плотном – затруднится процесс резки и ускорится износ кромок лезвий. Плотность прижимания регулируется винтом и гайкой, которыми скреплены лезвия.Распиливание металла ручными или механическими ножовками применяется для получения заготовки заданной формы и толщины, а также при распиливании профильного металла, труб, отливок, для прорезания шлицев, пазов, обрезки и выделки заготовок и других работ.

Ручная ножовка состоит из станка (рамки) и вставленного в него сменного ножовочного полотна. На одном конце рамки имеется неподвижная головка с хвостовиком и ручкой, а на другом конце – подвижная головка с натяжным винтом и гайкой-барашком для натяжения полотна. В головках имеются прорези, в которые вставляют ножовочное полотно и крепят штифтами. Рамки для ножовок могут быть цельными, либо раздвижными. Раздвижные рамки допускают закрепление ножовочного полотна различной длины. Для раздвигания ножовки колена перегибают, пока заклепка не выйдет из выреза, и смещают. Заклепку вводят в другой вырез и колена выпрямляют. Станок с передвижным держателем состоит из угольника с ручкой, по которому можно перемещать и закреплять держатель в нужном направлении. Для мелких работ применяют ножовку с односторонним зажимом. Поскольку полотно в такой ножовке не натянуто, работать ею следует осторожно и не полной длиной. Ножовка компактна и малогабаритна. Ножовочное полотно для ручных ножовок представляет собой тонкую и узкую ленту с двумя отверстиями и с зубьями на одном из ребер. Ту часть полотна, где находятся зубья закаливают, а противоположная остается незакаленной, что способствует прочности ножовочного полотна при работе. Полотна изготовляются из стали марок У10А6, Р9, Х6ВФ. Чаще всего применяют полотна длиной 250 и 300 мм, высотой 13 и 16 мм, толщиной 0,65 и 0,8 мм. Каждый зуб ножовочного полотна имеет форму клина (резца) с передним углом, как правило, равным 0 градусов и углом заострения, равным 50 градусам. Для резки металлов пользуются ножовочным полотном с шагом 1,3 – 1,6 мм, при котором на длине 25 мм насчитывается 17 – 20 зубьев. Чем толще разрезаемый металл, тем крупнее должны быть зубья, и, наоборот, чем тоньше металл, тем мельче должны быть зубья ножовочного полотна. Для металлов различной твердости применяются полотна с разным числом зубьев. Так, для мягкого металла применяют полотно с 16 зубьями, для закаленной стали средней твердости применяют полотно с 19 зубьями, для чугуна и инструментально стали применяют полотно с 22 зубьями, для твердой, угловой и полосовой стали – с 22 зубьями. При резании ножовкой в работе участвуют, т.е. одновременно режут металл, не менее двух-трех зубьев. Чтобы избежать заклинивания ножовочного полотна в металле, зубья разводят. Работая разведенным полотном, ширина разреза примерно в 1,5 раза превышает ширину полотна, что облегчает работу. Разводка зубьев может быть по полотну – волнистой и по зубу – гофрированный развод. Для этого в прорези головок ножовочного станка полотно ножовки нужно устанавливать так, чтобы зубья были вперед. Первым вставляют конец полотна в неподвижной головке до совпадения отверстий и фиксируют положение закладкой штифта. Затем вставляют второй конец полотна в прорезь подвижной головки и закрепляют его вторым штифтом. Натягивают полотно завинчиванием барашковой гайки. Степень натяжения полотна не должна быть слабой, так как в этом случае разрез получается косой, а полотно легко может сломаться. При очень сильном натяжении полотно также легко ломается при небольшом перекосе. Натяжение полотна проверяют поворотом полотна на 1/8 часть окружности, взяв двумя пальцами посередине его длины. Новое полотно в ножовке сначала используют для разрезания мягких металлов: меди, латуни, алюминия, а когда оно немного затупится, им режут чугун и сталь. Перед началом работы, разрезаемое изделие или заготовку прочно зажимают в тисках, чтобы заготовка не сместилась, так смещение может вызвать поломку тонкого хрупкого полотна. Ножовочное полотно должно работать всей своей длиной, что обеспечит равномерный износ режущих зубьев и увеличит долговечность полотна. Резать начинают осторожными движениями, чтобы получить прорезь. Когда она будет достаточно глубока, ножовке дают полный размах, нажимая на раму. Перед концом резания нажим уменьшают. Держат ножовку за ручку правой рукой, а левой поддерживают ее конец обычно в горизонтальном положении. Работать ножовкой без ручки не следует, так как хвостовик ножовки может поранить руку. Работая, левой рукой, которая находится впереди, нажимают, а правая рука только перемещает ножовку. Во время движения к себе нажим не производится, так как нажим при холостом ходе ведет к быстрому затуплению зубьев. Перед концом движения вперед усилие увеличивается. Нажим на ножовку зависит от твердости металла и размера разрезаемого металла. Твердые металлы требуют более сильного нажима, чем мягкие. Чтобы уменьшить трение ножовочного полотна его смазывают растительным маслом. Если полотно натянуто слабо, или разводка его односторонняя, то возможен увод полотна в сторону от разметочной риски. Попытка вернуть полотно на нужное направление реза путем поворота ножовки чаще всего заканчивается поломкой полотна. В случае увода полотна нужно начать резание в новом месте, а лучше, если это возможно, начать новый разрез с противоположной стороны, перевернув изделие. В случае поломки хотя бы одного зуба полотна продолжать резание не следует, так как из полотна будут выкрашиваться другие зубья. В этом случае нужно полотно заменить и начать резку в новом месте. При замене полотна нужно иметь в виду, что старое полотно дает более узкий пропил и новым полотном нужно начинать резать в другом месте. Если заготовка массивная, то длина пропила довольно большая и резать трудно. Чтобы работу облегчить нужно ножовку наклонить последовательно то к себе, то от себя, при этом резание идет не по всей длине, и процесс резания становится легче. Тонкий металл режут по широкой грани, так как при врезании зубья цепляются и полотно может сломаться. Обычно, чтобы врезание облегчить, делают небольшой пропил трехгранным напильником и направляют полотно сбоку большим пальцем левой руки. Очень тонкий материал зажимают между деревянными брусками толщиной 12 – 30 мм и режут вместе с брусками. Граненые изделия правильно начинать резать с грани, а не с угла. Полосовой металл разрезают по узкой грани – это производительней. При необходимости сделать длинный пропил, полотно ножовки нужно повернуть на 90 градусов и резать осторожно, так как от собственного веса ножовки полотно может сломаться. При обычной установке полотна узкий и длинный распил сделать невозможно, так как помешает рамка. Для того, чтобы в листовом металле вырезать фасонное отверстие, сначала нужно просверлить или вырубить отверстие диаметром, равным ширине полотна ножовки, затем пропускают через это отверстие полотно и, закрепив его в рамке, режут по заданному направлению. Крупных размеров шлицы прорезают обыкновенными ножовками с одним или двумя, что зависит от ширины шлицев, соединенными вместе полотнами. Тонкие профили разрезают в деревянных брусках.Для того, чтобы разрезать трубу, ее зажимают в параллельных тисках в горизонтальном направлении и режут по риске. Тонкостенные трубы и трубы с гладко обработанной поверхностью зажимают в тисках между специальными деревянными накладками с вырезами. При распиливании труб ножовку вначале держат горизонтально, а после пропиливания стенки трубы ножовку наклоняют на себя. Затем заготовку поворачивают в тисках на 40 – 90 градусов от себя и работу продолжают.
Рубка металла.
Рубкой называется операция, при которой с помощью режущего инструмента с поверхности заготовки или детали удаляются лишние слои металла или заготовка разрубается на части.
Применяется рубка в тех случаях, когда станочная работа трудно выполнима или нерациональна и когда не требуется высокой точности обработки.
Рубка применяется для удаления (срубания) с заготовки небольших неровностей, шероховатостей, снятии твердой корки, окалины, заусенцев, острых углов кромок на литых и штампованных деталях. Кроме того, при помощи рубки вырубают шпоночные пазы, смазочные канавки, разделывают трещины в деталях под сварку (разделка кромок), срубают головки заклепок при их удалении, вырубают отверстия в листовом материале, отрубают от пруткового, полосового или листового металла какую-то часть.
Точность обработки, достигаемая при рубке составляет 0,5 – 1 мм.

Производится рубка при неподвижном положении обрабатываемой детали. Обычно заготовку перед рубкой закрепляют в тисках. Крупные заготовки рубят на плите или наковальне, а очень крупные – в том месте, где они находятся. Основными режущими инструментами при ручной рубке являются зубило, крейцмейсель и др., а ударным инструментом – слесарные молотки. Простейшим режущим инструментом, служащим для рубки металла, обрубки заусенцев, грубого выравнивания поверхностей, срубания головок заклепок, вырубания пазов и отверстий является зубило. Зубило представляет собой стальной стержень, изготовленный из инструментальной углеродистой стали У7А6, УВА, 7ХВ, 8ХВ. Зубило состоит из трех частей: рабочей, средней и ударной. Рабочая часть зубила представляет собой стержень с клиновидной режущей частью – лезвием на конце, заточенной под определенным углом. Ударная часть – боек сделана суживающейся кверху, вершина ее закруглена. Угол заострения (угол между боковыми гранями) выбирается в зависимости от твердости обрабатываемого металла. За среднюю часть зубило держат при рубке. Для рубки металлов рекомендуют следующие углы заострения: для твердых материалов – сталь, бронза, чугун – 70 градусов; для материалов средней твердости – сталь – 60 градусов; для мягких материалов, таких как латунь, медь, титановые сплавы – 45 градусов; для алюминиевых сплавов – 35 градусов. Длина зубила может быть 100, 125, 200 мм, ширина рабочей части – 5 мм, 10 мм,16 и 20 мм. Рабочая часть зубила на длине 15 – 30 мм закаливается и отпускается. При испытании зубила на прочность им отрубают зажатую в тиски стальную полосу марки Ст6 толщиной 3 мм шириной 50 мм. После испытания на лезвии зубила не должно быть вмятин, выкрошенных мест и заметных следов затупления. Для определения степени закалки зубила пользуются старым напильником. Им проводят по закаленной части зубила. Если при этом напильник не снимает стружку с закаленной части зубила, а на ней остаются лишь едва заметные риски, закалка выполнена качественно. Крейцмейсель служит для прорубания узких пазов и канавок. От зубила он отличается более узкой режущей кромкой. Однако его можно использовать и для срубания поверхностного слоя с широкой плиты. Для этого сначала крейцмейселем прорубают канавки, а оставшиеся вырубают зубилом. Материалы для изготовления крейцмейселя и углы заострения, твердость рабочих и ударных частей такие же, как и у зубила.Для вырубания профильных канавок – полукруглых, двугранных и других применяют специальные крейцмейсели – канавочники. Канавочники отличаются от крейцмейселя только формой режущей кромки. Изготовляют их из стала У8А длиной 80, 100, 120, 150, 200, 300 и 350 мм с радиусом закругления 1; 1,5; 2,0; 2,5; 3 мм.
Заточка зубил на станке вручную.
При выполнении операции рубки инструменты должны быть остро заточенными, так как применение тупого зубила приводит к соскальзыванию его с обрубаемой поверхности, при работе с таким инструментом человек устает и теряет правильность ударов.
Заточка зубил и крейцмейселей производится на заточном станке. Для этого зубило или крейцмейсель накладывают на передвижной подручник и с легким нажимом медленно передвигают по всей ширине шлифовального круга, периодически поворачивая инструмент то одной, то другой стороной.
Не нужно сильно нажимать на затачиваемый инструмент, так как это приводит к перегреву режущей кромки, в результате чего лезвие теряет первоначальную прочность.
Перед заточкой инструмента подручник устанавливают как можно ближе к заточному кругу.
Зазор между подручником и заточным кругом должен быть не более 2 – 3 мм, чтобы затачиваемый инструмент не мог попасть между кругом и подручником.
Заточку лучше всего вести с охлаждением водой, в которую добавлено 5 процентов соды, или на мокром круге.
Несоблюдение этого условия вызывает повышенный нагрев, отпуск и уменьшение твердости инструмента, а следовательно, и стойкости в работе. Боковые грани после заточки должны быть плоскими, одинаковыми по ширине и с одинаковыми углами наклона. После заточки зубила или крейцмейселя с режущих кромок снимают заусенцы.
Величина угла заострения проверяется шаблоном – пластинкой с угловыми вырезами 70, 60, 45, 35 градусов.
Слесарные молотки являются инструментом для ударных работ. Они бывают с круглыми и квадратными бойками. Основной характеристикой молотка является его масса.
Молоток состоит из ударника и рукоятки. Слесарные молотки с круглым бойком изготовляют шести номеров.
Молотки N 1 массой 200 г применяют для инструментальных работ, а также для разметки и правки. Молотки N 2 массой 400 г, N 3 – 500 г и N 4 – 600 г – для слесарных работ.
Молотки с квадратным бойком изготовляют восьми номеров. Молотки с круглым бойком не оставляют вмятин на обрабатываемой поверхности при нанесении наклонных ударов.
Противоположный бойку конец молотка называется носком. Носок имеет клинообразную форму, скругленную на конце. Носком пользуются при правке, расклеивании и т.д.
Бойком наносят удары по зубилу и крейцмейселю.
Изготовляют молотки из стали 50 и 40Х и инструментальной углеродистой стали У6 и У8. В средней части молотка имеется отверстие овальной формы для крепления рукоятки.
Боек и носок молотка специально обрабатывают термически. Рукоятку делают из твердых сортов дерева – кизила, рябины, дуба, клена, граба, ясеня, березы.
Рукоятки молотков должны быть проолифлены с предварительной тщательной прошлифовкой. Закрепляют молотки на рукоятках при помощи металлических или деревянных клиньев. Деревянные клинья должны быть изготовлены из твердых пород дерева. Перед насадкой их смазывают столярным клеем, а на металлических клиньях делают насечки. Толщина клиньев в узкой части 0,8 мм, в широкой – 2,5 – 6 мм.
Если отверстие молотка имеет только боковое расширение, забивают один продольный клин; если расширение идет вдоль отверстия, то забивают два клина, если расширение отверстия направлено во все стороны, забивают три стальных или три деревянных клина – два параллельно, а третий перпендикулярно к ним. Правильно насаженным считается молоток, у которого ось рукоятки образует прямой угол с осью молотка.
Кроме обычных стальных молотков в некоторых случаях применяют мягкие молотки со вставками из меди, свинца и алюминиевых сплавов. При ударах, наносимых мягким молотком, поверхность материала заготовки почти не повреждается. Иногда медные или свинцовые вставки заменяют резиновыми, менее дорогостоящими и более эффективными в работе.
Мягкие молотки применяют в точных сборочных работах, особенно когда приходится иметь дело с деталями невысокой твердости.
При изготовлении изделий из тонких листов железа или другого металла, применяют деревянные молотки – киянки, которые бывают с круглыми и прямоугольными ударниками.
Выбирая молоток необходимо учитывать физическую силу работника. Для подростков масса молотка может быть от 400 г до 600 г, для взрослых – от 600 до 800 г.
Удар молотком осуществляют не за счет излишних мускулистых усилий, а за счет ускоренного падения молотка. В момент нанесения удара рукоятку молотка прочно сжимают пальцами. Если молоток удерживать слабо, он может при неточном ударе отскочить и нанести травму.
Приемы рубки металла.
Работа зубилом вручную требует выполнения основных правил рубки и соответствующей подготовки и навыка. Для рубки используют прочные и тяжелые тиски. Правильное положение корпуса, держание (хватка) инструмента при рубке – важные правила высокопроизводительной работы. Для рубки можно использовать поворотные и неповоротные параллельные тиски.
Для тяжелой кузнечной рубки применяют стуловые тиски, которые крепят на специальной тумбе.
Рубка зубилом.
При рубке металла зубилом большое значение имеет положение работающего, его установка корпуса и ног. Положение должно создавать наибольшую устойчивость центра тяжести тела при ударе. Корпус должен быть обращен в пол-оборота к оси тисков, левая нога выставлена на полшага вперед.
Зубило берут в левую руку за среднюю часть на расстоянии 15 – 20 мм от конца ударной части. Удары наносят правой рукой. Левая только держит зубило в определенном положении. Сильно сжимать зубило не нужно.
При движениях правой руки, наносящей удару по зубилу, левая играет роль балансира при последовательных установках инструмента.
Молоток берут правой рукой за рукоятку на расстоянии 15 – 30 мм от конца, обхватывая четырьмя пальцами и прижимая к ладони, большой палец накладывая на указательный, крепок сжимая всеми пальцами. Пальцы остаются в таком положении при замахе и при ударе. Этот прием называется "нанесение кистевого удара без разжима пальцев".
При другом способе хватки в начале замаха мизинец, безымянный и средний пальцы постепенно разжимают и рукоятку молотка охватывают только указательным и большим пальцами. Затем разжатые пальцы сжимают и ускоряют движение руки вниз. В результате получается сильный удар молотка. Этот способ называется "нанесение удара с разжимом пальцев".
Важное влияние на качество и производительность рубки оказывает характер удара (замаха) молотком. Удар может быть кистевым, локтевым или плечевым.
При кистевом ударе запах осуществляют молотком только за счет изгиба кисти правой руки.
При этом замахе сгибают кисть в запястье до отказа, разжав слегка пальцы, кроме большого и указательного, при этом мизинец не должен сходить с рукоятки молотка. Затем пальцы сжимают и наносят удар. Кистевой удар применяют при выполнении точных работ, легкой рубке, срубании тонких слоев металла и т.д.
При локтевом ударе правую руку сгибают в локте.
При замахе действуют пальцы руки, которые разжимаются и сжимаются, кисть (движение ее вверх, затем вниз) и предплечье. Для получения сильного удара руку разгибают достаточно быстро. Этим ударом пользуются при обычной рубке, срубании слоя металла средней толщины или прорубании пазов и канавок.
При плечевом ударе рука движется в плече, при этом получается большой замах и максимальной силы удар с плеча. В этом ударе участвуют плечо, предплечье и кисть.
Плечевым ударом пользуются при снятии толстого слоя металла и обработке больших поверхностей. Сила удара должна соответствовать характеру работы, а также массе молотка (чем тяжелее молоток, тем сильнее удар), длине рукоятки, длине руки работающего (чем длиннее рука и выше замах, тем сильнее удар).
При рубке действуют обеими руками синхронно, метко наносят удары правой рукой, перемещая в определенные промежутки времени зубило левой рукой.
Угол установки зубила при рубке в тисках регулируют так, чтобы лезвие находилось на линии снятия стружки, а продольная ось стержня зубила находилась под углом 30 – 35 градусов к обрабатываемой поверхности заготовки и под углом 45 градусов к продольной оси губок тисков. При меньшем угле наклона зубило будет соскальзывать, а не срезать, а при большем – излишне углубляться в металл, давая большую неровность.
Во время рубки нужно смотреть на режущую часть зубила, а не на боек, как это часто бывает у начинающих. Кроме того, нужно следить за правильным положением лезвия зубила и удары наносить по центру бойка сильно, уверенно и метко. Это навык приходит после определенной практики, тренинга.
Работа зубилом вручную требует выполнения основных правил рубки и соответствующей тренировки.
При разрубании металла зубило устанавливают вертикально и рубку ведут плечевым ударом.
Листовой металл толщиной до 2 мм разрубают с одного удара, поэтому под него подкладывают подкладку из мягкой стали.
Листовой металл толщиной более 2 мм или полосовой металл надрубают примерно на половину толщины с обеих сторон, а затем ломают, перегибая его поочередно в одну и другую сторону, или отбивают.
Вырубание заготовок из листового металла производят после разметки контура изготовляемой детали.
Вырубку производят не по линии разметки, а отступив от нее 2 – 3 мм (припуск на опиливание) в следующей последовательности: зубило устанавливают так, чтобы лезвие было направлено вдоль разметочной риски; зубилу придают вертикальное положение и наносят легкие удары, надрубая по контуру; рубят по контуру, нанося по зубилу сильные удары.
При перестановке зубила часть лезвия оставляют в прорубленной канавке, а зубило из наклонного положения опять переводят в вертикальное и наносят следующий удар. Так поступают безостановочно до конца разметочной риски; перевернув лист, прорубают металл по ясно обозначившемуся на противоположной стороне контуру; вновь переворачивают металл на первую сторону и заканчивают рубку.
Если лист относительно тонкий и прорублен достаточно, заготовку выбивают молотком.
При рубке зубилом с закругленным лезвием канавка образуется ровная, а при рубке зубилом с прямым лезвием – ступенчатая.
Рубку листового, полосового, обработку поверхностей выполняют в тисках.
Рубку листового материала обычно ведут только по уровню губок тисков. Заготовку или изделие крепко зажимают в тисках, при этом разметочная линия должна совпасть с уровнем губок.
Зубило устанавливают к краю заготовки так, чтобы режущая кромка лежала на поверхности двух губок, а середина режущей кромки соприкасалась с обрубаемым материалом на 2/3 ее длины.
Угол наклона зубила к обрабатываемой поверхности должен составляют 30 – 35 градусов, а по отношению к оси губок тисков – 45 градусов. При этом лезвие зубила идет наискось относительно губок тисков. После снятия первого слоя металла заготовку переставляют выше губок тисков на 2 мм и срубают следующий слой и т.д.
Рубку можно производить и по разметочным рискам, которые предварительно наносят на расстоянии 1,5 – 2 мм одна от другой, а на торцах делают скосы – фаски под углом 45 градусов.
Фаски облегчают установку зубила и предупреждают откалывание края при рубке хрупких материалов. Заготовку зажимают в тисках так, чтобы видны были разметочные риски. По этим рискам и проводят рубку.
Первый удар наносят при горизонтальном положении зубила, дальнейшую рубку производят при наклоне зубила примерно на 30 градусов. Толщина последнего чистового слоя должна быть не более 0,5 мм – 0,7 мм.
Рубка широких поверхностей – операция малопроизводительная и трудоемкая. Применяется в случае невозможности снять слой металла на строгальном или фрезерном станке.
Осуществляют рубку в три приема. Предварительно на двух противоположных торцах заготовки срубают немного металла, делая фаски под углом 30 – 40 градусов.
На противоположных двух боковых торцах наносят риски, отмечающие глубину каждого прохода. Затем по широкой поверхности заготовки наносят параллельные риски с шагом, равным ширине режущей части зубила.
Заготовку зажимают в тиски и крейцмейселем прорубают канавки, затем зубилом срубают оставшиеся между канавками выступы. После срубания выступов делают окончательную обработку. Предварительное прорубание канавок на широких деталях облегчает и ускоряет рубку. На заготовках из бронзы, чугуна и других хрупких материалов, чтобы не откалывались края на расстоянии 0,5 мм от разметочной линии делают фаски.
Для того, чтобы вырубить криволинейные канавки или пазы необходимо на поверхности заготовки нанести риски, затем крейцмейселем за один проход прорубить канавки глубиной 1,5 – 2 мм. Неровности, которые образовались после рубки устраняют канавочником, придавая канавкам одинаковую ширину и глубину по всей длине заготовки. Глубину канавок проверяют шаблоном.
Чугуны и другие хрупкие сплавы рубят всухую. При рубке вязких и мягких сплавов рекомендуется режущую часть зубила слегка смачивать мыльной водой при протирать промасленной тряпкой. При рубке сплавов алюминия лезвие зубила смачивают скипидаром. Это увеличивает стойкость режущей части зубила.
Чтобы получить чистую поверхность, нужно снимать сначала грубую стружку, а затем более частыми ударами молотка – чистовую стружку толщиной до 1 мм. Наиболее производительной является рубка, при которой за один проход снимают слой металла толщиной до 2 мм. При снятии слоя толщиной более 2 мм наступает быстрое утомление, а поверхность получается шероховатой. В конце рубки удар по зубилу нужно делать более слабым.
Правила безопасности при рубке металла.
При рубке металлов необходимо следить за тем, чтобы рукоятка молотка была хорошо закреплена и чтобы на ней не было трещин; работая зубилом и крейцмейселем, нужно пользоваться защитными очками; чтобы предохранить руки от повреждений при неудобных работах, а также в период обучения, на зубило нужно надевать предохранительную резиновую шайбу, а кисть руки – предохранительный козырек; заточку инструмента нужно производить при опущенном защитном экране, расстояние между подручником и шлифовальным кругом должно составлять 2 мм, при заточке следует стоять в стороне от плоскости вращения круга.
Коррозия и термическая обработка.
Коррозия металла.
Разрушение металлов и сплавов в результате химического или электрохимического воздействия на их поверхность внешней коррозионной среды называется коррозией.
Причиной тут является химическое взаимодействие. Металлы вступают в окислительно-восстановительные реакции с веществами, находящимися в окружающей среде, при этом атомы металла окисляются и переходят в ионы.
Согласно статистики ежегодно от коррозии теряется 1-1.5% всего металла, накопленного используемого человечеством. При этом различают прямые и косвенные потери от коррозии.
Прямыми потерями называют стоимость потерянного металла, изготовления изделий, машин, оборудования, строительных сооружений, уменьшение срока службы механизмов. К прямым потерям относят и стоимость противокоррозионных мероприятий.
Косвенные потери связаны с выходом из строя оборудования и сооружений и его простоями, расходами на ремонт, получением некачественной продукции, увеличением расхода металла, нанесением ущерба окружающей среде. Косвенные потери в ряде случаев превосходят потери прямые.
Коррозионное разрушение является результатом взаимодействия металла с внешней средой, и интенсивность его зависит от свойств самого металла, а также от природы окружающей среды.
Разрушение металла усиливается при соприкосновении его с другим менее активным металлом, иначе говоря, расположенным в электрохимичеком ряду напряжений правее его.
Распоряжение металлов в соответствии с их электродным потенциалом.
Коррозия различается двумя типами: химическим и электрохимическим. Химическая коррозия – это взаимодействие металла с коррозионной средой, при котором окисление металла и восстановление окислительной компоненты коррозионной среды протекают в одном акте. Химическая коррозия чаще всего наблюдается в тех случаях, когда коррозийная среда не является электролитом, при соприкосновении металлов с сухими газами при высоких температурах. Самой распространенной газовой средой является воздух, единственный окисляющий компонент которого – кислород, поэтому продуктами газовой коррозии обычно бывают оксиды. В качестве примера могут служить окисная пленка, которая появляется на поверхности металлических изделий в среде сухого воздуха в результате воздействия кислорода или окалина на раскаленной поверхности металла. Электрохимическая коррозия – это разрушение металлов и сплавов при воздействии на них электролитов. Электрохимическая коррозия является наиболее распространенным типом коррозий. Для протекания электрохимической коррозии необходимы наличие двух разнородных металлов, контакт между ними и присутствие электролита. Электролиты – это вещества, которые в растворенном или расплавленном состоянии обладают ионной проводимостью и проводят электрический ток. К ним относятся большинство солей, кислот, щелочей. Электрохимическая коррозия происходит чаще всего от воздействия растворов электролитов. В воде это: соли, кислоты, щелочи. Вода в природе, технике, быту, вне зависимости от того, речная она, водопроводная, грунтовая, атмосферные осадки и т.д. – всегда является раствором электролита и вызывает электрохимическую коррозию. Поэтому различные металлические конструкции и изделия из металлов и их сплавов подвергаются главным образом электрохимической коррозии.При этом нужно знать, что с ростом конденсации электролита и температуры скорость коррозии увеличивается.
Методы защиты от коррозии.
Коррозия наносит художественным изделиям из металла и особенно архитектурным деталям огромный вред. Затраты на ремонт или замену деталей порой превышают стоимость металла, из которого они изготовлены. Для предупреждения коррозии применяются различные виды защиты. Очень большое значение имеет борьба с коррозией в деле охраны и реставрации художественных памятников искусства – барельефов, статуй, оград, ворот и т.д.
Для защиты от коррозии применяют следующие методы: использование химически стойких сплавов; защита поверхности металла покрытиями; электрохимические методы; обработка коррозийной среды и др.
Из химически стойких сплавов наибольшее применение имеют нержавеющие и кислотоупорные стали. Нержавеющая сталь содержит около 13 процентов хрома, кислотоупорная – 18 процентов хрома и до 10 процентов никеля.
Покрытия подразделяются на металлические, неметаллические и образованные в результате химической или электрохимической обработки поверхности металла.
Для покрытия используют металлы, которые образуют на поверхности защитные пленки (хром, никель, цинк, кадмий, алюминий, золото, серебро, олово и некоторые другие). Наибольшее применение получил метод гальванотехники.
Неметаллическими покрытиями являются лаки, краски, эмали, формальдегидные и иные смолы. Для длительной защиты от атмосферной коррозии используют лакокрасочные покрытия.
При химической или электрохимической обработке металла покрытия представляют собой защитные оксидные или солевые пленки.
К электрохимическим методам относят катодную защиту и метод протекторов.
При катодной защите деталь или конструкция присоединяется к отрицательному полюсу источника электрического тока и становится катодом. В качестве анодов используются куски железа.
При соответствующей силе тока в цепи на защищаемом изделии происходит восстановление окислителя, процесс же окисления претерпевает вещество анода.
Метод протекторов заключается в присоединении к защищаемому изделию большего листа, изготовленного из другого, более активного металла – протектора (при защите стальных изделий используется цинк или сплавы на основе магния.
При хорошем контакте между металлами защищаемый металл (железо) и металл протектора (цинк) оказывают друг на друга поляризующее действие, в результате которого железо поляризуется катодно, а цинк – анодно. На железе идет процесс восстановления того окислителя, который присутствует в воде, а цинк окисляется. Протекторы и катодная защита возможны в средах, хорошо проводящих электроток.
Как правило, для защиты художественных изделий из металла применяют такие методы защиты от коррозии, которые одновременно являются и декоративной отделкой.
Поэтому благодаря применению того или иного приема защиты от коррозии художественные изделия не только не должны терять своего внешнего вида, а приобретать новые художественные качества, такие как блеск, цвет и др.
Одним из широко известных способов защиты художественных изделий являются сусальное золочение и серебрение, представляющее способ покрытия изделий драгоценными металлами.
Этот вид защиты заключается в том, что на поверхность изделия наклеиваются тончайшие листочки золота, серебра или двойника – двухслойного листочка из серебра и золота, а также потали – из серебра и меди.
В глубокой древности на Руси этим способом широко пользовались для золочения крыш, шпилей, церковных глав, крестов и других элементов архитектуры, выполненных из металлов, а также для золочения дерева и других неметаллических материалов.
Чтобы получить тончайшие листочки, золото или серебро расковывали между специальными прокладками, которые приготовляли из оболочки говяжьих внутренностей. Такие прокладки позволяли получать гладкие и очень тонкие листочки золота и серебра. Выделывание из золота тончайших листочков для золочения называли золотобойным мастерством, известно оно было с глубокой древности.
В изготовляемых "блокнотиках" или "книжечках" насчитывается 60 тончайших золотых листочков размером 6х12 см, между которыми проложена папиросная бумага, чтобы они не слипались между собой. Вес такой книжечки примерно 1,5 г. Золото можно довести до толщины, меньше 0,0001 мм и листок площадью в один квадратный дециметр будет весить всего 13 миллиграммов. Такое золото становится прозрачным и пропускает зеленые лучи, но для золочения оно применяется редко, так как становится непрочным. Обычно для получения желтого сусального золота применяется золото, лигатуренное медью от 930 до 990 пробы, но иногда для получения цветного зеленого золота, чтобы разнообразить оттенки позолоты, применяют 750 пробу, лигатуренную серебром.
Золочение может быть матовым морданным и блестящим полиментарным. Для того, чтобы получить матовую позолоту применяют специальный морданный лак, состоящий из старой натуральной олифы, мелко размолотого сурика и камеди (вишевого клея), который иногда разводят скипидаром. На подготовленное изделие наносят морданный лак, дают ему слегка просохнуть и на отлип кладут сусальное золото. Листочки берут при помощи специальной кисточки, слегка смазанной коровьим маслом. Золото пристает к кисточке, однако и к лаку липнет сильнее.
Чтобы получить блестящее золото, применяют полимент, состоящий из жирной, тщательно очищенной глины, пчелиного воска, мыла, сала, а иногда и яичного белка. Вся эта смесь варится и тщательно перемешивается.
Готовый полимент наносят ровным тонким слоем на изделие, подлежащее золочению, просушивают и тщательно шлифуют. Затем изделие смачивают и быстро накладывают золото.
В давние времена железные изделия перед золочением специально подготавливали, многократно покрывая поверхность железным суриком или охрой, разведенной на масле. Таким образом, между железной основой и золотым покрытием оказывался слой краски, исключающий возможность непосредственного контакта между золотом и железом, а значит, и невозможность возникновения гальванопары. Сусальное золочение по железу является очень прочным.
Термическая обработка металлов.
Отжиг, нормализация, закалка и отпуск.
Термическая обработка означает воздействие на металлы, которое изменяет их строение и свойства.
При механической обработке в металлах и сплавах возникают внутренние напряжения. Например, при обработке стали давлением, с повышением степени деформации внутреннее строение ее кристаллической решетки изменяется и кристаллы принимают неестественное напряженное состояние. Этот процесс продолжается до тех пор, пока все кристаллы не вытянутся в виде волокон в направлении действия силы давления. Происходит это при холодной обработке металла. В результате изменяются его различные свойства – твердость и прочность повышаются, а удлинением понижаются. Если продолжать обработку, могут произойти трещины, разрывы. Чтобы вернуть стали первоначальные свойства, необходимо вывести структуры из напряженного состояния и придать им вновь устойчивое положение, иными словами, нужна рекристаллизация. Для этого необходима тепловая или термическая обработка металла.
При термической (тепловой) обработке необходимо нагревание металла до определенной температуры, выдержка при этой температуре и затем охлаждение с нужной скоростью. Различают несколько видов термической обработки: отжиг, нормализацию, закалку, отпуск, химико-термическую обработку.
Отжигом называется вид термической обработки, при котором изделия нагревают до определенной температуры, выдерживают определенное время при этой температуре и затем медленно охлаждают, достигая устойчивой равновесной структуры стали.
Основное назначение отжига – получение равновесной структуры, поэтому при отжиге, как правило, детали охлаждают медленно. К примеру, углеродистые стали – со скоростью примерно 200°С, а легированных – 30-100°С/ч.
Отжиг улучшает обрабатываемость, повышает пластичность, уменьшает остаточные напряжения и т.д. Производят его в электрических печах. Обрабатываемый металл нагревают при температурах 650 – 720°С 2 – 3 часа, а затем охлаждают вместе с печью.
В случае нагрева изделия в кузнечном горне, самой хорошей средой охлаждения является сухая, просеянная зола, которую подогревают в горне и закапывают в нее охлаждаемое изделие. Для этой цели используют еще нагретый чистый песок.
В производстве художественных изделий отжиг применяют при ковке, штамповке, дифовке, чеканке.
Во время отжига нужно следить, чтобы не произошло пережога, который вызывает окисление и оплавление границ зерен, резкое падение крепости и пластичности. Иногда изделие совершенно рассыпается.
Структура металла при пережоге не поддается исправлению, изделие подлежит переплавке.
Нормализацией называется вид термической обработки, применяемой в основном для стальных изделий. Изделия нагревают и затем охлаждают на спокойном воздухе.
В зависимости от количества углерода, содержащегося в стали, нормализация вызывает различные измения ее свойств.
Для малоуглеродистых сталей нормализация заменяет отжиг, так как при этом структура получается почти такой же, как и после отжига, однако процесс протекает быстрее и поэтому он более экономичен.
Нормализацию производят для повышения механических свойств стали, а также для улучшения обрабатываемости резанием.
Для высокоуглеродистых, легированных сталей нормализация является по существу закалкой.
Закалкой называют вид термической обработки, при которой изделию придают высокую твердость, упругость и прочность. Однако при закалке с повышением твердости сталь становится более хрупкой. Процесс закалки заключается в нагреве изделия до высокой температуры (740 – 850°С), выдержке и быстром охлаждении до 400 – 450°С с разной скоростью в разных средах – масле, воде, соляных и иных растворах. Как правило, скорость охлаждения должна быть не меньше 150°С в секунду, т.е. охлаждение должно произойти за очень короткий интервал времени – 2 – 3 секунды. Охлаждение ниже 300°С может произойти при любой температуре, так как полученная при закалке структура достаточно устойчива и скорость дальнейшего охлаждения на нее не оказывает влияния.
В зависимости от цвета накала изменяется и приближенная температура стали. Так, при темно-коричневом цвете накала температура стали находится в пределах от 530 до 580°С, при коричнево-красном цвете – 580 – 650 градусов, при темно-вишневом – 650 – 730°С, при светло-красном – 830 – 980 градусов, при оранжевом – 900 – 1050°С, желтый цвет накала возникает при 1050 – 1150°С, светло-желтый – 1150 – 1250°С, ослепительно белый цвет накала возникает при 1250 – 1300°С.
Отпуском называется вид термической обработки, который осуществляют после закалки. Он смягчает действие закалки, повышает вязкость, уменьшает хрупкость и твердость изделия.
Охлаждение может осуществляться на воздухе или в воде. Различают низкий, средний и высокий отпуск.
При низком отпуске закаленное изделие нагревают до 150 – 200°С, что снижает остаточное напряжение и хрупкость, оставляя прежней твердость. Применяется при изготовлении инструментов из углеродистой и легированной стали.
При среднем отпуске закаленное изделие нагревают до 350 – 450°С, что повышает пластичность и упругость, понижает твердость и внутренние напряжения. Используется для опуска пружин, рессор, ударного инструмента.
При высоком отпуске закаленное изделие нагревают до 450 – 650°С.
Для изделий из стали, чувствительной к скорости охлаждения, при изготовлении деталей из улучшенных конструкционных сталей, инструмента из быстрорежущей стали применяют ускоренное охлаждение в воде или масле.
При многократном опуске изделие два-четыре раза нагревают и охлаждают. Этот прием применяют при изготовлении инструмента из быстрорежущей стали.
Для определения температуры при отпуске инструментов пользуются цветами побежалости. Если очищенное от окалины стальное изделие нагреть, то, начиная с температуры 220°С, на нем образуются пленки окислов железа, которые придают изделию различные цвета от светло-желтого до серого.
При светло-желтом цвете побежалости температура изделия нагрева составляет 220°С, при желтом – 230°С, при темно-желтом – 240°С, при коричневом – 255°С, при коричнево-красном – 265°С, при фиолетовом – 285°С, при темно-синем – 300°С, при светло-синем – 325°С, при сером – 330°С.
Химико-термическая обработка черных металлов.
Химико-термической обработкой называется процесс изменения химического состава, микроструктуры и свойств поверхностных слоев деталей.
Изменение химического состава поверхностных слоев достигается в результате их взаимодействия с окружающей средой, твердой, жидкой или газообразной, в которой осуществляется нагрев.
В результате изменения химического состава поверхностного слоя меняются также его фазовый состав и микроструктура.
Основные параметры химико-термической обработки – температура нагрева и продолжительность выдержки.
Химико-термическая обработка стали заключается в одновременном воздействии на ее поверхность различных химических реагентов и высокой температуры. В этом случае поверхностные слои изделий насыщаются углеродом, азотом и другими элементами.
Насыщение необходимо для увеличения твердости поверхности слоя с сохранением вязкой сердцевины изделия, повышения устойчивости ее против коррозии, приобретения новых декоративных свойств, жаростойкости и др.
Основными видами химико-термической являются цементация, азотирование, цианирование, диффузное хромирование, алитирование.
Цементацией называется химико-термическая обработка, при которой поверхность стальных деталей насыщается углеродом.
Цементация применяется, когда изделие должно иметь твердую поверхность при вязкой сердцевине.
Основана цементация на свойстве железа поглощать углерод при высокой температуре.
Изделия, подвергнутые цементации, приобретают повышенную твердость, износоустойчивость, прочность.
Проводят цементацию в смесях газов (газовая), в ванне из расплавленных солей (жидкая), и в электролите (электролизная).
Цементации подвергают малоуглеродистые стали (0,2 процента углерода), а также легированные стали с содержанием никеля, хрома и других веществ.
Азотированием называется химико-термическая обработка, при которой поверхностный слой детали насыщается азотом. При этом увеличиваются не только твердость и износостойкость, но повышается и коррозионная стойкость.
Азотирование углеродистых сталей применяется главным образом для повышения коррозийной стойкости и проводится в среде аммиака NH3, а также в расплаве солей на основе карбамида и цианита при температуре 500–600°C.
Цианированием называется химико-термическая обработка стальных изделий. Она заключается в одновременном поверхностном насыщении металла углеродом и азотом с целью повышения поверхностной твердости, износостойкости и усталостной прочности.
Процесс обработки может протекать в твердых, жидких и газовых средах.
В зависимости от условий нагрева цианирование подразделяется на высокотемпературное, среднетемпературное и низкотемпературное.
Высокотемпературное цианирование ведется при температуре 920 – 960°С, при этом поверхностный слой насыщается углеродом (до 0,8 – 1,1 процента) и азотом (0,2 – 0,3 процента). В качестве цианирующей среды при жидкостном цианировании применяют ванны с цианидом натрия или калия и с цианидом кальция.
При газовом цианировании применяют смесь, состоящую из 75 – 80 процентов науглероженного газа и 20 – 30 процентов аммиака.
Среднетемпературное цианирование осуществляется при температуре 780 – 850°С в жидких или газообразных средах. Низкотемпературное цианирование применяется для повышения режущих свойств инструментов, изготовленных из высоколегированных марок стали. Процесс протекает при температуре 550 – 560°С в жидких и газовых средах или твердых смесях, содержащих углерод и азот. Совместное действие углерода и азота при цианировании ускоряет процесс одновременного насыщенная стали углеродом и азотом по сравнению с цементацией.
Алитирование является процессом диффузного насыщения поверхности стальных и чугунных изделий алюминием на глубину 20 мкм–1.2 мм.
Алитирование производят в твердой, газовой и жидкой средах. Алитирование производят с целью улучшения жаростойкости стали. Наибольшее применение в промышленности нашли способы насыщения в порошкообразных смесях и ваннах с расплавленным алюминием. В расплавленном алюминии процесс протекает при температуре 600 – 750°С, глубина слоя – 0,08 – 0,25 мм, продолжительность процесса – 50 – 60 минут.
Основными видами термической обработки чугуна являются: низкотемпературный отжиг, низкотемпературный графитизирующий отжиг, высокотемпературный графитизирующий отжиг, номализация и отпуск.
Низкотемпературный отжиг заключается в медленном нагреве отливок до температуры 550 – 600°С с выдержкой 10 – 12 часов и последующим медленным охлаждением вместе с печью. Одной из целей низкотемпературного отжига чугуна является снятие внутренних напряжений в отливках.
Низкотемпературный графитизирующий отжиг протекает при температуре 680 – 750°С с выдержкой и замедленным охлаждением до 280°С. Этот вид отжига улучшает обрабатываемость отливок, снижает твердость металла.
Для получения ковкого чугуна применяется высокотемпературный отжиг.
Кроме этого высокотемпературный отжиг применяется для снятия отбела в отливках из серого и высокопрочного чугуна. Процесс протекает в две стадии.
В первой стадии белый или отбеленный чугун нагревают при температуре 1050°С, серый – в интервале 850 – 950°С.
Вторая стадия представляет собой медленное охлаждение до температуры ниже критической точки или длительная выдержка при этой же температуре.
Нормализацией называется термическая обработка чугуна, которая заключается в его нагреве до температуры 750 – 950°С, выдержке и последующем охлаждении на воздухе. Этот вид термической обработки повышает прочность серого чугуна.
Закалка предназначается для увеличения прочности, твердости и износостойкости. Температура закалки серого чугуна в масле 830 – 870°С, в воде – 800 – 820°С.
Отпуск – вид термической обработки чугуна, осуществляемый после закалки. Он представляет собой нагрев до температуры 400 – 600 градусов с последующим охлаждением в воде или на воздухе. Применяется отпуск для уменьшения твердости, снятия внутренних напряжений, увеличения прочности и пластичности.
Изделия из чугуна требующие большой коррозийной стойкости, подвергаются диффузному хромированию, азотированию, силицированию.
Ковка.
Художественная ковка – один из древнейших способов обработки металлов.
Его истоки на Руси были связаны с производством орудий труда славянскими племенами в 6-8 веках.
В Древнерусском государстве кузнечное ремесло достигло высокого уровня.
Во времена Киевской Руси кузнецы искусно ковали из железа и стали сельскохозяйственные орудия, предметы быта, инструменты, оружие и доспехи, конскую сбрую.
Все эти изделия предназначались для практического использования, а поэтому делались добротно. Специалисты насчитывают более 150 видов предметов, которые выполнялись кузнечной техникой. Каждый из этих предметов имел различные формы и размеры. Древнерусские кузнецы владели всеми приемами свободной ковки, сварки, термической обработки, горновой пайки медью.
При том уровне техники это требовало от мастера большого опыта и навыка, так как различить, например, сорта стали малоуглеродистой и высокоуглеродистой можно только по цвету и характеру искры или излому, а степень нагрева при ковке, закалке и сварке – по цвету каления, т.е. на глаз. О температуре отпуска стали мастер судил по цветам побежалости и т.д.
Кузнечный мастер был не только исполнителем, создающим изделия и владеющим всем комплексном технологических и производственных знаний и навыков, но и творцом, изобретателем конструкции и форм изделий, включая и их художественно-декоративные качества.
Изделия русских кузнецов служили украшением костюма. Это перстни, пряжки, застежки, браслеты, цепочки, подвески и т.п. Они украшали и сбрую коня. Кроме того это были и петли на ларцы и сундуки, а также дверные замки, мечи, путы, шлемы, боевые топоры, бытовая утварь и множество других железных кованых изделий, которые по своих художественным качествам относятся ныне к области прикладного искусства и рассматриваются как художественное произведение.
Мастера-универсалы ковали все, начиная с подков, гвоздей, кос, топоров и кончая художественными ювелирными изделиями.
Кузнецы узких специальностей совершенствовали технологию каждый в своей области.
При производстве ювелирных и декоративных изделий появились и получили дальнейшее развитие подкладные штампы. Замочники стали изготовлять отдельные детали замков холодным способом.
Появились такие инструменты как напильники, тиски, зубила. Развивалась техника пайки и мало-помалу замочники отделились от кузнецов, дав начало новой отрасли производства слесарной, которая получила свое название в 18 веке от немецкого слова schlisen – замок. Но основные приемы свободной ковки, известные с глубокой древности, сохранились до наших дней – это вытяжка, осадка, рубка, пробивка отверстий, изгибание, скручивание, сварка, насекание рисунка.
Каждый мастер знал особенности обработки различных сортов стали, многие тонкости, секреты и хитрости, известные только ему.
В русском искусстве художественные особенности железа с полной силой раскрылись в 18 веке, чему способствовало достаточное количество металла, специализация в области художественного ремесла и большой опыт, накопленный мастерами.
Многие кованные из железа работы предназначались для включения их в архитектуру. Оконные проемы закрывались ажурными решетками, от пожаров делали сплошные железные двери и ставни.
Богато оформленные железные двери украшали каменные храмы. Двери зачастую соединяли несколько видов декоративного оформления. Кованые и просечные полосы, розетки, сложные по силуэту накладки чередовались с росписью по железу, с литыми ручками, декоративными заклепками.
Такие работы можно увидеть в памятниках архитектуры Москвы, Ярославля, Казани, Петербурга и других городов.
В убранстве зданий применяли просечную отделку, в деталях крыши, завершающих спуск кровли, верхушки шатровых покрытий украшали флюгерами, которые представляли сложные сооружения из металла, часто раскрашивались, а на царских теремах золотились для усиления декоративности и для предохранения железа от окисления.
Широко использовалась ковка для выполнения оград городских усадеб, особняков, церковных дворов.
В Петербурге с ковкой соперничала техника чугунного литья, которая вытесняла ковку как дорогостоящую работу. Однако своеобразие художественных решений, которое достигается ковкой, сохраняет к ней интерес и в последующих 19 и 20-х веках. Легкость ажурного узора, вариации унифицированных деталей характеризуют кованные решетки мастеров Петербурга и Москвы.
От умения мастеров зависело многое. Если для литья рисунок и разработку всей декорации давал архитектор, то ковка всегда рассчитывалась на творческую доработку деталей кузнецом. Некоторые ограды имеют единую схему основной конструкции, которая определялась рядом вертикально поставленных прутьев, перехваченных по горизонтали узким прутком, закрепленным на месте перехвата фигурной заклепкой или розеткой. Завершье прутков является главным декоративным элементом ограды. Эта часть ограды предстает всегда изящно очерченной и напоминающей легкое растение, которое завершается цветком.
К разработке этих деталей обращена фантазия и мастерство кузнеца, а в этих деталях раскрывается красота ажурных кованых решеток.
Во многих губернских городах России строились общественные и частные дома, улучшалась планировка, создавались торговые ряды, площади. Во всем этом отражается влияние классицизма – нового художественного стиля, для которого характерны строгость, ясность, рациональность.
Под воздействием классицизма в работах по металлу начинают преобладать упрощенные приемы ковки, которые все чаще сводятся к использованию гнутья.
Умеренность классицизма заставляет мастеров искать красоту в гармонии несложных элементов геометрического орнамента. Соединение ковки с приемами гнутья и просечки можно наблюдать во многих работах городских и деревенских мастеров. Особое место среди них занимают осветительные приборы.
Для деревни – это светцы, для города – подсвечники. Светцы держали лучину и представляли собой высокую до полутора метров конструкцию, состоящую из стержня, основания и разветвленной верхушки с несколькими зажимами – держателями лучин.
Даже самая несложная конструкция светца вызывает интерес виртуозностью обработки железа в верхушке, где металл всегда рассечен, закручен и превращен в орнаментальную форму.
Часто железный стержень-стояк обрастает завитками – ответвлениями, которые образованы отсеченными полосками металла. Глядя на такую вещь, не вериться, что сделана она из тяжелого железа.
Виртуозны по исполнению и кованые подсвечники. Односвечник часто сделан с оригинальным механизмом, поднимающим свечу по мере ее сгорания, трехсвечовые подсвечники напоминают цветущий куст, на ветках которого укреплены цветы-розетки, подвешены цепочки и т.д.
Для изготовления дверей кузнечных дел мастера выполняли целые наборы: скобы, угольники, специальные гвозди. Но самое интересное – это замки и петли. Навесные замки из железа ковали тоже как художественные изделия. По их корпусу, имеющему в поперечном разрезе форму овала, шли узоры геометрического орнамента, оригинальные кованые сечки были с кружевными завитками и плотными спиралями, вдоль стержня, идущего к рукоятке. Завитки нередко заканчивались головками коней – оберегов, охраняющих дом.
Для оковки сундуков, ларцев, укладок и т.д. применялось просечное железо.
В сундуках хранили одежду, – шкафов тогда еще не знали, в ларцах – ценные вещи и украшения.
Подголовники – ларцы со скошенной крышкой брали в дорогу. В них хранились деньги, важные документы.
Сработаны ларцы были надежно из прочной древесины, почти сплошь покрытой железными полосами и замками с секретом. Оковка – отделка деревянного предмета полосами просечного железа была разнообразной и определялась расположением металла, направлением движения лент, плотностью укладки. От этого зависел характер узора, образуемый просечным металлом.
Ларцы и коробочки с железной оковкой всегда были привлекательны и приятны своими пропорциями, оригинальным сочетанием дерева и металла, решением ручек и замков.
Ковка, как один из способов обработки железа, получает современную трактовку в работах многих современных мастеров, которые на выставках декоративно-прикладного искусства демонстрируют светильники, вазы, кубки и другие изделия, в которых демонстрируется сложные приемы художественной ковки и новые решения вещей современного характера.
Ковка является способом обработки металлов давлением от ударов молота по заготовке, которая может быть предварительно нагрета – горячая ковка или без нагрева – холодная ковка.
Под ударами молота заготовка деформируется и приобретает желаемую форму. Однако такая деформация без разрывов и трещин свойственна не всем металлам, а металлам, которые обладают определенной степенью вязкости, пластичности, тягучести.
Совокупность этих свойств обусловливает способность коваться и называется ковкостью металла. Это свойство непостоянно и зависит от степени нагрева металла. Чем выше температура, тем мягче становится металл и тем легче он куется.
Без предварительного нагрева можно ковать драгоценные металлы (золото, серебро), а также цветные – медь, алюминий и их сплавы.
При холодной ковке металл, деформируясь под действием ударов, быстро теряет пластичность и тягучесть, начинает растрескиваться, разрываться. Чтобы избежать этого, нужно вовремя произвести отжиг заготовки, после чего металл снова приобретает свои первоначальные качества. По мере изготовления изделия отжиг выполняют неоднократно. Основное применение холодная ковка находит в ювелирном деле.
Горячая ковка используется при обработке малоуглеродистых сталей (ковочного железа) для производства различных художественных изделий – светильников, фонарей, решеток, башенных часов, кованой пластики, скульптур, различного инструмента и т.д. Для изготовления художественных кованых изделий применяется углеродистая сталь обыкновенного качества.
Лучшей является с наименьшим содержанием углерода: СО (углерода до 0,23), С1 (углерода 0,07 – 0,12) и С2 (углерода 0,09 – 0,15). Может также использоваться углеродистая качественная конструкционная сталь марки 10 (углерода 0,1) и 15 (углерода 0,15), хотя она в экономическом отношении обходится дороже.
Для изготовления кузнечных, чеканных, слесарных инструментов применяют инструментальную углеродистую сталь с содержанием углерода от 0,6 до 1,4 и некоторые марки легированной инструментальной стали.
Куют изделия из стали в нагретом состоянии, когда металл становится пластичным и лучше поддается деформации. У каждого сорта стали существует определенный интервал температур начала и конца ковки, зависящий от химического состава и структуры обрабатываемого металла. В среднем температура начала ковки 1100 – 1300, конца – 800 900°С.
Устройство для нагрева металла называется кузнечным горном. Кузнечный горн на один или два огня под одним дымоходом является важнейшим оборудованием кузницы. Помещение для нее должно быть достаточно просторным и светлым. Полезная площадь – около 40 квадратных метров при высоте 3 м. Стены кузницы могут быть кирпичными или деревянными, оштукатуренными с внутренней стороны. Гладкий пол должен легко убираться.
Горн в художественной ковке применяется для нагрева металлических заготовок массой до 20 кг.
Существует несколько видов кузнечных горнов: переносные, стационарные, открытого и закрытого типа, одноочковые и двухочковые (в зависимости от количества очагов горения), кирпичные, клепаные, сварные.
Состоит горн из кирпичной кладки, вытяжной трубы с вытяжным зонтом (колпаком). На поверхности кладки сделано углубление для горнового гнезда и второе – для ванны с водой. В нижней части предусмотрена ниша для хранения угля. Через сопло воздух от меха, который приводится в действие неравноплечим рычагом, подается в горновое гнездо. Высота кирпичной кладки 700 – 800 мм, ширина и глубина 1000 – 1100 мм. Для большей прочности горн связывается каркасом из угловой стали. Горновое гнездо облицовано огнеупорным шамотным кирпичом. Длина кирпича – 200 мм, ширина – 400 мм, глубина – 100 – 150 мм.
Горны могут быть с боковым дутьем (рис. 20) и с нижним дутьем.
Сжигаемое в горнах топливо (кокс, антрацит и древесный уголь), должны содержать минимальное количество серы, а при горении спекаться и образовывать сверху твердую корку, способствующую развитию высокой температуры в очаге. Наилучшим топливом является древесный уголь, который при сгорании не выделяет серы и имеет малое количество золы.
Для того, чтобы правильно разжечь и обслужить горн необходимо очистить горновое гнездо от остатков топлива, шлака, кусков кирпича, золы, а сопло очистить от шлака и продуть воздухом. Затем необходимо проверить газоплотность воздухопровода и его заслонки. Разжигать горн можно промасленными тряпками, дровами, деревянной стружкой, горячими углями, взятыми из работающего горна. Далее нужно открыть заслонку воздухопровода, постепенно подавать топливо и добавлять воздух, добиваясь при этом яркого, слегка коптящего пламени и следить, чтобы сопло во время работы всегда было покрыто слоем угля, дутье осуществлялось равномерно и вдуваемый воздух не соприкасался с нагретым металлом, а верхние слои угля, предварительно смоченные водой, спекались и образовывали корку.
Заготовку или ее конец зарыть в горячие угли и засыпать свежим углем. Между соплом и заготовкой оставить слой горячих углей. Для обеспечения равномерного нагрева заготовку необходимо время от времени поворачивать, а дутье регулировать, чтобы избежать местных перегревов. При нагреве заготовок недопустимо и вредно высокое дутье, так как избыточный кислород вдуваемого воздуха вступает в соединение с металлом и образует окалину. В результате возникают потери металла, затрудняется его обработка.
Перегрев заготовок также отрицательно сказывается на их качестве: чрезмерный рост зерен, ухудшение механических свойств металла. Опытные мастера определяют температуру нагретого металла на глаз – по цвету каления. Так, темно-красному цвету каления соответствует температура 650°С, вишнево-красному 700°С, светло-красному 800°С, густо-оранжевому 900°С, оранжево-желтому 1000°С, светло-желтому 1100°С, соломенно-желтому 1150°С, белому различной яркости – 1200 1400°С.
В некоторых кузницах на расстоянии 1,5 – 2 м от горна устанавливают наковальню, на некотором расстоянии от нее стуловые тиски. Баки для воды монтируют вместе с конструкцией горна или возле нее.
В старых кузницах использовали деревянную бочку, которую на две трети зарывали в землю. Это давало возможность держать воду холодной, что необходимо при закалке инструмента или его охлаждении. Кузнечный инструмент развешивают на стене, на колпаке дымохода или в специальной стойке, что практиковалось у русских мастеров.
Ящики для песка, передвижные козлы из стали, сверлильные станки, пневматический молот, рычажные ножницы, автогенный сварной аппарат в качестве передвижного горна – все это поможет мастеру полнее и качественнее воплощать свои идеи в материале. Поэтому нужно помнить, что все инструменты и приспособления должны всегда находится на определенном месте, в строгом порядке. То, что требуется чаще, нужно положить ближе. Инструмент, который берут правой рукой, должен находиться справа; то, что берут левой, – слева. Под рукой должен находиться инструмент, необходимый для данной технологической операции.
Оборудование и инструмент для ковки.
Все кузнечные инструменты делятся на опорные, ударные, вспомогательные и измерительные.
К основному оборудованию при свободной ковке относятся горн, наковальня, ковочный молот, бак с водой, вспомогательный вытяжной вентилятор, вертикально-сверлильный станок, рычажные ножницы, установка для газовой сварки, электросварочный аппарат, высокооборотная бормашина, точильный и шлифовальные станки и др.
Опорный инструмент.
Основной опорой, на которой производят ковку, является наковальня.
Наковальни подразделяется на безрогие, однорогие и двурогие. Масса наковальни колеблется от 150 до 350 кг. Наибольшее распространение получили двурогие наковальни массой до 200 кг.
Изготовляется наковальня из углеродистой стали. Ее масса колеблется между 80 – 300 кг.
Наковальня состоит из следующих составных частей. В верхней части наковальни находится гладкая пластина – наличник толщиной 10 – 20 мм, изготовленная из стали У8. Наличник является непосредственной опорой для обрабатываемых заготовок. Конусообразный рог служит для выполнения различных гибочных работ и раздачи колец. Квадратный хвост служит для загибания поковок под углом 90 градусов. Отверстие служит для пробивки отверстий (круглое) и закрепления вспомогательного инструмента (квадратное), лапы – основание наковальни служат для крепления наковальни к стулу.
Так как наковальня является инструментом, на рабочую часть которой действуют большие нагрузки, то при выборе наковальни нужно быть очень внимательным.
При легком ударе молотком хорошая наковальня издает чистый звук. Наличник наковальни должен быть закаленным, что проверяют напильником, который оставляет едва заметный след.
Наковальня устанавливается строго горизонтально и крепится к деревянному, из крепких пород, чурбану (стулу) со стальным обручем на верхней части на высоте согнутого большого пальца опущенной руки кузнеца – это примерно – 750 – 800 мм от пола.
Шпераки. Небольшие двурогие наковальни массой 4 – 20 кг называются шпераками. Применяются в основном для сложных художественных работ, для гибочных работ из полосовой и листовой стали, для выколотки и правки всевозможных орнаментальных элементов. Их можно вставлять в квадратное отверстие наковальни или в кузнечные тиски.
Шпераки можно прикреплять к деревянному чурбану.
Ударный инструмент. Ручной молоток (ручник) – это кузнечный молоток массой 1 – 2,5 кг. Его применение очень обширно, практически нет ни одной технологической операции, где бы не применялся ручник. Он служит для обработки мелких заготовок, им указывают место, по которому нужно бить кувалдой.
Траектория удара ручником должна быть не прямой, а закругленной. При изготовлении этого инструмента нужно быть особенно внимательным к форме, массе и его термической обработке.
Кувалдой называется большой молот массой 3 – 10 кг. Предназначен он для обработки крупных заготовок, нанесения сильных ударов.
По своему характеру удары делятся на локтевой, плечевой и размашистый.
Локтевой удар применяется при вытяжке, и других операциях, где необходимы частые, но не сильные удары.
Плечевой, средний по силе, применяется при рубке, пробивании отверстий и т.д. Сила плечевого удара должна быть соразмерна с величиной заготовки и характером работы.
Во время рубки металла удары должны быть направлены вертикально и точно на отрубающий инструмент.
Последний удар должен быть слабым. Максимально возможный удар – размашистый, когда кувалда описывает в воздухе полный круг. Такой удар применяется при рубке толстых заготовок и других работах.
При работе с кувалдой особенно при размашистых ударах молотобойцу необходимо стоять под углом 90 градусов по отношению к кузнецу.
Кувалда имеет два бойка – оба плоские или один плоский, а другой – клиновидный.
Фасонные молотки применяются в основном в художественных работах при загибе сложных заготовок, отгибке листьев на шпераках при выколотке на металлической форме (нижнике).
При работе с проволокой необходимо иметь деревянные молотки. Фасонные молотки, так же как и шпераки, могут изготовляться мастером по необходимости и быть весьма разнообразными.
Разнообразие и количество вспомогательных инструментов очень велико. Их можно разделить на инструменты, с помощью которых видоизменяется заготовка (рубка, скручивание и т.д.), крепящиеся к деревянной ручке и имеющие свои подобия, называемые нижниками; их вставляют в квадратные отверстия наковальни и на удерживающие инструменты – разные формы горновых клещей.
Зубила и подсечка являются инструментами для рубки металла. Рубку производят между подсечкой и зубилом. Кузнечное зубило имеет отверстие для рукоятки.
Подсечка вставляется в отверстие наковальни четырехгранным хвостом. Иногда заготовку кладут на специальную незакаленную площадку у основания рога наковальни и рубят одним зубилом.
Зубило применяется для рубки металла в холодном и горячем состоянии. По форме зубила могут быть прямыми, полукруглыми, фасонными и односторонними. Зубила для рубки по холодному металлу затачиваются под углом 45 градусов, для рубки по горячему – под углом 60 градусов.
Пробойником (бородком) называется инструмент для пробивания отверстий.
Пробойник бывает круглым, овальным, квадратным и фигурным. Применяется для пробивания нетолстых заготовок при просечных работах. Как и зубило, имеет рукоятку.
Подбойка применяется для ускорения протяжки металла, выделки в поковке желобков, углублений и т.п.
Применяется как с нижником, так и без него. Рабочая часть имеет разный радиус кривизны.
Для перехвата поковки, когда нужно от большого сечения перейти к меньшему, по всему периметру толщины заготовки применяют односторонние подбойки с вырезом разного размера, в этом случае применяется нижник.
Обжимка придает заготовке граненую, цилиндрическую или иную форму. Верхник обжимки крепится на деревянной ручке, нижник вставляется в квадратное отверстие наковальни. Формы обжимки могут быть разнообразными.
Раскатка – инструмент, который служит для ускорения вытяжки (раскатки) заготовки в длину.
Гладилка служит для выглаживания поверхности изделия. По форме гладилки могут быть квадратными, полукруглыми; рабочая часть гладилки должна быть хорошо отшлифована.
Гвоздильня предназначена для высадки различных головок заклепок, болтов, гвоздей. Представляет собой металлическую пластину размером 300хЧ0х25 мм с отверстиями разной величины, которые имеют незначительный конус, т.е. в верхней части отверстие меньше на 2 – 4 мм.
Подсечка вставляется в квадратное отверстие наковальни. Применяется при рубке мелких заготовок без зубила, при рубке толстых заготовок применяется с верхником.
Нижник служит для загибки спирали.
Скоба – согнутый отрезок металла круглого профиля, применяется при гибке.
Вилка применяется при гибке, вставляется в квадртаное отверстие наковальни.
Формовая плита – массивная плита с отверстиями и ручьями различных профилей. Раскаленная заготовка накладывается на соответствующий ручей и под ударами молота приобретает нужную форму.
К удерживающим инструментам относятся горновые клещи, которые бывают нескольких разновидностей.
Каждому профилю и размеру обрабатываемой заготовки должен соответствовать нужный профиль и размер клещей. Клещами заготовку вынимают из горна, удерживают и поворачивают ее в процессе ковки. Клещи имеют различные формы губок:
1. клещи с плоскими губками применяют для захвата полосового металла и квадрата;
2. клещи с вогнутыми губками – для металла круглого сечения;
3. клещи с плоскими губками и поперечиной – для захвата материала различной ширины;
4. клещи для уголка;
5. клещи для заклепок; клещи с подвижной губкой, позволяющей захватывать заготовку различной толщины.
Если нет клещей требуемого размера, нужно отковать конец заготовки так, чтобы он подошел к клещам ближайшего размера. Можно подгонять губки клещей под заготовку путем их нагревания, чтобы они по всей длине прилегали к поверхности заготовки и прочно ее удерживали, но при частом повторении такой подгонки клещи приходят в негодность.
Работая над изделием, иногда возникает необходимость проверки только что выполненной операции (контроль, соотношение с другой, аналогичной деталью). В таких случаях применяют измерительные и контрольные инструменты, к которым относят двойной кронциркуль, служащий для проверки размеров во время ковки и кузнечный треугольник, служащий для выверки правильности углов. Кроме того, используют шаблоны и калибры – гребенки, представляющие собой стальную удлиненную пластинку с вырезами по сторонам, причем каждый вырез делается несколько шире указанного на нем размера, примерно на один процент с учетом теплового расширения стали.
Кроме перечисленных инструментов, при художественной ковке применяются различные оправки, которые можно изготовить, исходя из рисунка или модели.
Процесс изготовления оправок состоит в следующем. Сначала из тонкого листового железа вырезается шаблон, который представляет точную копию в натуральную величину того или иного элемента рисунка или орнамента.
В шаблоне точно указываются радиусы закруглений, параметры лекальных кривых и другие данные. Затем по шаблону из железа загибают небольшой участок дуги требуемого радиуса, часть дуги эллипса. Рабочая поверхность оправки тщательно опиливается или выглаживается.
При загибе завитков и других кривых из прутков или полос применяют стальную плиту с рядами отверстий, в которые плотно вставляют штыри.
Подобрав по шаблону соответствующие отверстия в плите и забив в них штыри, полосу огибают вокруг или между ними, получая каждый раз аналогичную по изгибам кривую. Этим приемом удобно выгибать рапортные элементы. Применяют и другие приспособления, например, штампы, пуансоны.
Изготовление инструмента.
Для закрепления навыков слесарной и кузнечной обработки можно изготовить ряд слесарных и кузнечных инструментов, которые будут необходимы учащимся для их дальнейшей работы.
Слесарное зубило куется вручную из прутковой стали У7 или У8. Заготовку диаметром 23 мм протягивают на полосу 16х25 мм. Длина заготовки должна быть 500х800 мм для ковки без клещей. Оттягивают на переднем краю наковальни рубящую часть и выглаживают гладилкой. Затем отрубают от заготовки изготовленную часть длиной 160 мм. Скругляют ударяемую часть. После отделки зубило закаливают.
Кузнечный молоток (ручник) изготовляется свободной ковкой с незначительным припуском на механическую обработку рабочей поверхности.
Ручник куют из стали У7, У8 сечения 40хЧ0 мм. Нагретую заготовку пробивают пробойником. В отверстие вставляют оправку и на оправке отверстие отделывают так, чтобы оно имело небольшой конус. Это позволяет надежно закрепить ручку в молотке с помощью деревянных и металлических клиньев. Обработанную часть отрубают от заготовки на длину хвоста молотка. На переднем краю наковальни вытягивают хвост. Молоток выглаживают и закаливают.
Основные приемы ручной свободной ковки.
В процессе ковки художественных изделий применяют разнообразные приемы, используя различные инструменты, исходя из характера материала и задач, стоящих перед мастером.
В основном все приемы можно свести к следующим основным операциям: осадка, вытяжка, рубка, разрубка, пробивка отверстий, гибка, закручивание, выглаживание (отделка), насекание рисунка, набивка рельефа и фактуры.
Осадка предназначена для уменьшения длины заготовки за счет увеличения ее поперечного сечения.
Осадка может быть полной и местной.
При полной осадке деформируется весь металл.
При местной осадке деформируется только часть металла. Соответственно этому и делается нагрев – полный или местный.
Осадка применяется для получения отдельных утолщений на поковке (осадкой концов или середины) при ковке декоративных элементов, имеющих переменное сечение. Например, растительные орнаментальные мотивы (утолщенные узлы на стебле, плоды, ягоды и т.п.).
После осадки заготовка дополнительно обрабатывается обжимками, подбойками. Кроме того осадка применяется как предварительная операция перед загибанием под углом для восполнения недостающего металла для образования угла.
При осадке заготовку нагревают, ставят вертикально на наковальню и бьют молотком или кувалдой по верхнему концу. Длина поковки не должна превышать диаметр больше, чем в 2 – 2,5 раза, иначе произойдет изгибание. Если длина заготовки не позволяет наносить удары молотком, то осадка производится ударами самого предмета о наковальню. При осадке важно соблюдать следующие условия: концы заготовки должны быть срублены под углом 90 градусов, заготовка должна быть прямой.
При необходимости осадить заготовку на малом участке с большой разницей в сечении, нагретую заготовку опускают в холодную воду, исключая участок, подлежащий осадке. Эта операция должна производиться быстро, заготовку нельзя передерживать в воде, необходимо следить за нагретым концом. Такой прием применяется при изготовлении головок болтов или больших строительных гвоздей.
В некоторых случаях осадку концов заготовки производят, нагревая конец и загибая его под углом 90 градусов, затем, перевернув, ударяют на загнутому концу металла. Сложность этого приема в том, чтобы при осадке не сделать складку загнутого конца. Хорошо этот прием использовать при горновой сварке. Осадку концов заготовок можно производить в тисках. Для этого нагретую заготовку закрепляют в тиски так, чтобы над губками возвышалась та часть металла, которую требуется осадить.
Высота осаживаемой части должна быть в 2,5 раза больше сечения заготовки. Эту операцию необходимо производить быстро, так как при зажатии в тиски нагретый металл быстро остывает от соприкосновения с губками. Заготовку быстро закрепляют и осаживают ручным молотком.
Порой может случиться, что при осаживании концов заготовок большого сечения, сила губой тисков недостаточна, чтобы удержать заготовку и она при ударе скользит в тисках. В этом случае, если позволяет заготовка, в ней делают плечики.
Работая с заготовками большой длины, может случиться, что нужно производить осадку в середине заготовки. В этом случае в зоне осадки заготовку выгибают в форме Z и сверху по изгибу ударяют молотком. После осадки заготовку выправляют.
Существуют и множество приемов осадок с использованием приспособлений.
Вытяжка, или протяжка – это кузнечная операция, в результате которой происходит увеличение длины заготовки за счет уменьшения площади ее поперечного сечения. Она не только изменяет форму заготовки, но и улучшает качество металла. В практике ручной свободной ковки различают несколько основных приемов вытяжки: на плоских бойках, поочередная и на вырезных бойках.
Вытяжка на плоских бойках выполняется по всей длине участка заготовки вначале с одной стороны, затем кантовка на 90 градусов и вытяжка с другой стороны.
Большие по длине поковки могут изгибаться на наковальне или в бойках концами книзу. Чтобы исправить изгиб, заготовку кантуют сначала на 180 градусов, а затем на 90 градусов. Работу ведут быстро, стараясь за один нагрев отковать большую площадь.
Поочередная вытяжка на плоских бойках выполняется по винтовой линии. Прием более сложный и менее производительный. Применяется при ковке твердых инструментальных сталей.
Вытяжка в вырезных бойках или в комбинации плоских бойков с вырезными используется при ковке легированной стали с пониженной пластичностью. Благодаря боковому давлению, которое создается жесткими стенками инструмента, повышаются сжимающие напряжения, увеличивается пластичность металла. Поковки получаются более точные по форме и размерам, а скорость вытяжки возрастает.
Имеются и другие разновидности операции вытяжка: протяжка на кромке наковальни, расплющивание, вытяжка с оправкой, раскатка на конус, раскатка на оправке и другие.
Протяжка на кромке наковальни производится тогда, когда мастер работает без подручного.
В этом случае нагретую заготовку укладывают на острую кромку наковальни под углом 45 градусов и ударами ручного молотка по противоположной грани протягивают ее.
От кромки наковальни под действием ударов на заготовке появляются уступы, которые при дальнейшей ковке разравниваются с учетом нужных размеров и форм.
Расплющивание (уширение, разгонка) заготовки в поперечном направлении осуществляется при помощи раскатки или непосредственно кувалдой. Расплющивание необходимо при выполнении таких орнаментов, как лепестки цветков, листья и др.
Вытяжкой называется кузнечная операция, в результате которой происходит увеличение длины заготовки за счет уменьшения площади ее поперечного сечения. Она не только изменяет форму заготовки, но и улучшает качество металла. Существует несколько основных приемов вытяжки с оправкой, вытяжки на плоских бойках, поочередная вытяжка, на вырезных бойках.
Вытяжка с оправкой – это прием, который позволяет увеличить длину пустотелых поковок за счет толщины стенок и уменьшения наружного диаметра. Применяется при ковке длинных полых деталей – труб, цилиндров и т.д. Производится в круглых или квадратных обжимках, в зависимости от формы заготовки. Перед работой оправку следует нагреть до 150 – 250 градусов, а ее рабочая поверхность должна быть хорошо смазана.
Вытяжка на плоских бойках выполняется по всей длине участка заготовки вначале с одной стороны заготовки, затем кантовк на 90 градусов и вытяжка с другой стороны.
Большие по длине поковки могут изгибаться на наковальне или в бойках концами книзу.
Поочередная вытяжка на плоских бойках выполняется по винтовой линии. Применяется при ковке твердых инструментальных сталей.
Вытяжка в вырезных бойках или в комбинации плоских бойков с вырезными применяется при ковке легированной стали с пониженной пластичностью.
Боковое давление создается жесткими стенками инструмента, что повышает сжимающее напряжение и увеличивает пластичность металла. Возрастает скорость вытяжки и точность поковок.
Вытяжка на конце применяется при изготовлении гвоздей, светцов, пробоев, жиковин и других изделий. Нагретую заготовку начинают вытягивать, немного отступая от конца, и в процессе вытяжки подают на себя.
Во время работы нужно следить, чтобы квадрат, который, получился в процессе ковки, сходил на конец поковки. Это достигается силой и характером ударов. Заканчивать вытяжку нужно легкими ударами.
Применяют и другие разновидности операции вытяжка, например, протяжка по кромке наковальни, расплющивание, вытяжка с оправкой, раскатка на оправке, раскатка на конус и др.
Протяжка на кромке наковальни производится в случае, когда кузнец работает один. В этом случае нагретую заготовку укладывают на острую кромку наковальни под углом 45 градусов и ударами ручника по противоположной грани протягивают ее. От кромки наковальни под действием ударов на заготовке появляются уступы, которые затем при дальнейшей ковке разравниваются с учетом нужных форм и размеров.
Раскатка на оправке. Этот прием применяется для увеличения наружного и внутреннего диаметра за счет утончения стенок (при ковке колец, обручей и т.п.). Полая заготовка надевается на круглую оправку, края которой опираются на козлы. Ковка ведется узкими бойками, заготовка постоянно вращается.
Раскатка на конус производится на роге наковальни с помощью клиновых раскаток.
Процесс обработки давлением, в результате которого уменьшается высота заготовки и одновременно увеличиваются ее поперечные размеры называется осадкой .
Высадкой называется прием, который заключается в деформации заготовки частичной осадкой с целью создания местных утолщений за счет уменьшения длины заготовки.
Перед осадкой заготовку нагревают до ковочной температуры полностью, а при высадке нагревают только ту часть, которая будет высаживаться.
Применяют высадку при ковке декоративных элементов с переменным сечением, например, работая над растительными и орнаментальными мотивами и др.
Прошивкой (пробивкой) называется кузнечная операция, с помощью которой в заготовках получают сквозные или глухие отверстия. Производится при ручной ковке с помощью пробойников различных форм – круглых, квадратных, фигурных.
Нагретую заготовку кладут на наковальню против круглого отверстия и, наставив пробойник, бьют по нему кувалдой. Прошиваются отверстия с одной или двух сторон в зависимости от толщины заготовки.
Рубкой называется операция, посредством которой поковку разделяют на части.
Для этого заготовку нагревают до темно-красного каления, кладут на наковальню и, наставив кузнечное зубило, прорубают на три четверти ее толщины; затем заготовку переворачивают, вновь наставляют зубило и отрубают сильными ударами.
При работе кузнечными зубилами по горячему металлу нужно при рубке толстых заготовок время от времени охлаждать зубило, так как при долгом соприкосновении с нагретым металлом лезвие зубила отпускается.
Перед тем как вновь наставить зубило на заготовку, нужно легким постукиванием о стул наковальни сбить капли воды с зубила.
Для холодной поковки зубило затачивается под углом 60 градусов, для горячей – под 80 85 градусов.
Тонкие поковки лучше рубить вручную – с помощью подсечки, которая устанавливается в отверстие наковальни.
На подсечку кладут заготовку, а сверху наставляют зубило, по которому наносят удар кувалдой. При этом нельзя прорубать металл насквозь, чтобы не повредить острые закаленные части инструмента.
Работая на лице наковальни зубилами и другими режущими инструментами без подкладки нужно быть осторожным и следить, чтобы и в этом случае заготовка не прорубалась. Это может повредить лицо наковальни.
Рубка производится как в холодном, так и горячем состоянии заготовки. В холодном виде рубят тонкие и узкие полосы и прутки сечением 15 – 20 мм. Особо толстые заготовки рубят на механическом молоте с помощью топориков.
Кузнечная рубка имеет три разновидности: разрубка, обрубка, вырубка.
Разрубка (прорубка) применяется в случаях, когда заготовка только надрубается, надрубленные участки отгибают, вытягивают, закручивают или проковывают до нужной формы. Это широко распространенный прием в художественной ковке. Надрубленные участки после его применения превращаются в цветы, завитки, листья.
При разрубке заготовку разрубают с одной стороны – лицевой. Первые удары делают легкими, ими только надрубают канавку. Нагрев должен быть слабым, что дает возможность не торопиться и спокойно раскроить металл.
После раскроя материал нагревают и сильными ударами разрубают. Зубило в процессе рубки только в момент удара ставят в направляющий желоб. Удары молотом должны быть редкие, но сильные. Производить удар нужно в тот момент, когда зубило будет установлено правильно.
Обрубкой (обсечкой) называется кузнечная операция для отделения части металла по наружному контуру.
Применяется при ковке декоративных изделий сложной формы: накладок, жиковин, и т.д., т.е. там, где нужно обрубить деталь по контуру.
Вырубка – операция, аналогичная обрубке. Применяется для вырубки металла по внутреннему контуру. Операции обрубки и вырубки схожи с просечкой. Однако просечка выполняется по более тонкому листу ручным зубилом и в холодном состоянии.
При вырубке применяются полукруглые, прямые, угольные и иной формы зубила. Если обрубка и вырубка производятся на наковальне с железной подкладкой, то просечка делается на торце чурбана.
Техника просечки в прошлом получила интересное применение в связи с использованием жести.
При устройстве водостоков мастера декоративно оформляли прорезью верхнюю часть трубы, принимающей во время дождя воду с крыши, фигурно расстириженными розетками украшали верхнюю часть трубы-воронки и ее соединение остальной частью водостока. Каждый мастер придумывал свои элементы декора и потому даже в одном городе оформление водостоков отличалось многообразием ажурного узора, накладок и обрамлений.
Еще один вид просечного металла – "дымники". Это завершья дымовых труб, в которых соединяется утилитарная и декоративная функция.
Практическая цель дымников – гасить искры, вылетающие с дымом из трубы, чтобы предотвратить возможное возникновение пожара, защитить трубу от попадания излишней влаги. Выполняя эту роль, дымник покрывается защитным слоем, приобретает ровную черную окраску. На фоне светлого неба его силуэт всегда хорошо заметен, он воспринимается как фигурная деталь архитектуры здания.
Искусство изготовления дымников сохраняется и в наше время. Мастера, проявляя фантазию создают нарядные, сложные композиции из металла, в котором арнаментальные мотивы сочетаются с фигурами птиц, животных и т.д. Просечный металл находит применение даже в ювелирном деле – кулонах, ожерельях, браслетах, где железо использовано в виде ленты, прутка, проволочки, образующие орнаментальный узор вместе с включенными в украшения прозрачными бусинами.
Гибкой называется кузнечная операция, при которой поковке придается изогнутая форма по заданному контуру.
При гибке толстых заготовок происходит искажение первоначальной формы и размеров поперечного сечения в зоне изгиба. Чтобы устранить искажение формы и утяжку, необходимо до гибки произвести осадку того участка, где предполагается согнуть заготовку.
Явление утяжки проявляется тем сильнее, чем больше угол загиба и чем меньше радиус скругления. Утяжку нельзя устранить правкой. Однако искажение формы поперечного сечения – овальность – легко исправить правкой и проглаживанием.
Гибка имеет следующие разновидности: гибка под углом – производится на ребре наковальни с предварительным нагревом только участка гибки. Нагретую заготовку устанавливают так, чтобы будущее ребро сгиба на заготовке совпадало с передним ребром наковальни, и прижимают сверху кувалдой. Ручным молотком ударяют не по концу заготовки, а ближе к ребру наковальни. Если необходимо заготовку согнуть без радиуса сгиба (под углом 90 градусов), используют вилку. С помощью вилки заготовку подготавливают под гибку, после этого на ребре наковальни с помощью молотка и гладилки выправляют угол.
Гибка под 90 градусов без радиуса скругления (в тисках).
Нагретую заготовку сгибают на ребре наковальни, зажимают в тиски и ударяют в торец металла. В зоне загиба происходит осадка металла (утолщение), запас которого необходим для выправления угла. Если необходимо согнуть длинную полосу или пруток несколько раз и места сгибов расположены близко друг к другу, гибку производят на шпераках с рогом подходящей формы. Для того чтобы гнуть заготовки под любым углом, применяют нижник, который изготавливают в процессе работы. Нагретую заготовку кладут на нижник, сверху перпендикулярно ей – пластину, равную по ширине детали, которую нужно обогнуть, и сильным ударом кувалды продавливают (изгибают) в нижник. Если нижника нет, можно воспользоваться вилкой, которую также можно согнуть во время работы над изделием. После изгибания в вилке поковку выправляют гладилкой или на квадратном роге наковальни.
Гибка по дуге производится на роге наковальни или соответствующих по дуге шпераках.
Сложные профили гнут на оправках, шаблонах и гибочной плите. Гибку по шаблону делают тогда, когда в изделии один и тот же элемент повторяется много раз. Из достаточно толстого полосового металла выгибают шаблон будущего элемента. Его закрепляют одним концом в тиски или он может быть смонтирован на подкладку и нагретой заготовкой огибают. Изготавливать шаблон нужно внимательно и тщательно, так как будущие элементы изделия будут повторять шаблон.
Гибка на конусе. При изготовлении декоративного элемента – конусной спирали – применяют инструмент – конус, который представляет собой коническую оправку, сечение которой и обусловливает внутреннее сечение будущей спирали. Нагретый прут металла закрепляют вместе с оправкой в тиски и огибают до вершины оправки. Витки нужно класть один к одному. Окончание прутка, которое служит вершиной спирали, претерпевает различные изменения. Если сечение прутка достаточно тонкое, то работу проводят в холодном состоянии. В этом случае железо отпускают.
Гибку без конуса применяют при изготовлении спирали, которую можно гнуть без оправки – как бы саму на себя. Конец прутка загибают на угол 90 градусов, в нагретом состоянии закрепляют в тисках и огибают на себя. При достаточном количестве витков спираль нагревают и за конец, который является вершиной будущей конусной спирали, вытягивают.
Скручиванием называется кузнечная операция, сущность которой заключается в повороте одной части четырехгранной поковки вокруг общей оси по отношению к другой под определенным углом. Выполняется в холодном и горячем состоянии. Скручивание толстых поковок производят посредством воротка, при этом другой конец заготовки зажимают в тиски. Широкие полосы удобно захватывать с помощью вилки.
При скручивании можно часть заготовки поворачивать на угол до 180 градусов.
Так, например изгибают цветы для большей пластической выразительности. Закручивание на 180 градусов производится на шпераке на роге наковальни с помощью ручного молотка, а более мелкие элементы скручивают круглогубцами.
Скручивание может осуществляться многократно на угол 360 градусов. Этот прием часто используют при изготовлении оконных решеток. Скручивание тонких заготовок производят два кузнеца. Захватив заготовку клещами, они вращают ее в двух противоположных направлениях одновременно. Наиболее красивые декоративные элементы, получают из двух круглых прутков, туго свитых между собой. При скручивании заготовка должна быть нагрета до ярко-красного каления. При более низкой температуре скручивание требует больших усилий, а в металле могут возникнуть трещины.
Сваркой называется кузнечная операция, посредством которой производится соединение в одно целое отдельных частей заготовок.
Горновой сварке хорошо поддается только мягкая углеродистая сталь, которая содержит 0,15 – 0,25 процентов углерода.
Свариваемые концы заготовок нагревают в горне до температуры 1300 1380°С, что соответствует белому цвету каления с желтоватым оттенком. Затем быстро вынимают из горна, ударами об наковальню или щеткой удаляют с поверхности шлак и окалину, свариваемые концы соединяют, посыпают флюсом (чистый кварцевый песок или бура) и проковывают место сварки сначала слабыми частыми ударами, а затем сильными.
Проковку начинают с середины свариваемого шва, чтобы удалить оставшуюся окалину и шлак между свариваемыми поверхностями. Заканчивают горновую сварку интенсивной проковкой поверхности шва с последующей отделкой.
В настоящее время, как правило, применяют электродуговую или автогенную сварку.
Отделка (выглаживание).
К этой кузнечной операции приступают после того, как основная форма изделия откована и необходимо придать поковке законченный вид, отделать кованные поверхности с помощью гладилок различной формы и обжимок для цилиндрических поверхностей.
После работы молотком всегда остаются следы в виде волнистости и изделие имеет неряшливый вид.
Выглаживание ведут при темно-красном нагреве заготовки, перемещая гладилку по поверхности и ударяя по ней молотком. Иногда выглаживают только отдельные, наиболее выступающие части изделия, оставляя нетронутым углубления, что придает изделию своеобразный вид и выразительность.
Насекание рисунка, набивка рельефа и фактуры.
Эти операции являются отделочными и относятся к завершающим ковку. Выполняют их зубилами и чеканами в холодном и горячем состоянии, набивая на поверхности изделия штрихи, насечки, узоры, шрифтовые надписи.
Насекание производят на более или менее плоских поверхностях, чтобы они были хорошо заметны. Специальными подбойками, пуансонами создают дополнительные рельефные выступы, углубления, канавки и т.п.
При выполнении набивки рельефа и фактуры для выравнивания и шлифовки выступов и канавок применяют напильники, надфили, порошок пемзы, наждачную бумагу и др.
Сборка кованых изделий.
Работу над изделием необходимо начать с представления его не только в целом, но и в деталях, зная характер их соединения и обратив внимание на приемы соединения, так как прием соединения выполняет не только соединительную функцию, но и влияет на силуэт и характер изделия, подчеркивая его образное построение. Одним из свойств кованого металла является единство функционального и архитектурного.
Выполняя изделия из металла методом художественной ковки заранее определяют, какая часть изделия будет коваться целиком, а какие элементы будут выполнять отдельно и затем соединять. Кроме рисунка, для разработки технологии необходимо иметь точный чертеж с учетом припусков на механическую – токарную и фрезерную обработку, если таковая будет производиться.
По чертежу рассчитывают массу необходимо материала для изготовления поковки. К массе поковки добавляют отход металла на обсечку до 30 процентов, на угар из расчета 2 процента на каждый нагрев и 2 процента на каждый подогрев.
Разрабатывая чертеж деталей под ковку, нужно учитывать специфику техники ковки и избегать нехарактерных для нее форм и конфигураций, например, ребристых сечений или пересечения цилиндрических поверхностей между собой, ибо в некоторых случаях детали в технике свободной ковки выполнять либо очень сложно, либо невозможно. Детали с большой разницей в размерах лучше делать сварными или собрать на резьбе.
Например, если в основе изделия использован единый растительный мотив, лучше всего соединять детали сваркой или клепкой или комбинацией приемов. В таких изделиях места соединения закрывают соседними декоративными элементами, цветами, листьями и др.
Если изделия собраны из повторяющихся элементов, то соединением служит скоба (хомут) – клепка с ясно выраженной головкой, которую иногда изготовляют в виде цветка.
Все конструктивные соединения ясно выражены, в этом случае они несут и архитектурную функцию.
Многие мастера используют растительные элементы украшений, такие как стебли, плоды, листья, цветы и т.д. Техника ковки достигла высоких результатов.
Если ранее, в работах романского стиля мастер использовал три универсальных инструмента – зубило, бородок, ручной молот и работа была в основном связана с горном и наковальней, то в работах стиля барокко кузнецы начинают применять многочисленные штампы, оправки, пуансоны, работая с листовым металлом и т.д.
Для изготовления методом свободной ковки некоторых соединительных элементов и украшений, например, листьев из металлической полосы, необходимо в полосе шириной 30 мм и толщиной 10 мм сделать перебивку и конец вытянуть на стебель. Заготовку укладывают в нижник и проковывают: полукруглым зубилом вырубатся контуры листа и насекаются зубилом жилки, листу придается форма на шпераке.
Для изготовления листа без нижника, заготовку осаживают и придают ей форму. Сильными ударами проковывают часть, которую осадили, одновременно придавая ей правильный силуэт листа. Обратной стороной ручного молотка или подбойкой необходимо сделать углубления и секачом наметить стебель. При хорошо организованной работе такой листок мастера делают с одного нагрева.
Для изготовления листка из прутка на конце заготовки производят осадку и осажденному концу придают форму. Заготовку нагревают, укладывают в нижник и проковывают. Последние удары можно делать через гладилку.
Клепка в практике художественной ковки является одним из средств соединения кованых элементов. Например, при изготовлении металлических дверей в некоторых случаях расходуется до 200 клепок на одну дверь. Изготавливают клепки из малоуглеродистых сталей из прутка большего, чем стержень, сечения будущей клепки. Гвоздильня служит инструментом. Нагретый конец стали несколькими ударами вытягивают. Надрубают на насечке и вставляют в отверстие, равное вытянутому концу. При установке заготовки в отверстие нужно помнить, что лицевая сторона гвоздильни та, у которой диаметр отверстий меньше. Остальную часть заготовки отламывают, оставшийся конец расклепывают. Получается головка клепки, форма которой может быть разнообразной. После извлечения клепки из гвоздильни ее отрезают до нужного размера. Этот же процесс используют и при ковке кованого гвоздя с той лишь разницей, что конец вытягивают на острие. Ковку гвоздя и клепки делают с одного нагрева.
Защита поверхности кованого металла.
Художественные изделий из кованого металла создаются для украшения экстерьера. Чтобы сохранить их эстетический внешний вид длительное время, применяют различные виды защиты. Приступая к антикоррозийным работам, нужно знать область применения изделия. Если оно будет находится снаружи, необходима более надежная защита. На поверхности готового изделия из железа образуется слой окалины большой толщины. От коррозии окалина не защищает и ее снимают на больших изделиях пескоструйной обработкой или механическим способом на изделиях, имеющих практическую ценность. Подготовленное изделие промывают водой или другими средствами и насухо вытирают.
При размещении в кованых изделий в интерьере для защиты применяют способ оксидирования металла на воздухе. Заключается он в нагреве поверхности изделия паяльной лампой. Работа требует опыта и аккуратности. Нагрев нужно производить осторожно, чтобы цвета побежалости изменялись как можно медленней.
От этого зависит толщина окислительного слоя. Чем окислительный слой тоньше, тем прочнее отделка.
Полученный цвет определяется вкусом мастера и может быть от желтого и бурого серо-голубого и темно-фиолетового. После оксидирования изделие натирают слоем воска (раствор в бензине) и полируют щеткой. При такой обработке усиливаются художественная выразительность металла и его естественные свойства.
Способ чернения для кованых изделий известен с давних лет. Для его осуществления делают подготовку такую же, как и при оксидировании на воздухе. После очистки изделие натирают растительным маслом и медленно нагревают, не допуская горения масла, так как при повышении температуры оно начинает разлагаться и соединяться с окислами железа, создавая прочную черную окраску. Затем изделие покрывают воском и полируют.
Изделие, предназначенное для экстерьера, нельзя покрывать нитролаками, так как они не закрепляются на жировом слое. Для изделий, предназначенных для улицы, лучше использовать смесь судового лака с пчелиным воском (на 1 кг лака берут 0,2 л воска).
Существуют и более сложные способы защиты поверхности изделий из кованого металла. Например, поверхность изделия грунтуют суриком, покрывают черной олифовой краской, дают высохнуть и опять покрывают черной краской (масляный лак). После высыхания натирают пчелиным воском и полируют. Изделие хорошо сохраняет выраженную фактору кованного металла и имеет красивый вид.
При реставрации старинных кованых замков, различных частей дверей и ворот возникает необходимость в лужении.
Для лужения изделие предварительно погружают для очистки на сутки в ванну с крепким раствором соляной кислоты, промывают в соляной кислоте, травленой цинком и погружают в расплавленное олово. Выдерживают, пока изделие не нагреется и его не смочит олово. Затем изделие извлекают из ванны, осматривают, стряхивают излишки олова и вытирают чистой тряпочкой.


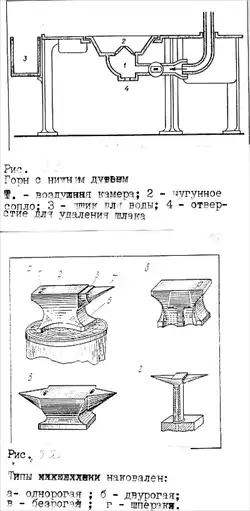


Опиливание.
Сущность процесса. Виды напильников.
Опиливанием называется операция по обработке металлов и других материалов снятием небольшого слоя металла напильниками вручную или на станках.
С помощью напильника деталям придают нужную форму и размеры, производят пригонку деталей друг к другу, подготавливают кромки деталей под сварку и выполняют другие работы.
Напильниками обрабатывают плоскости, криволинейные поверхности, пазы, канавки, отверстия любой формы, поверхности, расположенные под разными углами, и т.п.
Припуски на опиливание оставляют небольшими – от 0,5 до 0,025 мм. Точность обработки от 0,2 до 0,05 мм. При художественной обработке металла ручному опиливанию, как одному из приемов, придается важное значение.
Напильник представляет собой стальной брусок определенного профиля и длины, на поверхности которого имеются насечки, образующие остро заточенные зубцы (зубья), имеющие в сечении форму клина.
Изготовляют напильники из стали У10А или У13А и после насекания подвергаются термической обработке. Допускается легированная хромистая сталь ШХ15 или 13Х. Подразделяют напильники по крупности насечки, по форме насечки, по длине и форме бруска, по назначению.
Насечки на поверхности напильника образуют зубья, которые снимают стружку с обрабатываемого материала. Зубья напильников получают на пилонасекательных станках с помощью специального зубила, на фрезерных станках – фрезами, на шлифовальных – специальными шлифовальными кругами, а также путем накатывания, протягивания на протяжных станках – протяжками и на зубонарезных станках.
При каждом способе воздействия нарезается свой профиль зуба. Однако независимо от способа получения насечки каждый зуб имеет задний угол, угол заострения и угол резания.
Чем меньше насечек на 1 см длины напильника, тем крупнее зуб. Различают напильники с одинарной, т.е. простой насечкой, с двойной, или перекрестной, точечной, т.е. с рашпильной и дуговой.
Напильники с одинарной насечкой могут снимать широкую стружку, равную длине всей насечки. Их применяют при опиливании мягких металлов – латуни, цинка, баббита, свинца, алюминия, бронзы, меди и др.
Напильники с одинарной насечкой применяют при опиливании материалов с незначительным сопротивлением резанию, а также неметаллических материалов. Используют их для заточки пил, ножей, для обработки пробки, дерева.
Напильники с двойной, т.е. перекрестной насечкой применяют для опиливания стали, чугуна и других твердых материалов с большим сопротивлением резанию.
В напильниках с двойной насечкой сначала насекается нижняя глубокая насечка, основная, а поверх нее – верхняя, неглубокая насечка, вспомогательная. Она разрубает основную насечку на множество отдельных зубьев. Перекрестная насечка облегчает работу, так как больше размельчает стружку.
Расстояние между соседними зубьями насечки называются шагом. Шаг основной насечки больше шага вспомогательной. В результате зубья располагаются друг за другом по прямой, составляющей с осью напильника угол 5 градусов, и при его движении следы зубьев частично перекрывают друг друга, поэтому на обработанной поверхности уменьшается шероховатость, поверхность получается более чистой и гладкой.
Рашпильная (точечная) насечка получается вдавливанием металла специальными трехгранными зубилами, оставляющими, расположенными в шахматном порядке вместительные выемки, способствующие лучшему размещению стружки. Рашпилями обрабатывают очень мягкие металлы и неметаллические материалы – резину, кожу и др.
Дуговую насечку получают фрезерованием. Насечка имеет большие впадины между зубьями и дугообразную форму, обеспечивающую высокую производительность и повышенное качество обрабатываемых поверхностей.
Применяют напильники с дуговой насечкой при обработке мягких металлов – дюралюминия, меди и др.
Напильники могут быть общего назначения, специального назначения, надфили, рашпили, машинные.
Напильники общего назначения предназначены для общеслесарных работ. По числу насечек (нарезок) на 1 см длины делятся на шесть номеров – 0, 1, 2, 3, 4, 5.
Напильники с насечкой 0 и 1 (драчевые) имеют наиболее крупные зубья и служат для грубого опиливания, когда требуется удалить большой слой металла – 0,5 – 10 мм. Точность обработки не превышает 0,1 – 0,2 мм.
Напильники с насечкой 2 и 3 (личные) применяют для чистового опиливания изделий с точностью до 0,02 – 0,05 мм. Снимаемые слой металла не превышает 0,02 – 0,06 мм.
Напильники с насечкой 4 и 5 (бархатные) служат для окончательной отделки изделий. Они снимают слой не более 0,01 – 0,03 мм при точности обработки от 0,01 до 0,005 мм.
Типы напильников.
Напильники делятся на следующие типы:
А – плоские,
Б – плоские остроносые применяются для опиливания наружных или внутренних плоских поверхностей, а также для пропиливания шлицев и канавок;
В – квадратные напильники используют для распиливания квадратных, прямоугольных и многоугольных отверстий, а также для опиливания узких плоских поверхностей;
Г – трехгранные напильники служат для опиливания острых уголов как с внешней стороны детали, так и в пазах, отверстиях, канавках, для заточки пил по дереву;
Д – круглые напильники используют для распиливания круглых или овальных отверстий и вогнутых поверхностей небольшого радиуса;
Е – полукруглые напильники применяют для обработки вогнутых криволинейных поверхностей значительного радиуса и больших отверстий (выпуклой стороной); плоскостей, выпуклых криволинейных поверхностей и углов более 30 градусов (плоской стороной);
Ж – ромбические напильники применяют для опиливания зубьев зубчатых колес, дисков, звездочек, для снятия заусенцев с этих деталей после обработки их на станках, а также для опиливания углов свыше 15 градусов и пазов;
З – ножовочные напильники служат для опиливания внутренних углов клиновидных канавок, узких пазов, плоскостей в трехгранных, квадратных и прямоугольных отверстиях, а также при изготовлении режущих инструментов и штампов.
Плоские, квадратные, трехгранные, полукруглые, ромбические и ножовочные напильники изготовляют с насеченным и нарезанным зубом. Ножовочные напильники изготовляют по специальному заказу.
Напильники специального назначения служат для обработки цветных металлов, сплавов, изделий из легких сплавов и др.
Напильники для обработки цветных сплавов в отличие от слесарных напильников общего назначения имеют другие, более рациональные для данного конкретного сплава углы наклона насечек и более глубокую и острую насечку, что обеспечивает высокую производительность и стойкость напильников.
Напильники выпускаются только плоскими и остроносыми с насечкой N 1 и предназначаются для обработки бронзы, латуни и дюралюминия. Такие напильники маркируют буквами ЦМ на хвостовике.
Напильники общего назначения, применяемые для обработки изделий из легких сплавов и неметаллических материалов имеют мелкую насечку, при работе быстро забиваются стружкой и выходят из строя.
Применяют напильники со специальной державкой, позволяющие устранить эти недостатки. Эти напильники имеют размеры 4хЧ0хЗ60 мм и насечку в виде дуговых канавок для выхода стружки при значительно увеличенном шаге по сравнению с драчевыми напильниками общего назначения. Производительность работы такими напильниками повышается в три раза.
Алмазные напильники применяют для обработки и доводки твердосплавных деталей.
Алмазный напильник представляет собой стержень с рабочей поверхностью и сечением нужного профиля, на которую нанесен тонкий алмазный слой. Алмазное покрытие на рабочей части изготовляют различной зернистости для предварительной и окончательной доводки.
Надфили – это небольшие напильники, которые применяют для лекальных, граверных, ювелирных работ и иных художественных работ по металлу, для зачистки в труднодоступных местах – отверстий, углов и др. Надфили имеют такую же форму как и слесарные напильники.
Изготовляют их из стали У12 или У12А.
Длина надфилей может быть 80, 120 и 160 мм.
В зависимости от количества насечек, приходящиеся на каждые 10 мм длины, надфили разделяют на шесть типов: 1 – драчевые, 2 – личные; 3 – 6 – бархатные.
По форме сечения надфили могут быть круглые, полукруглые, плоские, остроносые, овальные, ножовочные, квадратные, трехгранные, трехгранные односторонние, пазовые и ромбовидные.
Алмазные надфили применяют для обработки твердосплавных материалов, различных видов керамики, стекла и др.
При обработке надфилями получают поверхности 9 – 10 классов шероховатости.
Рашпили предназначены для обработки мягких металлов (свинец, олово, медь и др.) и неметаллических материалов (кожа, резина, древесина, пластические массы), когда обычные напильники непригодны из-за того, что насечка их быстро забивается стружкой и они перестают резать.
В зависимости от профиля рашпили общего назначения подразделяются на плоские (тупоносые и остроносые), круглые и полукруглые с насечкой N 1 и N 2 и длиной от 250 до 350 мм. Зубья рашпиля имеют большие размеры и вместительные канавки, расположенные впереди каждого зуба.
Опиливание можно производить на станках при помощи машинных (стержневые для опиловочных станков с возвратно-поступательным движением) и вращающихся (борнапильники – фасонные головки, дисковые и пластинчатые) напильников.
Насадка рукояток напильников.
Для удобства работы напильником на его хвостовик насаживают деревянную ручку (рукоятку), изготовленную из липы, ясеня, березы, клена или прессованной бумаги.
Поверхность рукоятки должна быть гладкой. Длина рукоятки должна соответствовать величине напильника и удобно помещаться в ладони.
Диаметр отверстия рукоятки не должен быть больше ширины средней части хвостовика напильника, а глубина отверстия должна соответствовать длине хвостовика.
Отверстие для напильника просверливают или выжигают, а чтобы ручка не раскалывалась, на ее конец насаживают стальное кольцо. Чтобы насадить напильник, его хвостовик вставляют в отверстие рукоятки и, взяв напильник за насеченную часть правой рукой, не очень сильно ударяют головкой ручки о верстак или молотком по рукоятке.
Чтобы снять рукоятку с напильника, левой рукой обхватывают рукоятку, а правой рукой молотком наносят два-три несильных удара по верхнему краю кольца, после чего напильник легко выходит из отверстия.
На рабочем месте все напильники должны быть с насаженными рукоятками. После долгого пользования в разработанное отверстие можно вставить деревянную шпильку.
Правила и приемы опиливания.
Для определенной работы выбирают тип напильника, его длину и номер насечки.
Тип напильника определяется формой обрабатываемой поверхности, длина – ее размерами. Напильник берут длиной на 150 мм больше размера обрабатываемой поверхности.
Для опиливания тонких пластин, пригоночных и доводочных работ берут короткие напильники с мелкой насечкой.
Когда требуется снять большой припуск, работают напильником длиной 300 – 400 мм с крупной насечкой. Номер насечки выбирают в зависимости от вида обработки и размера припуска.
Для черновой обработки применяют напильники с насечкой N0 и N1. Они снимают припуск до 1 мм.
Чистовую обработку делают напильником N2.
На обработку личными напильниками оставляют припуск до 0,3 мм.
Для окончательного опиливания и доводки поверхности берут напильники NN 3, 4, 5. Они снимают слой металла до 0,01 – 0,02 мм.
Заготовки из стали повышенной твердости лучше всего опиливать напильником с насечкой N 2.
Цветные металлы обрабатывают специальными напильниками, а в отсутствие напильниками общего назначения N 1. Личные и бархатные напильники для опиливания цветных металлов непригодны.
Перед опиливанием необходимо подготовить поверхность, очистив ее от масла, формовочной смеси, окалины, литейной корки и т.д. Затем деталь зажимают в тисках опиливаемой плоскостью горизонтально примерно на 10 мм выше губок тисков.
Заготовку с обработанными поверхностями закрепляют, надев на губки тисков нагубники из мягкого материала – меди, латуни, алюминия.
При опиливании тонкой детали, ее закрепляют на деревянном бруске деревянными пластинками, которые обеспечивают неподвижность детали.
При опиливании нужно следить за правильной координацией движений рук и усилия, передаваемого на напильник. Движение напильника должно быть горизонтальным, поэтому нажимы на ручку и носок напильника должны изменяться в зависимости от положения точки опоры напильника на обрабатываемую поверхность.
При движении напильника нажим левой рукой постепенно уменьшается. Регулируя нажимы на напильник, добиваются получения ровной опиливаемой поверхности без завалов по краям.
В случае ослабления нажима правой руки и усиления левой может произойти завал поверхности вперед.
При усилении нажима правой руки и ослабления левой получится завал назад. Прижимать напильник к обрабатываемой поверхности необходимо при рабочем ходе, т.е., когда напильник движется от себя.
При обратном ходе напильник идет свободно без нажима, однако его не нужно отрывать от детали, чтобы не потерять опоры и не изменить положения напильника.
Чем мельче насечка, тем меньше должна быть сила нажатия.
Важное значение имеет положение работающего в момент опиливания по отношению к обрабатываемой детали.
Он должен располагаться сбоку от тисков на расстоянии около 200 мм от верстака так, чтобы корпус был прямым и повернутым под углом 45 градусов к продольной оси тисков.
При движении напильника от себя основная нагрузка приходится на слегка вынесенную вперед левую ногу, а при обратном – холостом ходе – на правую. При слабом нажиме на напильник при доводке или отделке поверхности, стопы ног располагаются почти рядом. Такие работы, как точные, чаще выполняют сидя.
Важное значение имеет и положение рук (хватка напильника). Необходимо взять в правую руку напильник за ручку так, чтобы она упиралась в ладонь руки, при этом четыре пальца захватывают ручку снизу, а большой палец помещают сверху.
Ладонь левой руки накладывают несколько поперек напильника на расстоянии 20 – 30 мм от его носка.
Пальцы должны быть слегка согнуты, но не свисать; они не поддерживают, а только прижимают напильник. Локоть левой руки должен быть немного приподнят. Правая рука от локтя до кисти должна составлять с напильником прямую линию.
При обработке мелких деталей напильником, а также при работе надфилем большим пальцем левой руки нажимают на конец надфиля, остальными пальцами поддерживают его снизу.
Указательный палец правой руки кладут на надфиль или напильник. При таком положении рук давление получается минимальным, стружка снимается очень тонкая, и поверхность доводится до нужного размера без опасности зайти за разметочную линию.
Опиливание поверхности является сложным трудоемким процессом. Чаще всего дефектом при опиливании поверхности является неплоскостность.
Работая напильником в одном направлении, трудно получить правильную и чистую поверхность.
Поэтому движение напильника, положение его штрихов, следов на обрабатываемой поверхности должны меняться, т.е. попеременно с угла на угол.
Сначала опиливание выполняют слева направо под углом 30 – 40 градусов к оси тисков, затем, не прерывая работы, прямым штрихом и заканчивают опиливание косым штрихом под тем же углом, но справа налево. Такое изменение направление направления движения напильника дает возможность получать необходимую плоскостность и шероховатость поверхности.
Процесс опиливания нужно постоянно контролировать.
Деталь нужно проверять довольно часто, особенно в конце опиливания.
Для контроля пользуются поверочными линейками, штангельциркулями, угольниками, поверочными плитами.
Поверочную линейку выбирают в зависимости от длины проверяемой поверхности, т.е. поверочная линейка по длине должна перекрывать проверяемую поверхность.
Проверку качества опиливания поверхности поверочной линейкой производят на просвет. Для этого деталь достают из тисков и поднимают на уровень глаз. Поверочную линейку берут правой рукой за середину и прикладывают ребро поверочной линейки перпендикулярно проверяемой поверхности.
Для того чтобы проверить поверхность во всех направлениях сначала линейку ставят по длинной стороне в двух-трех местах, затем по короткой – также в двух-трех местах и, наконец, по одной и другой диагоналям. Если просвет между линейкой и проверяемой поверхностью узкий и равномерный, значит плоскость обработана удовлетворительно.
При контроле линейку не передвигают по поверхности, а каждый раз отнимают от проверяемой поверхности и переставляют в нужное положение.
Если поверхность должна быть опилена особенно тщательно, проверку точности производят с помощью поверочной плиты на краску. В этом случае на рабочую поверхность поверочной плиты тампоном наносится тонкий равномерный слой краски (синька, сурик или сажа, разведенные в масле).
Затем поверочную плиту накладывают на поверяемую поверхность, делают несколько круговых движений, затем плиту снимают.
На недостаточно точно обработанных (выступающих) местах остается краска. Эти места опиливают дополнительно до тех пор, пока не будет получена поверхность с равномерным слоем краски по всей поверхности.
Штагенциркулем можно проверить параллельность двух поверхностей путем замера толщины детали в нескольких местах.
При опиливании плоскостей под углом 90 градусов, их взаимно перпендикулярность проверяют слесарным угольником.
Контроль наружных углов детали осуществляют внутренним углом напильника, смотря на просвет.
Правильность внутренних углов в изделии проверяют наружным углом.
Опиливание вогнутых поверхностей. Сначала на заготовке размечают необходимый контур детали.
Большую часть металла в данном случае можно удалить вырезанием ножовкой, придав впадине в заготовке форму треугольника, или высверливанием. Затем напильником опиливают грани и спиливают выступы полукруглым или круглым драчевым напильником до нанесенной риски.
Профиль сечения полукруглого или круглого напильника выбирают таким образом, чтобы его радиус был меньше, чем радиус опиливаемой поверхности.
Не доходя примерно 0,5 мм от риски, драчевый напильник заменяют личным. Правильность формы распиливания проверяют по шаблону "на просвет", а перпендикулярность опиленной поверхности торцу заготовки – угольником.
Опиливание выпуклых поверхностей.
Опиливание выпуклых поверхностей производится следующим образом. После разметки ножовкой срезают углы заготовки, после чего она принимает пирамидообразную форму. Затем с помощью драчевого напильника снимают слой металла, не доходя до риски примерно на 1 мм, после чего личным напильником осторожно снимают слой металла по риске.
Опиливание цилиндрических заготовок.
Цилиндрический стержень сначала опиливают на квадрат, сторона которого равна диаметру плюс припуск на последующую обработку. Затем у квадрата опиливают углы и получают восьмигранник, из которого опиливанием получают шестандцатигранник, далее опиливанием углов граней добиваются круглой формы.
Равномерное округление поверхности в процессе опиливания достигается непрерывным поворачиванием заготовки.
Слой металла при получении четырех и восьми граней снимают драчевым напильником, а восьмигранник и шестнадцатигранник опиливают личным напильником.
Контроль обработки производят штангенциркулем в нескольких местах.
Опиливание мелких деталей.
Мелкие детали зажимают в ручные тиски и, оперев их о верстак, поворачивают левой рукой на себя при рабочем ходе, т.е. при движении напильника вперед, и от себя при холостом ходе.
При этом напильник или надфиль держат правой рукой с вытянутым вперед указательным пальцем и им осуществляют нажим.
Опиливание тонких пластинок обычными приемами невозможно, так как они изгибаются, мнутся и на них получаются завалы.
Не следует зажимать пластинку между двумя деревянными планками, так как при этом насечка напильника быстро забивается деревянными опилками.
Лучше всего применять специальные раздвижные стальные закаленные рамки. Они состоят из двух планок, между которыми зажимается обрабатываемая деталь, соединенных неподвижно на цилиндрических штифтах, и зажимаются в тисках.
Обработка ведется до касания напильника верхней плоскости рамки, что позволяет обходиться без контроля правильности опиливания специальной линейкой.
Опиливание по копиру (кондуктору) является наиболее производительным для заготовок, имеющих криволинейный профиль.
Копир (кондуктор) представляет собой приспособление, рабочие поверхности которого обработаны соответственно контуру обрабатываемой детали с точностью от 0,5 до 0,1 мм, закалены и отшлифованы.
Подлежащую опиливанию заготовку вставляют в копир и вместе с ним зажимают в тисках. После этого опиливают выступающую часть заготовки до уровня рабочей поверхности копира. При изготовлении большого количества одинаковых детатей из тонкого листового материала в копире можно закреплять несколько заготовок.
Отделка поверхностей. Выбор способа отделки и последовательность переходов зависят от обрабатываемого материала и требований к качеству поверхности, ее состояния, конструкции, размеров детали и припуска, который может достигать 0,05 – 0,3 мм.
Ручная зачистка шлифовальной шкуркой. В тех случаях, когда требуется высокая точность обработки, поверхности после опиливания подвергаются окончательной отделке бархатными напильниками, полотняной или бумажной шлифовальной шкуркой и абразивными брусками.
При отделке поверхностей пользуются деревянными брусками с наклеенной на них шлифовальной шкуркой. В некоторых случаях полоску шкурки накладывают на плоский напильник, придерживая при работе концы рукой.
Для отделки криволинейных поверхностей шкурку навертывают на оправку в несколько слоев. Зачистку ведут сначала грубыми шкурками, затем более тонкими. Ручная зачистка является малопроизводительной операцией, так требует больших временных затрат.
Распиливание – это обработка отверстий с целью придания им нужной формы.
Обработка круглых отверстий производится круглыми и полукруглыми напильниками, трехгранных отверстий – трехгранными, ножовочными и ромбическими напильниками; квадратных – квадратными напильниками.
Подготовка к распиливанию начинается с разметки и накернивания разметочных рисок, затем сверлят отверстия по заметочным рискам и вырубают проймы, образованные сверлением.
Наилучшей получается разметка отшлифованной шлифовальной шкуркой металлической поверхности. При распиливании сверлят одно отверстие, когда пройма небольшая; а в больших проймах сверлят два или более отверстий в целях оставления наименьшего припуска на распиливание.
Большие перемычки трудно удалить из просверленной проймы, однако нельзя располагать отверстия и слишком близко друг к другу, чтобы избежать сдавливания, которое может привести к поломке сверла.
При распиливании в заготовке квадратного отверстия вначале размечают квадрат, а в нем – отверстие, затем просверливают отверстие сверлом, диаметром на 0,5 мм меньше стороны квадрата.
В просверленном отверстии пропиливают четыре угла квадратным напильником, не доходя 0,5 мм до разметочных рисок, после чего распиливают отверстие до разметочных рисок в следующей последовательности: вначале две противоположные стороны, затем остальные, после чего подгоняют отверстие под требуемый размер.
При распиливании в заготовке трехгранного отверстия размечают контур треугольника и сверлят в нем отверстие сверлом, не касаясь разметочных рисок треугольника. Затем в круглом отверстии пропиливают три угла и последовательно распиливают стороны, не доходя 0,5 мм до разметочной риски, после чего подгоняют стороны треугольника. Работать трехгранным напильником нужно строго прямолинейно, чтобы избежать поднутрения сторон.
Точность обработки проверяют вкладышем.
При подгонке следует следить за тем, чтобы вкладыш входил в распиливаемое отверстие свободно, без перекоса и плотно.
Уход за напильниками.
Увеличение срока службы напильника обеспечивается правильным уходом.
Напильники сохраняются в антикоррозионной смазке, которую перед работой надо удалить, промыв инструмент щеткой в чистом бензине или, натерев насечку мелом, который впитает жир, а затем жесткой щеткой по направлению рядов насечек мел удаляют.
При работе с напильником необходимо соблюдать некоторые правила: нельзя ударять по напильникам – из-за хрупкости они могут дать трещины и сломаться.
Не следует класть напильники на металлические или каменные, бетонные поверхности и предметы, так как это может привести к выкрашиванию зубьев.
Хранят напильники на деревянных подставках в положении, которое не дает им возможности соприкасаться между собой.
Чтобы предохранить от коррозии, нужно не допускать на напильниках влаги, кислот, испарений. Темный цвет говорит о том, что напильник окислился или плохо закален. Новый напильник имеет светло-серый цвет.
Напильники нужно оберегать от попадания масла и наждачной пыли; замасленные напильники не режут, а скользят, поэтому не следует протирать напильник рукой, так на руке всегда имеется жировая пленка; наждачная пыль забивает впадины зубьев, повреждает их, напильник после воздействия абразивов плохо режет.
Чтобы предохранить от забивания стружкой мягких и вязких металлов напильники перед работой следует натереть мелом.
Во избежание преждевременного износа напильников перед опиливанием заготовок, поверхности которых покрыты ржавчиной, необходимо удалить с них ржавчину металлической щеткой.
Нельзя обрабатывать напильником материалы, твердость которых равна или превышает его твердость. Это может привести к затуплению или выкрашиванию зубьев, поэтому при обработке поверхностей остатки плавленой буры, литейной корки, окалины, наклепа снимают наждаком или насеченным ребром старого напильника и только после этого начинают опиливание.
Напильники нужно применять только по назначению; новым напильником лучше обрабатывать сначала мягкие металлы, а после некоторого затупления – твердые металлы.
Все это позволяет увеличить срок годности напильника.
Время от времени напильник очищают от стружки и опилок, постукивая носком напильника о верстак.
Очищают напильник кордовой щеткой со стальным ворсом. Перемещают щетку вдоль насечки, у напильников с двойной насечкой – вдоль основной насечки. В ручку щетки вставлен металлический стержень с расплющенным концом, который служит для удаления тех частиц, которые застряли после чистки проволочной щеткой.
При отсутствии щеток зубья напильника очищают скребками из алюминия, латуни или другого мягкого металла.
Твердая стальная или медная проволока для этой цели не годиться, так как стальная портит насечку, а медная омедняет зубья.
Замасленные напильники чистят сначала древесным углем, натирая вдоль рядов насечек, а затем щеткой или промывают в растворе каустической соды и чистят щеткой.
Промасленные напильники моют в керосине или бензине.
Для очистки напильников от древесины, костяных, эбонитовых и пластмассовых стружек их опускают на 15 минут в горячую воду, затем очищают стальной щеткой и просушивают.
Старые напильники можно обновить, если опустить их на 10 минут в 10 процентный раствор серной кислоты, промыть в проточной воде, очистить стальной щеткой, еще раз промыть в растворе каустической соды, промыть в горячей воде, протереть и просушить.
В стеклянной посуде растворить в 750 г дистиллированной воды 90 г буры, к этому раствору, осторожно помешивая, добавить 400 г мелко намолотого сульфита меди и 350 г 30 процентной серой кислоты. В приготовленный таким образом жидкость опустить хорошо вымытый напильник и продержать 20 минут. Затем промыть теплой водой и просушить.
Очистить напильник можно следующим способом: сначала очистить его металлической щеткой, вымыть водой с мылом, затем слабым раствором каустической соды (10 г соды на 200 мл воды) и выдержать 10 минут в растворе, состоящем из 10 частей 20 процентной азотной кислоты, 30 частей 20 процентной серной кислоты и 70 частей воды. После химической обработки напильник вымыть горячей водой и погрузить в гашеную известь.
Чеканка.
Чеканкой называется один из видов холодной обработки металла при помощи специальных инструментов (чеканы, молотки), в результате которого заготовка получает заданное рельефное или объемное изображение.
При чеканке материал обрабатывают специальным стальным стержнем – чеканом, который при работе ставится в вертикальное положение и по его верхнему концу наносят удары молотком. В результате этих ударов его нижний рабочий конец оставляет отпечаток на материале.
Постепенно, перемещая чекан и каждый раз ударяя по нему молотком мастер придает материалу желаемую форму, однако обрабатываемый материал, чтобы работа была успешной должен обладать пластичностью, вязкостью, способностью изменять свою форму под действием силы.
Наличие таких свойств характерно для большинства металлов и их сплавов, за исключением чугуна и некоторых других.
Как способ обработки металлов чеканка известна с глубокой древности. С помощью чеканки создавались и создаются самые разнообразные художественные произведения.
Чеканкой можно выполнять тонкие миниатюры для ювелирных изделий, различные рельефные орнаментальные композиции, наносить различную декоративную фактуру и с применением глубокой выколотки чеканить большие монументальные произведения.
Чеканка широко распространена в настоящее время при изготовлении различных декоративных изделий из меди, алюминия, мельхиора, черного декапира и других материалов. Развиваясь на протяжении веков, техника чеканки, впитала в себя разнообразные технологические приемы, дающие различный художественный эффект.
Во многих музеях мира сохранились металлические изделия мастеров древнего мира, средневековья и эпохи Возрождения: домашняя утварь, оклады икон, оружие, скульптурные монументы и др. Чеканка была известна в Древнем Египте, в Древней Греции и Риме, применялась в искусстве Китая, Ирана, Индии и Японии.
Высокого совершенства она достигла в домонгольской Руси и вновь расцвела в древнерусском искусстве 15-17 веков. Так в Ярославле, Сольвычегодске, Костроеме, Казани и других городах создавались выдающиеся произведения чеканки, черни, гравировки, эмали: серебряные и золотые чаши, братины, кубки, ларцы, рамы для зеркал и т.п.
Широкое распространение получило басменное тиснение окладов икон, книжных переплетов.
Особенно славились своими изделиями из металла мастера Кремлевской оружейной палаты. Так мастер Никита Давыдов в 1621 году создал уникальный шлем царя Михаила Федоровича, украшенный чеканкой, гравировкой, позолотой, драгоценными камнями и эмалью.
Расцвет чеканного искусства продолжается в 17-18.
Чеканку применяют для украшения стальных кольчуг, боевых топоров, бердышей, парадной упряжи.
Появляются новые приемы и художественные особенности в чеканке. Так, в Новгороде чеканщики применяют прорезной орнамент, в Костроме развивается плоская измельченная чеканка, чередующаяся с литьем и резьбой. Московские серебряных дел мастера достигли виртуозного исполнения высокого чеканного рельефа, который создавая богатейшую игру контрастов света и тени, блестящих поверхностей и матового канфаренного фона, нередко полностью покрывал все изделие. Изящные чарки, миниатюрные корчики сплошь прочеканивались изображением птиц, диковинных зверей и т.д. Этот принцип положил в основу своей работы мастер, оформляя серебряную пороховницу Афанасия Нестерова. На ее поверхности он вычеканил сцену сражения орла с драконом, фигуры птиц и зверей среди пышного узора трав и цветов.
В 1630 году московский чеканщик Гавриил Евдокимов выполнил трехмерную чеканную скульптуру царевича Дмитрия в полный рост.
В 18 веке искусство художественной обработки металла получило свое дальнейшее развитие.
В Москве, Петербурге, Украине, Грузии, Средней Азии в этот период создаются многие произведения декоративно-прикладного искусства.
Пластические композиции по-прежнему выполняются преимущественно в формах рельефа, органично включенного в общее изощренное декоративное решение с завитками чеканного орнамента и искрящимися драгоценными камнями. Выдающимися оружейниками считаются тульские мастера, которые, кроме оружия изготовляли предметы чайного стола.
Мастера – чеканщики нередко украшали кружки, стаканы и другие предметы, накладными ажурными "покрывалами", составленными из повторяющихся фигурок играющих амуров, богинь на колесницах, танцовщиц в античных одеждах и др.
С середины 19 века на изделиях стали помещать портретные изображения в фигурных клеймах с гирляндами и вплетенными в них рогами изобилия. Узоры отбирали произвольно из различных стилей – барокко, рококо, классицизма.
Характерным становится обращение к мотивам и сюжетам старины и Древней Руси. Мастера изготовляют в древних техниках и формах братины, ковши и т.п. Так, кружка мастера Ф. Генрихсена навеяна формами старинных кружек с откидывающимися крышками и представляет собой смешение разностильных форм, чеканной орнаментики, стилизованных под древнерусскую вязь надписей, множества разновременных монет и медалей на сосуде. На ручке мастер поместил литое изображение женщины в русском костюме, удивляющее проработкой деталей с имитацией фактуры различных тканей.
В 20 веке чеканка, после некоторого к ней охлаждения, возродилась вновь.
Богатейшими художественными традиции особо прославилось искусство народов Дагестана – аулы Кубачи, Гоцатль, Кумух. Дагестанские мастера всегда были не только прекрасными оружейниками, но и носителями высокой культуры орнаментально-декоративного искусства. Из всех видов декоративно-прикладного искусства особое развитие там получило ювелирное дело. В настоящее время дальнейшее развитие и совершенствование методов техники чеканки продолжается во многих регионах России.
Художественную чеканку производят на листовом металле, обладающим хорошей пластичностью – медь, ее сплавы, золото, серебро, алюминий, нейзильбер, мельхиор и др.
Чеканка по листу является наиболее трудным из всех видов художественной чеканки и в то же время одним из самых распространенных видов чеканных работ, когда из листовой заготовки мастер создает новое художественное произведение. При чеканке по литью или оброну мастер только выявляет и завершает художественную форму уже созданную и отлитую в металле или вырезанную из металла.
Материалы и инструменты для чеканных работ.
Для чеканных работ используют как цветные, так и черные металлы. Одним из основных свойств металла для данных работ является его пластичность – способность изменяться под действием внешних сил без разрушения и давать остаточную деформацию.
Наиболее часто применяют листы толщиной от 0,4 до 1 мм. Для крупных работ с высоким рельефом применяют и более толстые листы, например красную медь толщиной до 2 мм, а листовой алюминий – 2,5 – 3 мм.
В ювелирном деле применяются также сплавы золота и серебра. Из цветных металлов широко используются прокатные металлические листы красной меди и медных сплавов.
Красная медь, известная с древнейших времен, очень пластична и вязка, легко восстанавливает свои пластические свойства после отжига. Медь легко чеканить, она принимает самую разнообразную форму, допускает выколотку высокого рельефа. Медь хорошо шлифуется, полируется, однако изделия из нее быстро теряют блеск. Медь отличается высокой стойкостью против коррозии, изделия из меди хорошо сохраняются на воздухе. Эти свойства меди сделали ее основным материалом для чеканных и дифовочных работ при изготовлении орнаментальных композиций и скульптур.
Наиболее распространенными медными сплавами, которые применяют при чеканке являются бронза, латунь, томпак.
Очень легко поддается чеканке алюминий, но он требует в силу низкой температуры плавления предосторожностей при отжиге.
Мельхиор и нейзильбер обладают достаточной пластичностью, хорошо полируются, легко принимают разнообразную отделку и различные оттенки при воздействии растворов гипосульфита натрия и уксуснокислого свинца.
Дюраль – металл более жесткий и чеканить его довольно сложно, а при вытяжке глубоких рельефов трудно избежать трещин и разрывов, однако он вполне пригоден для некоторых работ. Дюраль дает при отделке интересные имитации серебра.
Мягкая, малоуглеродистая сталь, предварительно отожженная и протравленная, так называемый декопир довольно трудна в чеканке по сравнению с медью, но в отделке красива. Низкоуглеродистая сталь и кровельное железо при чеканке позволяют вытягивать любые рельефы в крупных декоративных работах, не требующих тонкой деталировки.
Нержавеющая сталь (хромоникелевая) является красивым материалом, но чеканится трудно. Применяют ее для крупных декоративных наружных изделий: монументов, памятников и т.д.
Выбирая для чеканки листовой материал, нужно знать, что он не должен расслаиваться, иметь выбоины, пузыри, пятна, трещины и царапины.
Перед работой твердые металлы нужно отжигать паяльной лампой или в муфельной печи. Температура отжига для меди – 650 – 700°С, для латуни – 620 – 650°С, алюминия – 370 – 400°С, стали – 600 – 650°С. Сплав меди нужно охлаждать в холодной воде.
Инструменты и приспособления.
Основными специальными инструментами чеканщика являются различного вида чеканы, особые металлические и деревянные молотки.
Чекан представляет собой металлический или деревянный стержень с особой обработкой нижней части – боя.
Длина чекана от 120 до 170 мм. Сечение его может быть четырехгранным, круглым, прямоугольным, квадратным и т.д.
В средней части чекана стержень слегка утолщают, лучше, если он в сечении имеет четырехгранник со снятыми фасками. Такой чекан удобен в работе и гасит неприятные вибрации инструмента при ударе.
Чеканы в зависимости от назначения можно разделить на следующие группы : лощатник – чекан с квадратной или прямоугольной формой бойка.
Применяется для выглаживания, выравнивания плоскостей с ровных поверхностей. Может быть с гладким и шероховатым боем со специальной насечкой для придания выглаживаемой поверхности матового фона.
Расходник (обводной чекан). С его помощью на металле воспроизводят контур рисунка.
Расходник может быть широким, острым, узким. Широкий дает возможность получить менее четкую мягкую линию, острый – более глубокую. Расходники имеют прямую и полукруглую (для прямых и кривых линий) линию боя.
Канфарник – чекан с заостренным концом в виде тупой иглы. Конфарники могут быть круглыми и восьмигранными. Служат они для перевода рисунка с бумаги на металл, а также для отделки фонов точками. Изготовляют канфарники на токарном станке и слесарным способом из углеродистой стали.
Бобошники – чеканы с овальным, продолговатым, бобовидным боем, имеют разнообразные закругления рабочей части и размеры. Служат для выбивания выпуклого рельефа.
Пурошник – чекан с круглой сферической головкой разных размеров. Служит для подъема полукруглых сферических форм при чеканке с изнанки и получения ямочной фактуры при работе с лицевой стороны.
Трубочка – чекан, бой которого имеет вогнутую полушаровидную поверхность разного диаметра и глубины. На металле дает выпуклый сферический отпечаток.
Три группы чеканов – лощатники, бобошники, и расходники являются основными. С их помощью делают расходку рисунка (начальная стадия чеканки), выколотку рельефа (последующая стадия чеканки) и окончательную обработку чеканного рельефа.
Чеканы специального назначения применяются для получения поднутрений на рельефе или достижения специальных целей при производстве чеканки.
Пуансон (фигурный) чекан. На его рабочей части гравировкой или с помощью слесарного инструмента – надфиля, сверла и т.п. выполняют фрагменты орнамента, цифры, буквы.
Рисунчатый чекан по форме похож на лощатик, но дает рисунчатый отпечаток, например звездочку, крестик, решеточку, полосатость и т.д. Используется для обработки деталей и отделки фона, когда гладкий фон не подходит.
Сечка – чекан по форме похож на зубило с остро заточенными плоскими и полукруглыми лезвиями. Применяется для просекания фона при ажурных просечных работах.
При чеканке различных объемных полых изделий для выколотки рельефа на объемной форме изнутри применяются длинные изогнутые чеканы – крюки и трещотки. Они представляют собой массивные стальные стержни, изогнутые под прямым углом. Рабочие концы крюков делают то более плоскими и округленными, то более узкими и острыми, но притупленными, чтобы они не прорывали металл.
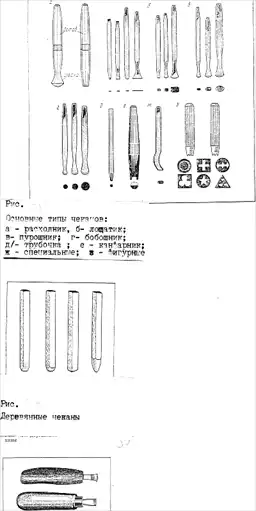
Такие же формы и у рабочих концов трещоток. Изготавливают такие чеканы из углеродистой инструментальной стали У7 и У8. Для изготовления таких чеканов хорошо использовать упругую пружинную сталь, чтобы во время ударов чеканы меньше деформировались и лучше вибрировали. Металлические чеканы, также как крюки и трещотки, изготовляют из углеродистой стали марок У7 и У8. Пруток круглого, квадратного или прямоугольного сечения режут на заготовки, зажимают в тисках, с помощью напильника придают рабочей поверхности (бою) желаемую форму, шлифуют наждачной бумагой, полируют и закаливают с последующим отпуском. Для закалки отполированный бой чекана нагревают паяльной лампой или токами высокой частоты до 750 – 850°С и быстро опускают в воду для охлаждения. После закалки чекан становится очень твердым и хрупким. Для устранения этого недостатка его опускают, снижая внутренние напряжения и смягчая действие закалки. Отполированный инструмент снова нагревают до 250 – 300°С и охлаждают в воде. Закалку проверяют напильником с мелкой насечкой. Если напильник свободно скользит по бою чекана, не срезая опилок, значит чекан закален хорошо. Бой инструмента после закалки полируют на полировальном круге и проверяют, нет ли на его рабочем конце трещин. При изготовлении чеканных работ на тонких пластичных металлах, таких как медь, алюминий толщиной до 0,5 мм применяют расходники с деревянной ручкой. Часто при выколотке крупных глубоких рельефов применяют деревянные чеканы. Они хорошо выравнивают фон, а при вытяжке рельефов меньше подвергаются наклепу. Делают такие чеканы из твердых пород дерева (дуб, ясень, рябина, граб, клен, береза, бук и др.) с утолщением в серединной части остова. Рабочая часть чеканов может быть плоской, круглой, острой. Удары по деревянному чекану можно наносить металлическим и деревянным молотком. От деревянного чеканы меньше разбиваются, но работать удобнее металлическим, так как его размеры меньше. Рабочую часть деревянного чекана тщательно выравнивают напильником с мелкой насечкой и шлифуют наждачной бумагой. Размеры чеканов по сечению и молотков по массе зависят от рода выполняемых работ. Для небольших ювелирных работ применяют чеканы, откованные из тонких стальных стержней сечением 3 – 4 мм, для крупных – 15 – 20 мм. Выполняя чеканные работы на тонких пластичных металлах, например медь, алюминий толщиной 0,4 мм используют ручной расходник с деревянной ручкой. Линии расходки получаются четкими и глубокими. Важным инструментом мастера являются чеканные молотки. Их специфическая форма выработана и усовершенствована многовековым опытом. Молотки в зависимости от назначения могут быть выполнены из металла, дерева, резины, кости.Металлические служат для выколачивания различных форм и для удара по чекану. Один конец молотка имеет сферическую (полукруглую, шаровидную) форму, другой – плоскую квадратного или округлого сечения. Деревянные и резиновые молотки служат для вытяжки рельефа и разравнивания форм.

Изготовляют молотки из углеродистой стали марок У7 и У8. Масса от 70 до 300 г. Наиболее широко применяют молотки массой 120 – 200 г. Молотки для чеканки изготовляют токарным или слесарным способом. При изготовлении слесарным способом они будут иметь квадратное сечение нижнего боя и средней части. Переходы (шейки) от средней части к бойкам – скругленные или круглые, верхний боек имеет полушаровидную форму. При изготовлении токарным способом молотки имеют по всей длине круглое сечение. Диаметр бойков может быть различным. Нижний диаметр – большой для удобства наносить удары по чекану, верхний – меньше, что сделано в целях большей устойчивости молотка. Рабочую часть молотка – бой тщательно шлифуют, полируют, закаливают, отпускают и еще раз полируют. Для удобного пользования ручка молотка должна иметь изгиб и утолщение на конце, такая форма легко и удобно ложится в ладонь и не утомляет руку. Для молотков с большой массой, предназначенных для вытяжки рельефов на крупных работах, ручки делают прямыми.Ручки молотков для чеканки изготовляют из твердых пород дерева – граба, бука, дуба, березы, шлифуют наждачной шкуркой и покрывают смоляным лаком.
Приспособления, оборудование и дополнительное оснащение для чеканных работ.
В светлой мастерской для чеканных работ необходимо разместить рабочее место для мастера и оборудование.
Стол, за которым работает чеканщик должен быть удобным с индивидуальным освещением не дающим теней и с отражательным щитком, что особенно важно для чеканки ювелирных изделий. В столе должны быть несколько выдвижных ящиков, среди которых ящик для инструментов – молотков и чеканов.
Стул должен быть удобным, с вращающимся сиденьем и регулируемой высотой. В мастерской должна быть раковина с проточной водой для промывки изделий после отбела и обработки их химикатами.
Для мастера необходим набор слесарных инструментов, в который входят ручные ножницы для резки металла, плоскогубцы, кузнечные клещи, напильники, надфили, рифлевки, стальные линейки длиной 500 – 1000 мм, угольники, зубила, слесарные циркули и другие инструменты.
Для выполнения слесарных работ по изготовлению и правки инструмента, зажима и специальных чеканов служат стуловые тиски. Заточные станки необходимы для изготовления, правки и заточки инструмента.
Кроме заточных станков необходимы шлифовально-полировальные станки, токарные, сверлильные и пескоструйные установки для отделки изделий, а также электродрель, которую применяют для полировки труднодоступных мест на рельефе чеканки, при сборке и монтаже.
Для чеканки рельефа с предельной точностью используется смола, которая служит для закрепления листового материала при его обработке. Для ее приготовления используют битум марки 4 или 5, который расплавляют в котле, затем при постоянном помешивании добавляют наполнитель – 10 – 30 процентов от общего объема.
В качестве наполнителя используют просеянный песок или золу, формовочную землю, сухой красочный пигмент – охру, сурик; для большей вязкости и мягкости добавляют воск – 5 – 10 процентов, для большей клейкости и прочности – канифоль.
Смолу разогревают и заливают ванны или ящики для чеканки по листу. Для небольших работ служат эмалированные металлические фотованны (400 – 450 мм, высота бортов 50 мм), для больших – деревянные ящики 500х500х50 или иных размеров.
Вместо ящиков можно использовать мешки из прочной брезентовой ткани, наполненных чистым просеянным речным песком. Форма и размеры мешков различны.
Толщина наполненного песком мешка должны быть не менее 120 мм. Большие монументальные работы выполняются в основном на мешках с песком. В качестве подкладок используют листы из свинца, резины, а для обработки отдельных фрагментов чеканного листа или для мелких работ используют войлок.
Для приготовления, разогревания смолы и насмолки чеканных пластин применяют паяльные лампы, электронагреватели, кузнечные горны.
Для выравнивания фонов, набивки фактуры на плоских чеканках применяют стальные и чугунные плиты, деревянные доски.
Среди иного оборудования для чеканных работ, необходимы:
1. травильные ванны из кислотоупорного материала для травильных и отбеливающих растворов;
2. гальванические ванны с выпрямителями для гальванопокрытий;
3. вытяжные шкафы и зонты для химической обработки, патинирования и оксидирования изделий;
4. химическая термостойкая посуда;
5. электроплитка для подогрева растворов;
6. ртутные термометры со шкалой до 100 градусов;
7. шлифовальные и полировальные круги, пасты, абразивный порошок для шлифования и полирования, кислоты, химические реактивы;
8. кисти и щетинные щетки;
9. ящик с древесным опилками для просушки изделий;
10. брезентовые перчатки.
Для закалки молотков и чеканов, отжига мелких изделий служит муфельная печь (температура нагрева 1000 – 1200°С.
Технология чеканки.
Технология чеканки по листу включает следующие этапы работ: подготовка рисунка, подготовка металла, перевод рисунка на металл, расходка контура рисунка, отжиг, насмолка, выколотка рельефа, опускание фона, вторичный отжиг и насмолка, окончательная доработка рельефа и выравнивание фона с набивкой фактуры, отбеливание, промывка, панирование, отделочные операции.
Подготовка рисунка. Создание эскиза, который должен давать ясное представление о задуманном произведении, его тематическом, образном и композиционном решении. Эскиз разрабатывается в небольшом масштабе, обеспечивающем восприятие рельефности чеканки.
Если произведение предусматривает использование использование одного металла, эскиз выполняют в монохроме, если несколько металлов и других материалов – в цвете. Затем рисунок будущего произведения переносится на картон в натуральную величину. Это дает возможность ясно представить характер чеканки и ее глубину. С картона снимают кальку-шаблон, которая служит копией. С кальки-шаблона рисунок переводят на металл. В случае необходимости ее можно разрезать на отдельные фрагменты. В то же время картон сохраняется и служит контрольным рисунком по уточнению глубины рельефов, проработки формы и фактуры.
Подготовка металла. Согласно эскизу и размерам картона выбирают нужный металл. Размер листа должен быть примерно на 40 мм больше, чем рисунок. Этот запас нужен для отбортовки краев металла при насмолке и удержания пластины в смоле. Лишний металл обрезают ножницами. Приготовленный лист деревянным молотком разравнивают на правочной плите и проверяют его качество, смотрят нет ли трещин, наслоений, расслоения, бугристости и т.д. Если дефектов нет, приступают к следующей операции – переводу рисунка на металл.
Перевод рисунка на металл.
Кальку-шаблон приклеивают на пластину, оставляя вокруг запас на отбортовку. В зависимости от толщины и пластичности металла рисунок переводят следующими способами: с помощью специального чекана – канфарника (при толщине металла 0,8 – 1,5 мм). Чекан ведут по контурам рисунка и легкими ударами молотка по канфарнику наносят ряд точек, образующих пунктирную линию, хорошо заметную после снятия кальки. Точки наносят близко друг к другу. Глубокое канфарение нежелательно, ибо последующим этапом работы (расходка контура) точки будет трудно вывести.
Переводят рисунок также ручным расходником с деревянной ручкой при толщине меди или алюминия до 0,6 мм. Расходник ведут по линиям рисунка одним из уголков рабочего конца, сильно прижимая его к металлу. Линии удобнее вести на себя. При этом графитные контуры линий рисунка являются как бы смазкой для отполированного острия расходника, и он легко скользит по кальке, продавливая металл и оставляя хорошо заметную линию расходки. Это дает возможность обойтись без дополнительной операции – расходки контура после канфарения точками.
Перевод рисунка на металл осуществляют и с помощью копировальной бумаги.
В этом случае металл покрывают гуашевыми белилами, через копировальную бумагу переводят рисунок и закрепляют его нитролаком. При выполнении больших работ, портретов, многофигурных композиций этот прием не применяют из-за малой прочности рисунка.
Расходка контура рисунка. На толстом металле сканфаренный контур рисунка проходят чеканами-расходниками различных размеров. На этом этапе работы отдельные точки, оставленные канфарником, превращают в сплошную неглубокую линию-бороздку, отчетливо выявляя на металле изображение рисунка. Для того чтобы линия расходки выглядела ровной с одинаковой глубиной и без забоин, удары молотка должны быть равномерными по силе и частоте. На тонком металле, где рисунок изображения переведен с помощью копировальной бумаги, линию расходки проходят ручным обводным чеканом или чеканами-расходниками с более толстым рабочим концом – бойком.
Отжиг. Этот этап работы выполняется после проходки контура рисунка при наличии сложной композиции. Паяльной лампой пластину нагревают до темно-красного каления и охлаждают. В процессе нагрева металл охлаждается и вновь приобретает вязкость и пластичность. Следует помнить, что процесс рекресталлизации алюминия наступает уже при 100 градусах, задолго до начала красного каления, поэтому на пластине из алюминия и его сплавов перед отжигом мылом наносят риски. По их обугливанию можно судить о температуре рекристаллизации.
Медь после отжига охлаждают в холодной воде, остальные металлы остывают при комнатной температуре. Затем с металла крацовкой снимают окалину, промывают и просушивают.
Насмолка. Пластину с расходкой переворачивают на обратную (тыльную) сторону расходки, отбортовывают оставленные края и опускают заготовку в предварительно разогретую смолу.
Важно проследить, чтобы между слоем смолы и металлом не оставалась воздушная прослойка, которая может привести к разрыву металла при выколотке рельефа. В процессе необходимо строго соблюдать безопасность труда и обязательно надевать брезентовые рукавицы.
В металлических ваннах с помощью электронагревателя смолу разогревают. Нагрев можно производить и в деревянных ящиках паяльной лампой под вытяжными установками или зонтами. Разогретую смолу хорошо размешивают металлической лопаткой, чтобы наполнитель равномерно заполнял всю массу смолы, а не только нижние ее слои. После насмолки пластине дают остыть и приступают к выколотке рельефа.
Выколотка рельефа, опускание фона. Выколотку рельефа производят с тыльной стороны расходки.
При крупных работах закругленными бойками чеканных молотков, специально сделанными деревянными или металлическими чеканами, бобобшниками.
При мелких работах выколотку рельефа производят чеканами и маленькими молотками.
Для выколотки крупных работ (панно, декоративные решетки с чеканными вставками, настенные композиции и другие), чаще всего применяют мешки с песком.
Работать на мешках с песком удобнее, так как можно постоянно проверять точность вытягиваемого рельефа на лицевой стороне, экономится время, ибо опускается операция насмолки, отбела, а при достаточном опыте достигается равноценная проработка деталей рельефа чеканки.
Произведения со множеством орнаментов, а также мелкорельефные со шрифтами – гербы, портреты, медали нужно выполнять только на смоле или свинцовой подкладке.
После выколотки основного рельефа делают вторичный отжиг, пересмолку пластины на обратную сторону, опускание и выравнивание фона, а также уточняют с лицевой стороны рельеф.
Затем, если необходимо, на отдельные детали наносят фактуру, тщательно прорабатывают все части и отдельные детали чеканки. После этого чеканку снимают со смолы и очищают.
Изделия из меди и латуни отбеливают в соляной или серной кислоте. Изделия из алюминия отбеливают в теплом растворе двууглекислой соды или едкого натра, промывают водой, протирают пемзовым порошком, вновь промывают и просушивают в чистых древесных опилках.
Отделочные работы. Отделочные работы являются заключительной операцией. Они включают в себя патинирование или оксидирование, шлифовку, полировку, насадку изделия на основу или монтаж, сборку отдельных фрагментов в единое целое, нанесение защитного антикоррозийного слоя.
Чеканка оброна.
Чеканка оброна применяется в тех случаях, когда необходимо получить особенно четкую и ясную чеканную форму. В основном чеканят отливки, полученные при литье в земляные формы. Такие виды литья как кокильное, точной чеканки не требуют, так отливки в этом случае получаются очень точные и четкие.
Различают следующие виды литья, которые подвергаются чеканке:
1. художественное литье из алюминиевых и магнитных сплавов;
2. бронзовое статуарное и декоративное литье;
3. ювелирное литье из драгоценных металлов (золото, серебро);
4. декоративное литье из никелевых сплавов (мельхиора, нейзильбера);
5. чугунное художественное литье (из ковкого чугуна);
6. литье из цинковых сплавов в земляные формы; отливки из литейных латуней.
Для чеканки литья применяют те же инструменты и приспособления, что и для листовой чеканки, за исключением крюков и трещоток. Набор форм чеканов тот же, что и при чеканке по литью, за исключением канфарников, которые при чеканке литья используются только для набивки фактуры, так как необходимость в переводе рисунка здесь отпадает. При чеканке литья почти не применяются пуансоны.
Литье, подлежащее чеканке, очищают от формовочной смеси на крацовочных станках или вручную, отжигают до температуры красного каления, отбеливают, промывают и просушивают.
Чеканку литья начинают с устранения следов литника. Если литник поставлен правильно – с внутренней или оборотной стороны изделия, то его следы легко удаляются напильником и зачеканиваются.
В некоторых случаях следы литника оказываются на лицевой стороне изделия, тогда необходимо сечками или зубилом осторожно срубить излишек металла и прочеканить форму подобранными чеканами. Если литник поставлен неудачно, необходимо вырубать рельеф или воспроизводить недостающие элементы орнамента.
На отливках, выполненных в кусковых формах, всегда остается более или менее заметный обслой. В местах стыка кусков его также срубают и зачеканивают.
На пустотелых отливках сложной формы часто бывают отверстия от знаков стержней. Такие отверстия рассверливают и в полученные цилиндрические отверстия вставляют на резьбе пробки и их зачеканивают.
Пробки вытачивают из такого же материала, из какого была произведена отливка. Лучше всего для этой цели использовать крупные литники или специально отлитые цилиндрические болванки.
Пробки, изготовленные из такого же материала, после их зачеканки и отделки всей фигуры становятся совершенно незаметными.
Часто приходится исправлять брак литья – раковины, неслиты, облои, наросты и другие дефекты. В этих случаях на отливках образуются более или менее заметные выступы. Их также аккуратно срубают сечкой и зачеканивают – сначала шероховатыми чеканами с крупным зерном, чтобы затянуть и сравнять дефект, восстановить основную форму, а затем уже отделывают гладкими или матовыми чеканами, в зависимости от характера и фактуры всего рельефа и в соотвествии с замыслом скульптора.
При окончательной чеканке литья очень точно подбирают чеканы по форме боя и его фактуре, чтобы возможно было лучше выразить характер изображаемого – нежность лепестков, сочность плодов, пышность цветов или, наоборот, упругость и блеск металла и т.п. В этих целях применяют, кроме чеканов, напильники, рифлевки, надфили, шаберы и воронила для получения гладких, полированных поверхностей.
При чеканке и отделке художественного литья возможно применение бормашин с гибким шлангом с набором различных стальных и абразивных шарошек, которые облегчают труд обработки и отделки литья. Шарошками легко удаляют наплывы, наросты, следы литников, поверхности придают разнообразную фактуру, которую невозможно достичь чеканами.
Чтобы получить сплошные, равномерно матовые, бархатистые поверхности применяют обработку пескоструйными установками с различной величиной зерен песка. Крупнозернистый песок дает красивые шероховатые отделки. Мелкий песок придает поверхности тонкую матовую бархатистость.
Чеканные работы из листа отличаются по своей технологии и дают различный художественный эффект. Основными видами чеканных работ из листа являются плоскостые чеканнные изделия, выполненные только расходкой.
Расходка может быть выполнена как с лицевой, так и с оборотной стороны, или с изнанки. Изделия, выполненные с лицевой стороны похожи на гравировку.
Расходка с изнанки часто применяется современными художниками.
Расходка с просечкой или выпиловкой фона является довольно простым и в то же время эффективным видом художественной обработки металла.
Расходка с просечкой создает ажурные, легкие металлические кружева. Этот прием часто применяют в декоративном искусстве для выполнения изделий из листового серебра, меди, железа. Чеканка без узоров представляет собой набивку фактуры рисунчатыми чеканами, пурошником или бобошником.
Расходка с опусканием фона является распространенным приемом, который применяют для различных декоративных изделий и ювелирных изделий.
Расходка с легкой выколоткой рельефов с изнанки. Благодаря этому приему на предмете получается рисунок не в виде однообразных линий, а в виде рисунка легкого, сочного, живого. Линия на рисунке становится то плотной и непрерывной, то переходит в отдельные быстрые штрихи. Таким приемом выполняли изделия из серебра – чеканные блюда и др.
Кроме того, выполняют рельефную чеканку с полной обработкой рельефа различной высоты и степени деталировки. Это вид чеканки применяли как мастера далекого прошлого, так и современные.
Существует чеканка без насмолки крупных декоративных рельефов из листового алюминия, меди, железа, а также чеканка с применением эмали. Примером чеканных работ в сочетании с выколоткой является русская золотая и серебряная посуда 16-17 веков – ковши, братины, чарки. Их выколотка, а ковшах ковка проведена очень точно.
Большинство этих сосудов обильно покрыто чеканкой, в которой применен высокий рельеф, гладкие поверхности орнаментированы мелким ювелирным узором.
Чеканка объемных изделий скульптурного типа из драгоценных металлов представляет собой выколотку с последующей чеканкой.
Чеканка объемных форм.
Полые объемные формы для чеканки – кубки, вазы, стаканы и др., получают из металлической пластины путем штамповки, выдавливания симметричных частей предметов на токарных станках по деревянным шаблонам или свободной ручной выколоткой.
Рисунок, выполненный по фрагментам или на бумажной разветке формы изделия, канфарением переносят на объем. Полый сосуд, например кубок, заливают смолой.
Сканфаренный контур рисунка проходят расходником, затем из кубка удаляют смолу, отжигают, отбеливают, промывают и высушивают.
Далее следует вытяжка рельефа рисунка или орнамента с внутренней стороны кубка. Эта операция выполняется специальными ударными инструментами – крюками и трещотками.
В зависимости от применяемого инструмента работу производят разными способами.
Если используют крюки, объемный предмет укладывают на верстак, под который подкладывают мешок с песком. Затем рабочий конец крюка – бой вводят во внутреннюю полость формы, ставят боек на участок выколачиваемого рельефа и ударяют молотком по штанге крюка. Передвигая боек крюка по внутренней поверхности объемной формы, постепенно выколачивают до нужной высоты весь рельеф. Затем внутреннюю полость вновь заливают смолой и приступают к осаживанию фона, уточнению подсадкой рельефа рисунка, нанесению фактуры и т.д., выполняя работу уже обыкновенными чеканами.
Операция повторяется несколько раз, пока не будут закончены чеканные формы. После окончания начинают отделку.
Применяя трещотку, ее зажимают рабочим концом в стуловые тиски или забивают в деревянный чурбан. Объемный предмет, например вазу держат в левой руке.
Рабочий конец трещотки направляют внутри сосуда на участок, рельеф которого нужно поднять, и молотком, который находится в правой руке, довольно сильно ударяют по штанге трещотки.
Работать приходится на ощупь, особенно если ваза имеет тонкое горлышко, проверять результат после каждого удара. Чтобы облегчить эту работу, изготовляют трещотки с указателем – специальным приспособлением, которое указывает место удара бойка при ударе по штанге.
Работы по выколотке рельефа на объемных предметах требуют определенных навыков и опыта. Иногда рельеф для объемных предметов исполняют на плоскости (развертке), а затем монтируют на изделие. Крепят готовый рельев заклепочными соединениями, пайкой, эпоксидным клеем.
Дифовка.
Дифовка – это способ холодной обработки (выколотки) листового металла молотком, в результате которого металл приобретает нужную форму.
В старину мастера изготовляли из листового золота и серебра кубки, чаши, ковши, отделанные чеканкой, гравировкой и драгоценными камнями. Из стали этим приемом изготовляли рыцарские доспехи, щиты, шлемы и латы. Дифовку применяют для изготовления барельефов и объемной скульптуры, трубопроводов, больших котлов и т.д.
Виды дифовки: свободная ручная выколотка, выколотка по модели, механизированная дифовка.
Свободная ручная выколодка представляет собой способ, которым из листового металла создают полое объемное изделие. Он включает три основные процесса:
1. расплющивание заготовки, т.е. увеличение ее за счет уменьшения толщины;
2. сгибание заготовки – сжатие вогнутой стороны и растяжение выпуколой;
3. осадка металла – увеличение толщины его поперечного сечения в результате удара.
Расплющивание производят молотком на небольшом участке листа, лежащего на наковальне. Толщина металла в том месте уменьшается, раздается вширь, и лист начинает деформироваться в сферическую поверхность, так как нетронутые его края не дают возможности раздаться в стороны.
Сгибание выполняют стальным или деревянным молотком на ребре наковальни. Оно может быть под углом, по прямой, дуге или радиусу. В качестве опоры выбирается ребро фасонной наковальни соответствующей формы. При сгибании происходит также и вытяжка металла.
Осадка предполагает предварительную гофрировку заготовки, а затем осаживание гофры стальным или деревянным молотком на наковальне. Низкие и широкие гофры осаживаются легче.
Губки плоскогубцев для гофрировки или специальных гофрилок должны быть отполированы и закалены. Такой инструмент не оставляет царапин и повреждений на поверхности заготовки. При ручной дифовке применяются различные ударные и опорные инструменты.
Ударный инструмент – это молотки, изготовленные из твердых пород дерева, таких как дуб, клен, самшит, береза, граб. Изготавливают молотки и из резины, цветных металлов, кости, стали. Дифовку лучше выполнять неметаллическими молотками, так как на его поверхности не остается царапин, засечек, забоин и иных следов от ударов. Резиновые молотки служат для выколотки и выглаживания важных участков заготовки. Стальные молотки бывают разных форм – плоские, выпуклые, шаровидные и т.п. Молотки-наводильники служат для посадки гофр, гладильники – для правки и проковки поверхностей заготовки, шаровые – для выколотки вогнутых и выпуклых форм. Их бойки должны быть тщательно отполированы, чтобы не оставлять засечек и царапин.
Опорный инструмент представляют наковальни, плиты различных форм для правки и гибки листового металла, шпераки с двумя плечами различной формы – плоскими, конусными, округлыми концами. Кроме того к опорному инструменту относятся стойки, служащие для обработки сложных по форме изделий, массивные стойки с выпуклой поверхностью для выколотки и проковки полых изделий – амбусы. Используют слесарные инструменты – зубила, ручные ножницы, напильники, шаберы, плоскогубцы, круглогубцы, гофрилки, мерительный инструмент, чертилки, ножовки и др. Свободной выколоткой выполняют в металле первые авторские образцы. Этот процесс трудоемкий и длительный, поэтому, если есть возможность, его заменяют другими, более производительными приемами – дифовкой по модели, давкой на станке.
Выколотку по моделям применяют в работе над монументальной скульптурой, при изготовлении барельефов и скульптурно-декоративных композиций экстерьерного характера из меди, латуни, алюминия, нержавеющей стали. Монументы, выполненные выколоткой, долговечнее литых, удобны при перевозке, легки и прочны.
Технология выколотки по моделям.
С авторского оригинала, отформованного в гипсе в натуральную величину, снимают кусковую гипсовую форму и изготовляют цементные модели головы, торса, рук и т.д. Для сильно профилированных деталей фигуры – лица, кисти, руки и т.д. отливают баббитные модели. Для сложных и ответственных по рельефу деталей отливают дополнительно баббитовые формы, которые служат матрицами для уточнения рельефа при выколотке.
Все металлы, кроме алюминия, предварительно отжигают, отбеливают, промывают и просушивают.
Выколотку отдельных деталей или частей фигуры выполняют на металле различной толщины: для цветного 1 – 2 мм, для нержавеющей стали 0,5 – 1 мм. Площадь листовой заготовки рассчитывают с учетом вытяжки и посадки, измерения производят рулеткой или стальной линейкой по отгибу модели.
Листовой металл накладывают на кусковую форму, обжимают, закрепляют проволокой или куском веревки и производят выколотку вначале резиновыми, а затем деревянными и другими молотками.
Затем заготовку повторно отжигают, нагревая ее до темно-красного каления, если она изготовлена из меди, стали или латуни.
Алюминий отжигают осторожнее – до почернения предварительно нанесенных мылом рисок. Очищенную от окалины заготовку вновь накладывают на модель, закрепляют и выколотку повторяют. В сложный случаях профилировки операцию повторяют несколько раз. С лицевой стороны заготовку утоняют стальными чеканами. Для этого ее заполняют смолой, после ее застывания прочеканивают и наносят фактуру.
Сборку деталей и монтировку фигуры начинают с подгонки и пропиловки краев деталей между собой. Излишки металла обрезают ножницами и опиливают напильниками, затем листы подгоняют встык, сваривают, швы прочеканивают. После этого фигуру монтируют на стальной каркас. На внутренней ее поверхности приваривают специальные камеры из того же металла.
К ним через текстолитовые прокладки, которые нужны, чтобы не образовались термопары, крепят стальной каркас.
Операции по отделке – патинирование, оксидирование, шлифовку, полировку производят в соответствии с замыслом автора и в зависимости от материала, из которого выполнена дифованная скульптура.
Применение художественной чеканки.
В настоящее время художественная чеканка применяется в следующих областях: чеканка серийной или массовой продукции, выполненной литьем. Иногда это может быть неполная проработка – подчеканка рельефа, подчеркивание отдельных элементов расходной, шабровка и т.п.
Чеканка моделей под литье, которые могут выполняться из листа или с предварительной лепкой, отливкой и путем чеканной проработки литья. Эта работа, как правило, требует незаурядного мастерства.
Чеканка уникальных художественных изделий, начиная от ювелирных и кончая крупными монументальными произведениями, которые могут выполняться как техникой чеканки с листа, так и литьем или оброном с последующей чеканкой. Эти работы требуют художественного вкуса и мастерства.
Многие работы в чеканке представляют собой большие декоративные панно, предназначенные для убранства интерьера и экстерьера общественных зданий, они не только дополняют замысел архитектора, но и содержат глубокие идеи, значимые художественные образы. Графичность и скульптурность чеканных орнаментов, придает особую торжественность украшаемому предмету, усиливает выразительность металла.
Свет, играя на выступающих частях рельефа, обогащает его цвет. Тени в глубине скульптурной формы подчеркивают пластику.
Металл начинает "играть" в объемах сосуда, скульптуры или высокого барельефа.
Чеканка ставит мастера в тесную связь с материалом. Как рисовальщик, он уточняет рисунок изображения. Как скульптор, он лепит объем. Чеканка является для многих любителей и профессионалом одним из любимых способов художественной обработки металла.
Кроме того, изготавливают чеканку моделей для гальванического покрытия, чеканку басменных досок, бронзовых и стальных штампов, прессформ.
Басма.
Басма как вид художественной обработки металла известен с древних времен и является своеобразным развитием и усовершенствованием чеканки.
С 12 века он находит применение при изготовлении окладов икон, книжных переплетов, сундуков, ларцев и т.д.
Вместо многократных ударов чеканом, необходимых для изготовления сложной формы применялись фигурные чеканы – пуансоны, производящие тиснение. Достаточно одного удара пуансона, чтобы сообщить металлу соответствующую форму.
Для тиснения басмы отливают басменную доску – матрицу из бронзы или изготавливают обронной техникой из стали.

Басменные доски являются развитием техники тиснения, они заменяют чеканку. Наивысшего расцвета басма достигает в 17 веке. Басменная доска представляет собой невысокий монолитный металлический барьер с мягкими, плавными формами без острых краев, углов, резких выступов, которые прорывают металл при теснении. Общая высота рельефа может достигать 4 – 6 мм на стальных матрицах и 6 – 12 на бронзовых.
Процесс изготовления матрицы.
Матрица изготовляется литьем из медных сплавов с последующей тщательной чеканкой или обронной техникой из стальной заготовки, тоже прочеканенной.
Оборотная сторона матрицы должна быть плоской, ровной и плотно лежать на верстаке.
Технология тиснения басмы состоит в следующем. На матрицу кладется тонкий лист металла, толщина которого обычно не превышает 0,2 – 0,3 мм. Этот лист тонкого металла предварительно отжигают, отбеливают, шлифуют, полируют и обрезают, оставляя небольшой запас по периметру. Этот запас необходим для закрепления басмы на основу. Затем сверху накладывают прокладку из листового свинца.
По этой свинцовой подушке по этой подушке наносят удары деревянным молотком или осуществляют давление винтовыми и ручными прессами мощностью 5 – 10 т. Под действием силы пластичный свинец вдавливается во все углубления матрицы, точно повторяя ее рельеф. Такие же изменения претерпевает и металлический лист, зажатый между матрицей и свинцовой прокладкой. После тиснения свинец удаляют и с матрицы снимают басму – тонкий рельеф, точно производящий все детали матрицы, включая и фактуру. Рисунок на басме получается более мягким, сглаженным. Разница эта зависит от толщины листа, который применили для тиснения. Чем толще металлический лист, тем расхождение больше. Для устранения этого недостатка тиснения, уменьшения расхождения и для того, чтобы сделать рисунок на басме более четким и ясным, басменные доски-матрицы чеканятся несколько резче и суше, чем этого требует характер воспроизводимого узора.
В искусстве с древних времен басмы применялись для оковки различных изделий – иконостасов, рам и фонов икон, переплетов книг и др. Основу изделия делали из дерева и на нее набивали мелкими гвоздями басму, которая полностью покрывала деревянную основу и превращала изделие как бы в чеканное.
Басму можно изготовить из мягких пластичных материалов – серебра, золота, алюминия, меди.
Серебро, латунь и некоторые другие более жесткие материалы требуют одного или двух промежуточных отжигов и повторных тиснений. Повторные тиснения с отжигом необходимы и для тиснения высоких рельефов и из чистых материалов.
При повторном тиснении рельеф, образованный на заготовке, должен точно совпадать с рельефом матрицы, так как даже при небольшом несовпадении выступающие элементы рельефа сминаются и заготовка портится.
При повторяющемся орнаменте матрицу изготовляют только для одного раппорта. В процессе тиснения заготовку передвигают и вновь производят ее оттиск.
В настоящее время при массовом производстве художественных изделий из металла применяется холодная листовая штамповка на прессах.
Штамповка позволяет с большой точностью воспроизводить авторский образец крупными сериями. Дает возможность получать тонкостенные детали с чистой поверхностью одинаковых размеров и веса, не требующие никакой последующей доработки.
Существенно повышает экономический эффект производства, так как исключены ручные операции и резко повышается производительность труда. В процессе производства изделий высококвалифицированные ювелиры и чеканщики заменяются менее квалифицированными рабочими.
Для листовой штамповки можно использовать металлы и сплавы, способные пластически деформироваться в холодном состоянии.
Это, в первую очередь, драгоценные металлы – золото, серебро, затем цветные металлы – медь и ее сплавы (томпак, латуни), никелевые сплавы, алюминий с его деформируемые сплавы; черные металлы – мягкие, малоуглеродистые стали и некоторые легированные стали.
Штамповка выполняется при помощи специальных инструментов – штампов, которые бывают различных конструкций в зависимости от назначения и состоят из рабочих элементов – пуансона, матрицы и вспомогательных частей – прижимов, снимателей, ограничителей, направляющих и др.
Различают штампы простого действия, предназначенных для выполнения какой-либо одной операции (вырезки, гибки и т.д.), и многооперационные штампы, которые могут выполнять несколько операций за один рабочий ход.
Матрицы и пуансоны, как правило, изготовляют из инструментальной стали с последующей закалкой. Остальные вспомогательные части штампов отливаются из чугуна или стали (плиты) или их делают из конструкционных сталей.
Гравирование.
Гравирование является одним из древнейших способов художественной обработки металлов, а также некоторых неметаллических материалов – дерева, кости, камня и др. Сущность его заключается в нанесении на поверхность твердых материалов надписей, рисунков, узоров режущими граверными инструментами – резцами.
Гравирование по металлу известно с глубокой древности.
Учеными найдены бронзовые изделия, выполненные мастерами-граверами еще в начале первого тысячелетия до н.э. В основном это боевые топоры, кинжалы, украшенные гравированными орнаментами и изображениями животных.
Мастера древнего Новгорода, Пскова, Тулы, Москвы оставили прекрасные образцы гравировки на различных металлах.
Плоскостное гравирование.
Художественное ручное плоскостное двухмерное гравирование применяется в ювелирной практике для декорирования поверхности изделия путем нанесения контурного узора, рисунка, портретных, многофигурных или ландшафтных композиций, а также для исполнения различных надписей и шрифтовых работ.
Гравированием украшают как плоские, так и объемные изделия.
К плоскостному гравированию относят также гравирование под чернь и таушировку. Это трудоемкий и сложный процесс, который требует от мастера большой выдержки, сосредоточенности и мастерства.
Техника гравирования отличается высокими художественными достоинствами. Четкость линий, выразительность штриха, строгость и лаконизм заставляют мастера быть очень требовательным к процессу создания гравировальной композиции.
Гравировка под чернь в технологическом отношении отличается от обычной тем, что выполняется несколько глубже и затем выбранный внутри рисунок заполняют чернью.
Процесс плоскостного гравирования складывается из следующих этапов: подготовка рисунка, подготовка металла, перенос рисунка на металл, гравирование.
Подготовка рисунка.
Для перевода на металл рисунок выполняют на бумаге в натуральную величину. Все тональные и теневые переходы даются штрихом или точками – пунктиром.
Подготовка металла.
Поверхность металлической пластины или изделия, на котором нужно выполнять гравировку, необходимо подготовить: сделать поверхность гладкой, ровной и чистой. Все риски, царапины удаляют шлифовкой.
Затем поверхность обрабатывают мелкой шкуркой и пемзой. Поверхность должна быть матовой – шлифованной, а не блестящей – полированной, так как блеск слепит глаза и затрудняет работу. Если нужно, чтобы гравированный рисунок находился на полированном поле, полировку фона выполняют на гравировки рисунка.
Для переноса рисунка на металл поверхность пластины или изделия покрывают тонким слоем белой акварельной краски или жидко разведенной белой гуашью.
Краске дают высохнуть и на нее переносят рисунок от руки тонко отточенным карандашом, или через копировальную бумагу, обводя линии рисунка также тонко отточенным твердым карандашом. Полученный рисунок покрывают спиртовым лаком или нитролаком, чтобы при работе он не стирался.
Затем изделие или листовую заготовку крепят к доске мелкими гвоздями, сургучом или закрепочной пастой. Размеры доски должны быть больше, чем размеры заготовок. Крепежные доски изготовляют из вязких пород дерева. Объемные предметы при производстве гравировочных работ зажимают в специальные приспособления – шрабкугель или колодки.
Шрабкугель (шаровые тиски) представляет собой чугунный шар массой до 15 кг, диаметром 130 мм. Сверху шара срезан сегмент и вырезан паз, в котором болтами зажимается дощечка с изделием.
Для того чтобы изделие можно было свободно передвигать и поворачивать под любым углом, под шрабкугель подкладывают специальную кожаную или брезентовую подушку, туго набитую песком. Подушку называют кранц, ее диаметр 200 мм.
Колодки состоят из массивных или чугунных брусков, снабженных раздвижными губками, которые должны удерживать гравирующую заготовку.
Граверный инструмент. Основным инструментом при гравировании является штихель, который представляет собой стальной резец длиной 100 – 120 мм, насаженный на деревянную ручку грибовидной формы длиной 30 – 70 мм. Изготовляется из инструментальной стали марок У12А, ХВГ. Хорошие резцы можно изготовить из прутковой стали, рессорных полосок, надфилей, опасных бритв. Штихель должен быть правильно и хорошо заточен и закален.
Нужно помнить, что недокал в этом случае способствует быстрому притуплению, а перекал – выкрошиванию режущей кромки.
В зависимости от назначения штихели различаются по форме рабочей части, углу заточки и размерам. В зависимости от толщины поперечного сечения различают следующие основные типы штихелей:
1. шпицштихель служит для гравирования контура рисунка, нанесения четких глубоких линий, сильных штрихов, подрезки углов в шрифтовых работах. Боковые стенки выпуклые, клинок прямой, угол заточки лезвия – 30 – 45 градусов, ширина спинки – 1 – 4 мм;
2. болтштихель – (полукруглый штихель) представляет собой штихель с полукруглой резущей кромкой, шириной 4 – 5 мм и применяется при круглой и полукруголой выборке и при гравировании углублений;
3. мессерштихель – ножевой резец с очень тонким, до 0,1 мм, лезвием; применяется для проведения очень тонких линий. Мессерштихелем на полоске шириной 1 мм можно провести до 10 линий;
4. фляхштихель (широкий штихель) – штихель с плоской режущей кромкой, служит для выборки и выравнивания плоскостей;
5. шатирштихель (ребштихель) – штихель с плоским лезвием. На его рабочей стороне расположены выступы, которые при гравировке оставляют параллельные штрихи. Применяют для штриховки плоских поверхностей параллельными линиями;
6. фасетштихель – используется для проведения точных широких и неглубоких линий, выполнения узоров плоскостной гравировки и чистовой обработки рисунка. Боковые стенки у него параллельные или трапецевидные, лезвие резко заостренное, клинок прямолинейный с углом заострения 60 – 120 градусов;
7. юстирштихель – используется для подгонки оправы с целью обеспечения надежности опоры камня в ювелирных работах. Выпуклые боковые поверхности штихеля, пересекаясь, образуют остроовальное поперечное сечение. Его режущая грань затачивается наклонно к продольной оси клинка;
8. фаденштихель – нитяной резец, по форме похожий на фляхштихель, задняя грань и режущая кромка имеют острые выступы. Служит для штриховки и матировки поверхности изделий. Шаг насечки 0,1 – 0,4 мм.
При гравировании в углублениях и на вогнутых поверхностях работать прямым клинком штихеля неудобно. В этом случае штихель докрасна нагревают в средней части и изгибают до нужной кривизны. Иногда штихелям придают двойную кривизну, но оба изгиба обязательно должны лежать в одной плоскости.
Применение граверного инструмента.
Штихель держат в сжатой правой руке так, чтобы его рукоятка упиралась в ладонь, а большой и указательный пальцы поддерживали его в рабочем положении. Локоть должен находиться на весу, опорой руки служит только большой палец, который в то же время является как бы тормозом и ограничивает проскальзывание инструмента вперед. В то же время указательный палец регулирует силу нажима на ребро штихеля и направляет его по линии рисунка.
Штихель ведут всегда только по прямой линии слева направо, проталкивая его вперед небольшими участками.
При гравировании закруглений и кривых линий поворот штихеля допускается в небольших пределах.
Все изгибы линий в соответствии с рисунком осуществляет левая рука, которая поворачивает заготовку, закрепленную в шрабкугель или кололодку, навстречу резцу.
Для плоскостного гравирования пригодны почти все металлы – латунь, томпак, пробное серебро, бронза, цинк, никелевые сплавы, стали и некоторые неметаллические материалы. Хуже поддаются гравированию мягкие пластичные металлы – золото, чистое серебро, платина, алюминий и другие.
Обучение следует начинать со штриховых упражнений для овладевания навыками работы хотя бы одним штихелем. Первые упражнения делают на медных или латунных пластинах.
Для гравирования штихель должен быть правильно заточен. Неправильно, плохо заточенный штихель является причиной брака. Процесс заточки сложный и требует знаний и навыков.
Примерно на 1/3 длины клинка со стороны спинки штихеля на наждачном точиле делается срез (аншлиф), высота лезвия рабочей части должна быть 1,5 – 3 мм. При таком срезе конец штихеля не загораживает линии рисунка во время гравировки, а площадь заточки рабочей части уменьшается. На боковых ребрах среза, чтобы не порезать палец, снимается фаска. Режущую кромку образует площадь заточки (лобовая площадка) со стенками и лезвием (основанием) клинка. При резании мягких материалов, например, дерева угол заточки должен быть равен 45 градусам, для стали – 60 – 65 градусов.
Тупым штихелем работать нельзя, потому что он соскакивает с металла и может поранить левую руку, которая находится под штихелем. Кроме того, тупой штихель, соскальзывая с металла, портит работу. Обязательным условием правильной заточки является плоская заточка штихеля, без закруглений и выпуклостей.
При заточке на бруске локоть правой руки должен быть на весу, а кисть – сильно прижимать площадку к камню. Затачивают штихель со стороны спинки, следя за тем, чтобы не пережечь режущую кромку. Для заточки применяют мелкозернистые бруски, поверхность которых смачивают жидким машинным маслом или керосином. После заточки со штихеля снимают на глянцевом оселке или кремнистом сланце заусенцы.
Обронное гравирование.
Обронное (трехмерное) гравирование – это способ, при котором резцом создается рельеф или объемная круглая скульптура из металла.
Обронное гравирование подразделяется на выпуклое (позитивное, при котором рисунок рельефа выше фона, который углублен и снят) и углубленное гравирование (негативное), при котором рисунок или рельеф режется внутрь.
Применяется обронное гравирование довольно часто для обработки поверхности изделия и получения художественных произведений, таких как ювелирные изделия, декоративные предметы и т.п.
Кроме того, способом обронного гравирования изготавливают инструменты или приспособления (пуансоны, матрицы для штамповки, прессформы для литья, клише для печати, ситценакатные валы, офорты, багетные ролики, гравюры, эстампы и др.
Обронное гравирование бывает ручное и механическое.
Ручное исполняется ювелирами с помощью ручных инструментов, механическое – различными приспособлениями и гравировальными машинами. В этом случае гравер сам управляет движениями резца или резец передвигается автоматически при помощи специального шаблона.
Пользуясь в работе техникой оброна (при исполнении рельефов, контррельефов, объемных форм), мастеру приходится снимать с поверхности изделия большие массы металла, поэтому выборку металла лучше производить зубилом, рабочий конец которого имеет форму штихеля.
Гравировальные зубила представляют собой стальные стержни толщиной от 6 до 10 мм и длиной 120 – 150 мм. Рабочий конец их отковывается и опиливается по форме того или иного штихеля. Наиболее широко применяют спецзубило, фляхзубило и болтзубило. Рабочий конец инструмента закаливается с последующим отпуском.
Кроме спецзубил и штихелей, к граверному инструменту относят керн или кернер, который применяется для разметки. От слесарного керна граверный керн отличается большим углом заострения. Кроме кернов, применяют сечки и чеканы.
Сечки служат для выборки металла и затачиваются с одной стороны; чеканы служат для выравнивания фона и набивки фактуры. Чеканы должны быть более массивными, чем чеканы для чеканных работ, так как ими работают в основном по стальным заготовкам при отделке штампов и пуансонов.
Пуансоны изготавливают из инструментальной стали 6, 7, 8 и 10 мм толщины и 65, 85 и 100 мм длины. Рабочему концу придают небольшой конус, а на торцевой площадке гравируют букву или цифру в позитивном (наружу) и негативном (внутрь) изображении.
Разновидностью пуансонов являются зеки и маточники. Зеки представляют собой пуансоны, сделанные по форме буквы, но с таким расчетом, чтобы на его рабочей поверхности получились выпуклыми те места, которые в букве или цифре должны быть вдавленными, углубленными, выбранными. При работе такая зека ставится на то место заготовки, где должна быть отгравирована буква. При ударе по зеке металл под ней оседает, после чего остается выгравировать только наружные очертания буквы, что гораздо легче.
Маточники – это пуансоны, на торце которых гравируется не буква или цифра, а часть рельефа или элемент орнамента.
В обронных работах применяют также надфили и рифлевки различных профилей. При чеканке пуансоном заготовку укрепляют в шрабкугеле или колодке, под которую подкладывают кранц. При мелкой работе заготовка должна быть хорошо освещена, при этом мастер пользуется лупой.
Технология обронного гравирования включает в себя два основных этапа – подготовительный и гравирование.
Для выполнения обронных работ подготавливают рисунок с разрезами, на которых дается характеристика рельефа – высота, количество планов или сечение объемов. Кроме рисунка изготавливают модель – копию авторского оригинала, выполненную в гипсе, воске или пластилине.
Для перевода рисунка на металл, поверхность заготовки необходимо покрыть белой акварельной краской и на ней от руки с предварительной разметкой или циркулем и линейкой воспроизводят рисунок.
Затем на заготовку, покрытую белой краской, наносят тонкий слой воска или пластилина. Далее подготавливают рисунок, выполняя его карандашом на кальке. При переводе рисунка нужно учитывать, каким он будет на металле – прямым или обратным – зеркальным. Зеркальный рисунок необходим для гравирования печатей, факсимиле и других работ, предназначенных для получения с них оттисков. Скопированный на кальку карандашный рисунок накладывается на заготовку лицевой поверхностью вниз и притирается рукояткой штихеля. Затем кальку осторожно снимают и на восковой поверхности остается хорошо заметный отпечаток карандашного рисунка.
Выполняя гравирование, при выпуклом оброне – позитивном – после нанесения рисунок оконтуривается стальной иглой или шпицтихелем, чтобы не сбить его при дальнейшей работе.
Затем вокруг рисунка выбирают первую стружку. Работу нужно делать внимательно и осторожно, чтобы неосторожным движением не испортить рисунок. В некоторых случаях штихелю придают уклон, чтобы вертикальным стенкам создать конусность.
Следующим этапом работы является выборка фона, которую производят фляхзубилом или фляхштихелем. При глубокой выборке или при гравировке закруглений применяют болтштихель или зубило аналогичной формы. После вырубки всего поля до необходимой глубины приступают к обработке самого рельефа. Рельеф рубится или режется соответствующими зубилами или штихелями, используют при этом чеканы, надфили, рифлевки и др. инструменты. Для ускорения работы при гравировании повторяющихся элементов или для выполнения очень мелких и сложных деталей применяют пуансоны, зеки, маточники, которые нужно изготовить предварительно, исходя из характера работ и рисунка.
При углубленном оброне на отшлифованной поверхности заготовки вычерчивается наружный контур рельефа, который нужно обвести шпицштихелелм.
После этого вырубают металл внутри очерченного рисунка. Рубку вглубину производят различными зубилами осторожно, с частыми сверками с оригиналом.
Для того чтобы произвести проверку, в предварительно увлажненную вырубленную форму вдавливается кусок размягченного пластилина и полученный оттиск сравнивается с оригиналом, по которому ведется работа. Основные глубины измеряют штангенциркулем или проверяют шаблоном.
Техника углубленного оброна требует высокой квалификации и опыта. Чем глубже выбирается металл, тем осторожнее необходимо работать, снимая более тонкие стружки, так как исправление чрезмерной вырубки связано с большими трудностями. Ошибки в этих случаях исправляют либо спиливанием всей поверхности заготовки вокруг контура, либо высверливая отдельные дефектные участки и вставляя пробки. Когда рельеф почти вырублен в глубину и слепок почти соответствует оригиналу, рубку нужно остановить и приступить к отделке штихелями, пунсонами и чеканами.
При отделке изделия небольшое количество оставленного металла снимается, а часть его садится и уплотняется под ударами пуансонов и чеканов. После шлифовки и полировки отдельных участков слепок становится идентичным модели, которая полностью плотно входит в углубленный оброн.
В настоящее время при изготовлении стальных штампов и прессформ для облегчения работы применяют предварительную грубую выборку металла на фрезерных или иных станках. В этом случает гравер только уточняет и отделывает полости штампа.
Для массового производства граверных изделий используют гравировально-копировальные, рельефно-копировальные и иные машины. Гравировально-копировальные машины при помощи специального шаблона резцом производит не только плоскостное гравирование, но и гравирование на необходимую глубину. Одной из сложных копировальных машин является пантограф с алмазным резцом, который с помощью специального приспособления может пропорционально уменьшить формы рисунка на изделиях. Применение этой машины дает возможность воспроизводить фигурные и портретные композиции в уменьшенном виде, используя в качестве шаблона крупные авторские оригиналы. При этом получаются уменьшенные рельефы, воспроизведенные на стали и пригодные для применения их в качестве пунсонов – переводников для штамповки серийных изделий.
Для нанесения рисунка на некоторые изделия применяют способ накатки с помощью стального колесика, на котором выгравировано изображение. Заготовку вращают и при соприкосновении с ней изображение с колесика рельефом переходит по окружности на изделие.
Гравюра является декоративным способом художественной обработки металла.
Он не связан с моментами конструирования, формирования самого предмета. Гравюра обогащает его внешний вид, используется для обработки поверхности.
Существует два типа гравюры: глубокая и высокая. При глубокой гравюре краска задерживается в углублениях, а с выпуклых частей доски ее удаляют. Для получения оттиска бумага увлажняется и на специальном станке прокатывается под большим давлением. Влажная бумага вдавливается в углубления доски и краска к ней прилипает. При работе над высокой гравюрой краска накатывается специальным валиком на выступающие части рельефа и печать производится при помощи пресса.
Работая над глубокой гравюрой, мастер углубляет, вынимает те места, которые на оттиске должны быть черными, а на высокой гравюре, наоборот, – белыми.
Глубокая гравюра имеет следующие виды: гравюра резцом; гравюра иглой (сухая игла); гравюра пунктиром; меццо-тинто, или черная гравюра; вытравная гравюра, или офорт.
Высокая гравюра подразделяется на обронную, гравюру на дереве (ксилография), продольную гравюру, торцовую, гравюру на линолеуме.
Виды глубокой гравюры. Гравюра резцом была открыта в XV веке во Флоренции. Величайшим мастером резцовой гравюры был Лука Лейденский, творивший в конце XV – начале XV века. Гравюру резцом лучше всего резать на медной, цинковой или стальной доске. Со стальной доски можно сделать наибольшее количество оттисков. Выполненный на бумаге рисунок переносится через копировальную бумагу, которую предварительно покрывают тонким слоем кислотоупорного лака. Полученный рисунок обводится иглой, после чего мастер сразу приступает к его гравированию резцом или вытравливанию кислотой для того, чтобы сделать рисунок более четким.
Для этого доску с процарапанным по лаку рисунком погружают на короткое время в азотную кислоту, которая растворяет металл в обнаженных иглой местах. Затем лак смывают и на доске выступает хорошо заметный рисунок, по которому гравировать намного легче.
Если в гравировании были допущены ошибки, их исправляют следующим образом. При неправильно проведенном легком неглубоком штрихе, его заглаживают специальной гладилкой; если ошибочная линия прорезана глубоко, металл снимают специальным шабером, а полученную впадину выбивают с изнанки молотком, положив доску на плоскую, гладкую наковальню.
Гравюра режется штихелями. Однако здесь применяют еще один вид штихелей – грабштихель, стержень которого имеет ромбовидное сечение. После соответствующей заточки им можно прорезать линии любой ширины в зависимости от их глубины. Чем глубже прорезана линия, тем она шире. При выбирании стружки грабштихелем по сторонам остаются небольшие заусенцы, которые удаляют шабером.
Гравюра иглой (сухая игла). Обработка доски в этом случае производится не резцом, а стальными или алмазными иглами, которые закрепляют в деревянные рукоятки. Работая иглой, гравер царапает поверхность доски. Штрих от иглы получается очень малой глубины. При этом металл не срезается, а перемещается. Выступающие по краям штриха заусенцы не снимают, так как они и придают своеобразие этой гравюре. При печатании в рваном крае штриха и в заусенцах остается краска, которая сообщает линии на отпечатке своеобразную мягкость и некоторую размытость. Число оттисков на этой гравюре не превышают 30 штук, так как штрихи сглаживаются.
Сущность метода гравюры пунктиром заключается в том, что рисунок графируется не штрихом, а комбинацией правильных точек – то более мелких, то крупных. Более мелкие и редкие точки дают на оттиске иллюзию света, а более крупные и сгущенные – тени. Переходы получаются мягкие, создающие приятное впечатление. Точки воспроизводятся путем выбивания специальным острым молоточком или пуансоном с различно заостренным рабочим концом – более острым или тупым. В результате точки по величине и глубине получаются неодинаковыми. Размещая их по поверхности рисунка, добиваются как бы различной густоты тона. Иногда точки наносятся сквозь лак, что дает возможность смягчить резкость их контуров действием кислоты.
Меццо-тинто, или черная манера. Этот вид гравюр изобретен в XVII веке. Для получения гравюры необходима шероховатая металлическая доска, дающая на отпечатке ровный черный цвет. Современный способ обработки шероховатой поверхности получается при натирании поверхности доски крупнозернистым кварцевым песком при помощи стеклянного куранта. Песок при вращательном движении куранта оставляет на доске мельчайшие риски и углубления, которые создают достаточно равномерную поверхность, хорошо удерживающую краску. Затем специальным стальным инструментом – гладким полированным планиром и острым трехгранным шабером сглаживают или выскабливают в большей или меньшей степени шероховатость доски в тех местах, которые на оттиске должны быть светлее фона. Чем глаже пятно, тем меньше на нем задерживается краска и тем светлее она будет на эстампе. Таким образом, гравер работает над теми участками доски, которые должны стать белыми или светлыми, а черные у него уже есть в готовом виде. При черной манере гравер отправляется от черного к белому и работает только над высветвлением тех или иных участков рисунка. Этим способом получают очень мягкие переходы тона и светотени.
Офорт, или вытравная гравюра. Офорт можно назвать гравюрой только условно, так как в процессе его изготовления гравирование как процесс отсутствует и рисунок на доске не режется резцом, а травится азотной кислотой. Обычно после травления гравер усиливает или подчеркивает отдельные штрихи и линии резцом или иглой.
Самый ранний из известных образцов офорта выполнен немецким мастером Дюрером в начале XV века. Ранние гравюры Дюрера выполнены на железных пластинах. Он первым начал применять в работе иглу. Величайшим офортистом был Рембрант, творивший в XVII веке и гениальный Гойя (XVIII – XIX вв).
Технология штрихового офорта заключается в следующем. Металлическую доску покрывают тонким слоем кислотоупорного лака. Затем на нее через копировальную бумагу переводят заранее подготовленный рисунок. Твердым карандашом обводят только основные контуры рисунка. Затем, сняв бумагу, по основным линиям выполняют стальной иглой весь рисунок.
Офортные иглы, вделанные в деревянные рукоятки, имеют различную толщину и степень заострения. Закончив нанесение рисунка, оборотную сторону и края доски покрывают тем же лаком и погружают в плоский сосуд с азотной кислотой, которая травит металл в обнаженных от лака местах, затем доску хорошо промывают и высушивают.
Рассматривая полученный рисунок, мастер закрывает лаком те его линии и штрихи, которые в результате травления получили достаточную глубину и на оттиске должны быть самыми светлыми. Остальной рисунок, не закрытый лаком, подвергают повторному травлению, более глубокому. Эта операция повторяется столько раз, пока на гравюре не получится целая градация штрихов различной глубины, в зависимости от продолжительности травления. Чем глубже вытравлена линия, тем чернее она получится на оттиске. Закончив травление, лак смывают керосином и делают пробный оттиск, если на нем обнаруживают недостатки, их исправляют на доске последующим травлением, резцом или иглой.
Виды высокой гравюры. Обронная гравюра применялась для изготовления различных книжных украшений – заставок, концовок и т.п. Изготовлялась она из латуни, меди, цинка, стали. К этому виду гравюры относят гравировку пуансонов, которые служат оригиналом для отливки типографского шрифта. Это очень трудоемкий и ответственный процесс, требующий навыка и высокого мастерства. Заготовка пуансонов представляет собой стальной стержень квадратного сечения, на торце которого гравируется в зеркальном изображении литера, знак или цифра. Рисунок наносится иглой посредством специального прибора – калибра, который дает возможность прочерчивать вертикальные, горизонтальные и наклонные линии под определенным углом и точным расстоянием между ними.
Для работы гравер применяет достаточно большой набор инструментов: надфили, рифлевки, пуансоны, зеки и др. Главным инструментом является штихель. Законченный пуансон закаливают и в специальном прессе отжимают медную матрицу, которая затем служит формой для отливки шрифта.
Гравюра на дереве (ксилография). Гравюры на дереве бывают продольными, – когда слои дерева расположены в плоскости доски и торцевыми, – когда слои дерева расположены перпендикулярно к обрабатываемой поверхности.
Продольная гравюра является древней техникой, берущей начало в XV веке. Для продольных гравюр применяют доски с маловыраженной слоистостью, например древесину груши, яблони, сливы, березы, липы. Доску подготавливают столярным способом. Толщина ее после обработки доводится до 20 – 25 мм, т.е. до высоты типографского шрифта для удобства использования ее при печати – печатается она вместе с текстом.
Рисунок переводят на бумагу обычным способом через копировальную бумагу или рисуют от руки. Для удобства резьбы всю доску иногда покрывают разведенной тушью – на темном фоне лучше виден вырез рисунка. Иногда сложный рисунок выполняют на тонкой бумаге и наклеивают ее на доску клейстером. Его режут вместе с бумагой.
Для производства продольным гравюр в качестве инструмента применяют специальные ножи с различными профилями режущей части, а также полукруглые стамески. След от стамески по форме получается такой же, так и от болтштихеля, а стружка, вырезанная ножом, имеет треугольное сечение.
При резьбе продольных гравюр режущий инструмент двигается в различных направлениях относительно слоев древесины – то вдоль, то поперек. Он встречает разное сопротивление, затрудняющее проведение плавных линий в соответствии с рисунком. Кроме того, и сама линия в различных частях имеет неодинаковую прочность при печати. Главным образом это относится к тонким линиям, которые быстро сминаются, а линии, проведенные поперек слоев, – выкрашиваются.
Торцовая гравюра, применяющаяся с 18 века, не имеет тех недостатков, которые свойственны продольной гравюре. Она режется во всех направлениях одинаково, благодаря чему линии получаются равномерными, не выкрашиваются и выдерживают довольно большое давление при печати.
Торцовая гравюра режется штихелем тех же типов, что и металлическая, только угол его заточки делается острее. Для предохранения штрихов на поверхность доски под штихель кладут деревянную подкладку, которая служит опорой для выемки стружки. При работе доску удерживают указательным и средним пальцем левой руки.
Для торцевой гравюры употребляют твердую плотную древесину, например самшит.
Чурки самшита распиливают на кружки толщиной 30 мм и хорошо просушивают. Затем они опиливаются в прямоугольную форму.
Для работы используются куски без сучков и косых слоев, которые хорошо заметны на срезе по своей светлой, как бы атласной, окраске. Косые слои при резьбе выкрашиваются или мочалятся.
Отдельные прямоугольные куски склеиваются столярным клеем или клеем ПВА в доски необходимого размера, хорошо обтачиваются и шлифуются с обеих сторон. Небольшие сучки с другие дефекты высверливают и в отверстия загоняют пробки из хорошего самшита. Так же исправляют ошибки при резьбе.
Чтобы доски не коробились и не раскалывались, их скрепляют болтами, пропущенными в толще доски, или стальными трубками 6 мм в диаметре. Трубки загоняют в ряд параллельных отверстий.
Грунт под рисунок делают из сухих белил, растертых на яичном белке с добавлением квасцов.
Гравюра на линолиуме.
Материалом для этой гравюры служит линолеум толщиной около 3 мм. На линолеуме резать легче, чем на дереве. Поверхность линолеума тщательно шлифуется пемзой с водой.
Рисунок переводится обычным способом – через копировальную бумагу или наносится от руки. Подготовленный кусок линолеума прибивается или приклеивается на доску, чтобы при работе не прогибался.
Режут его узкими полукруглыми стамесками с U-образным или V-образным профилем, вырезая и углубляя те места, которые должны быть на оттиске белыми.
Закрепление камней в изделиях и художественное литье.
Различают несколько способов закрепления камней и изделии: закрепки крапанновые, гризантные, гладкие, корнеровые, штрихами и некоторые другие.
Место, в которое крепится камень, называется кастом (оправой).
Каст должен прочно и длительно удерживать камень, подчеркивать его красоту, служить связующим звеном между металлической частью изделия и камнем.
Из основных видов закрепок наиболее распространенной является закрепка крапанами.
Крапана напоминают лапки, концы которых загибаются и со всех сторон охватывают камень.
При гризантной закрепке верхняя часть каста плотно обжимается и ободок металла вокруг камня отделывается мелкой насечкой, называемой гризантом.
При гладкой закрепке камень крепят в каст и без каста в высверленном гнезде. Края каста или гнезда заполировывают гладилом, и камень прочно удерживается в изделии.
При конеровой закрепке закрепление камня в шинке (ободке) кольца вынимают металл или высверливают гнездо, по краю которого специальным резцом надвигают стружку металла к закрепляемому камню и затем накатывают из этой стружки корнера, которые и закрепляют камень в касте.
Штриховую закрепку выполняют в кольцах и других ювелирных украшениях. Этот вид закрепки осуществляют путем поднятия из тела оправы с помощью резца тонкой стружки, которая и удерживает в касте камень.
Вставки из недорогих камней с граненых стекол закрепляют также клеем. После закрепления камней в оправе проверяют надежность их крепления, а затем изделия еще раз полируют на круге из шерсти.
Особенности производства художественных изделий из металла.
Существует множество различных ручных и механических способов художественной обработки металлов. Они обладают различными свойствами и качествами. Одни способы являются очень древними, но не потерявшими своей ценности и в наши дни, например, гравирование, дифовка, литье, филигрань и т.п. Они, как и прежде, основаны на приемах ручной художественной обработки. Приемы эти трудоемки, малопроизводительны, требуют известного мастерства и применимы для уникальных произведений, например чеканка, насечка и т.д. Другие способы возникли сравнительно недавно на основе новых научных открытий и развития техники – гальванопластика, новейшие виды литья, электрохимические способы обработки и т.д.
Выбирая ту или иную технологию для воплощения своего художественного замысла, мастер должен, кроме экономической эффективности, учитывать особенности различных способов обработки, влияющих, как на сам процесс формообразования изделий, так и на его эстетическую сторону.
Следует учитывать, что художественное изделие, выполненное той или иной технологией, приобретает присущие ей определенные черты и характерные особенности.
Так, детали, выточенные на токарном станке, отличаются точностью, четкостью форм, а кованые или дифованые – мягкостью и пластичностью.
Обработка резанием позволяет получать острые углы и четкие грани, а листовая штамповка постоянно связана с необходимостью применять изгибание только по радиусам, хотя и минимальным.
Поэтому уже при проектировании художественных изделий мастер должен учитывать специфические особенности материала и способы его обработки, так как существует определенная взаимозависимость между материалом и его обработкой.
Некоторые металлы и сплавы хорошо обрабатываются многими способами. Например, золото и серебро можно и отливать, и ковать, они хорошо режутся и обрабатываются давлением.
Однако имеются металлы, технологические свойства которых довольно ограничены.
Например, чугун хорошо отливается и режется, но в силу своей хрупкости он не обрабатывается давлением (ковкой, штамповкой и др.).
Наоборот, красная медь плохо отливается и режется, но хорошо обрабатывается ковкой, штамповкой, чеканкой.
Художественное литье.
Литье является одним и самых древних способов обработки металлов путем заливки расплавленного металла в специальные формы. Археологические раскопки подтверждают, что уже за 5000 тысяч лет до нашей эры люди умели отливать металл. Памятники античной греческой и римской культуры являются весьма совершенными образцами литейного дела.
В древней Руси литье было известно с периода скифской культуры. В раскопках обнаружены не только прекрасные ажурные отливки из золота и серебра, но и большое количество медных и бронзовых отливок, представляющих ювелирные и культовые изделия, а также и орудия производства литейщиков – печи и горны, в которых плавили металл, а также каменные формы для отливки.
Для исполнения художественных работ в технике литья могут применяться самые разные металлы и их сплавы. Для дорогих, уникальных изделий прежде и теперь используют золото, серебро, бронзу.
Художественное качество работы, выполняемой способом литья, зависит прежде всего от качества модели, по которой делается форма для литья.
Сам процесс литья составляет в значительной степени техническую работу, но он требует высокой квалификации, выполняющих ее мастеров.
Более того, мастеру приходилось дорабатывать отливку: зачищать швы на месте стыкования формы, снимать остатки литников (место, откуда шел в форму расплавленный металл), подчеканивать форму отдельных деталей.
В связи с этим и сама отливка выполняется по-разному.
Замечательным мастером был Андрей Чохов, отливавший колокола и пушки. Более полувека он проработал литейщиком и воспитал большое количество учеников.
Основным его произведением является "Царь-пушка" весом 40 т, представляющая собой образец художественного бронзового литья 16 века.
Не менее высоким образцом художественного литья является огромный "Царь-колокол", также отлитый из колокольной бронзы в 1735 году И.Ф. Моториным и его сыном Михаилом. Вес колокола достигает 200 т.
С конца 17 века начинает развиваться художественное статуарное литье. Одним из первых крупных литейщиков из бронзы и скульпторов был Карло Растрелли, приглашенный Петром I для работы в России.
Наиболее значительными его работами являются бронзовый бюст Петра I и статуя императрицы Анны, которую отливали русские мастера, а также Конная статуя Петра I, отлитая после смерти Растрелли литейщиком Мартелли и установленная в Петербурге.
Огромное влияние на развитие статуарного литья по восковой модели оказал Э.М. Фальконе, создавший "Медного всадника", над которым проработал 12 лет.
Талантливым бронзолитейщиком был скульптор П.К. Клодт, который довел до совершенства сложнейшую технологию отливки крупных фигур по восковым фигурам. Отлитая им статуя Николая I представляет собой шедевр литейного искусства.
Художественные отливки уральских заводов получили мировое признание. Они славятся камерной чугунной скульптурой, включая и тончайшее ажурное, почти ювелирное литье, создавая миниатюрные цепочки, каждое звено которых едва превышает в длину 3 мм и весит всего 0,5 грамма.
В дальнейшем для художественного литья характерна механизация литейного производства, освоение новой техники, внедрение новейших технологий литья, таких, как кокильное, оболочковое, центробежное и другие. На новой основе начали развиваться и старые способы литья.
В настоящее время имеются различные способы литья, которые позволяют отливать изделия различных размеров и веса – от нескольких граммов драгоценного металла в ювелирном деле до крупных статуй и памятников из чугуна и бронзы.
В области производства художественных изделий применяют такие способы литья, как центробежное литье, литье под давлением, в постоянные металлические формы, в оболочковые формы, в земляные формы, по выплавленным моделям.
Литье в земляные формы.
Одним из древнейших способов литья, который не утратил значения и в наши дни является литье в земляные формы.
Процесс получения отливки этим способом заключается в том, что по модели или по шаблону из формовочной земли изготовляют литейную форму, которую заливают расплавленным металлом.
При извлечении готовой отливки форма разрушается и для следующей отливки процесс изготовления формы повторяется вновь, т.е. каждая форма служит только один раз.
Модели для приготовления литейных форм представляют собой копии авторского оригинала. Они изготовляются из гипса, дерева, пластмасс или металла в зависимости от тиража.
Гипсовые модели применяются для уникальных отливок или небольших серий, так как при формовке они быстро разрушаются. Чтобы увеличить прочность, их покрывают лаком.
Модели деревянные долговечнее, но от сырой земли они деформируются, коробятся и разбухают. Высыхая, они уменьшаются в размерах и растрескиваются.
Для упрочения деревянных моделей их красят и покрывают водонепроницаемым лаком.
Модели из пластмасс имеют гладкие и чистые поверхности, небольшой вес, водоустойчивость. Но они недостаточно прочны и не выдерживают больших тиражей.
Наиболее прочны и долговечны металлические модели из бронзы, чугуна, алюминия. Наиболее экономичны алюминиевые.
Они легче по весу, не ржавеют, достаточно долговечны.
Модель по размеру обычно делают несколько больше оригинала на величину линейной усадки, чтобы отлитое по ней изделие после усадки соответствовало размерам оригинала или чертежа.
При изготовлении модели учитывают также последующую механическую обработку отливки, поэтому она должна иметь припуск на обработку. Простые модели, цельные, например, модель невысокого барельефа, т.е. изделие, на поверхности которого нет поднутрений и выступов, которые мешали бы снятию формы.
При отливке более сложных по конфигурации изделий применяют разъемные модели, а также модели с отъемными частями. Такие модели изготовляют разрезанными на две более или менее равные части в соответствии с линией разъема опок.
Обе половинки соединяются между собой шипами, плотно входящими в соответствующие гнезда на другой половине модели.
При формовке каждая часть модели извлекается из формы отдельно, чем существенно облегчает процесс формовки.
При отливке изделий с выступающими частями все детали, которые мешают извлечению модели из формы, делаются съемными. В начале формовки модель собирается, при этом все съемные детали закрепляются на ней при помощи специальных шипов, шпилек, винтов и т.п., а после того, как модель заформована, крепежные детали удаляются и модель беспрепятственно извлекают из формы.
При этом отъемные части остаются в форме, потом их вынимают, каждую отдельно.
Модели для пустотелых отливок имеют на боковых стенках специальные выступы – знаки.
При формовке эти выступы-знаки образуют в форме углубления – отпечатки, на которые укладываются песчаные стержни, служащие для образования внутренней полости в отливке. Стержни изготавливают отдельно в стержневых ящиках, которые делают разъемными для удобства извлечения готовых стержней.
Стержни сушатся в сушильных печах, а затем их укладывают в готовую литейную форму. Для малых серий стержневые ящики делают из гипса или дерева, а для массового отлива – из металла.
Формовочная земля служит для изготовления форм и стержней. Она состоит из смеси песка и глины.
При формовке сложных, крупных художественных изделий применяют формовочные смеси, в которых глины содержится до 25 процентов. При формовке простого мелкого литья используют до 12 процентов глины. Формовочная смесь имеет важное значение для качества отливки.
Смеси тщательно составляют, испытывают их свойства, из которых наиболее важными являются пластичность – способность смеси давать точные отпечатки модели; газопроницаемость – способность смеси пропускать пары и газы через стенки формы; податливость – способность смеси не препятствовать усадке металла при затвердении, т.е. немного уменьшаться в размерах.
Смеси должны быть огнеупорными, давать возможность отливке медленно и равномерно остывать, исключая образование корки, которую называют закалкой.
Формы в основном изготавливаются из наполнительной смеси. Небольшой слой, непосредственно прилегающей к поверхности модели, изготовляют из облицовочной смеси, которая должна обладать пластичностью, прочностью, газопроницаемостью, огнеупорностью, податливостью и малой теплопроводностью.
От ее свойств зависит в основном качество отливки. Иногда в качестве формовочных смесей используют природные земли. Такая земля представляет большую ценность.
Изготовление земляных форм производится в специальных металлических рамках – опоках. Опоки обеспечивают земляной форме прочность при переноске и заливке ее металлом.
Обычно форму приготовляют в двух опоках, плотно соединенных между собой штырями, однако для формовки более сложных изделий могут использовать три-четыре опоки.
Опоки могут быть ручными, т.е. предназначаться для обычного литья и крановые, которые отличаются большой толщиной стенок, большими размерами и приспособлениями для подъема их краном. Они предназначены для отливки памятников, крупных фигур и т.п.
Наиболее удобны сварные ручные опоки из фасонной стали, или опоки, литые из алюминий и чугуна.
Крановые опоки отливают из чугуна. Они снабжены специальными ребрами для лучшего удержания формовочной смеси, которые можно переставлять в зависимости от размера модели. Для приготовления форм применяют также сита, лопаты, совки, трамбовки для уплотнения смеси, счищался, душники для наколки газовых каналов, деревянные молотки для набивки кусковых форм, гладилки, ланцеты (для приглаживания и исправления форм, иголки для отъема кусков и т.д.
Чтобы к модели смесь не прилипала, ее опыливают толченым древесным углем или графитом.
Чтобы металл не пригорал к форме, перед заливкой ее внутреннюю поверхность покрывают сажей – коптят, или окрашивают специальными формочными красками, которые состоят из угольной пыли или графита, размешанного в воде.
Процесс изготовления формы, или формовка, заключается в следующем: модель кладут в опоку, установленную на подмодельную доску, и припыливают ее угольным порошком. Затем через сито насевают облицовочную смесь слоем до 30 мм. После этого опоку до краев заполняют наполнительной смесью.
Смесь насыпают слоями и уплотняют трамбовкой. Излишек земли удаляют счищалкой и душником накалывают каналы для выхода газов.
Затем опоку переворачивают и на нее устанавливают другую, в которую укладывают модели литника и выпора, чтобы в форму образовались два канала – один для заливки ее металлом, а другой – для отвода газов – выпор, представляющий собой брусок небольшого сечения.
После этого модели припыливают и вторую опоку так же, как и первую, заполняют формовочной смесью и уплотняют.
Верхнюю опоку снимают и из формы осторожно извлекают модель. Одновременно при помощи пинцета прорезают питатель – узкий канал, соединяющий полость формы с литником. Для получения пустотелых отливок в форме устанавливается заранее изготовленный и высушенный стержень. После этого форма закрывается и заливается расплавленным металлом.
Сложным и трудоемким процессом литья является кусковая формовка скульптурного литья – бюстов, фигур и т.д. Сущность кусковой формовки заключается в том, что вся форма составляется из отдельных кусков, которые потом объединяются двумя раковинами, размещенными в верхней и нижней опоках, что позволяет вынуть модель из готовой формы, не повредив ее, так как при этом каждый кусок формы снимается с модели отдельно.
После извлечения модели из формы она вновь собирается, причем каждый кусок устанавливается на свое место. Все эти операции выполняются с большой осторожностью, так как куски, изготовленные из формовочной смеси, очень хрупки. Для образования полости в отливке изготовляют стержень.
При отливке уникальных изделий кусковой формовкой стержень изготавливается непосредственно в форме.
Для этого нижнюю опоку с готовой землей припыливают и наполняют формовочной землей, уплотняя ее руками. Делают это осторожно, чтобы не повредить кусков, образующих форму. Затем из железной перфорированной трубки изготавливают каркас стержня и, обмазав его белой глиной, укладывают на нижнюю опоку так, чтобы концы каркаса (знаки) опирались на стенки формы. Затем опять выше краев насыпают формовочную смесь и придают ей примерную форму полости верхней опоки. Верхнюю опоку припыливают и несколько раз покрывают и уплотняют ею формовочную смесь.
С полученного стержня ланцетом срезают слой земли, равный желаемой толщине будущей отливки.
Для того, чтобы слой был более равномерным, поверхность стержня предварительно накалывается на глубину среза специальной наколкой, после чего легко срезается слой земли на глубину накала.
Просушенный стержень укрепляется в полости формы таким образом, чтобы он не сместился, ибо перекос или смещение стержня приводит к браку.
При отливке небольших мелких скульптур большими сериями обычная кусковая формовка заменяется кусковой формовкой в стержнях, для чего куски формы изготовляются в специальных металлических стержневых ящиках, каждому куску соответствует свой стержневой ящик. Этот способ ускоряет и облегчает кусковую формовку.
В случае формовки по разборной модели, уже не форму, а модель делают составной из отдельных кусков, каждый из которых легко и беспрепятственно извлекается из формы. Разборные модели изготавливают из латуни и бронзы. Все части модели отделывают, подгоняют, особенно в местах соединений.
При формовке архитектурного литья (части фонтанов, постаменты памятников и т.п.) применяют шаблонную формовку. Шаблонная формовка производится без моделей, при помощи специальных шаблонов.
Для облегчения процессов формовки трудоемкие ручные операции заменяют различными приспособлениями и машинами.
Литье по выплавляемым моделям является очень древним способом, который применяли еще в Древнем Египте, Древней Греции и античном Риме, а также в эпоху Возрождения. Этим способом отливали свои статуи П.К. Клодт, Э.М. Фальконе,
В.П. Ефимов. В современных условиях он значительно изменен.
Смысл литья по выплавленным моделям заключается в том, что модель после ее заформовки удаляется из формы путем нагрева.
Состав, из которого модель изготовляется, плавится и вытекает из формы, поэтому форму после формовки нет необходимости разбирать. Это дает возможность формовать любые по сложности изделия целиком без применения кусков, стыки между которыми оставляют на поверхности отливки швы, однако в случае перекоса кусков всей отливке наносится непоправимый ущерб.
В настоящее время при отливке художественных изделий способ литья по выплавляемым моделям применяется в нескольких вариантах: для отливки крупных фигур, для обычного литья средних размеров и для ювелирного литья из драгоценных металлов.
В ювелирном деле восковое литье с успехом применяли древние римляне, изготовляя, к примеру, знаменитые браслеты в виде змей.
Применяя этот способ, сначала изготовляли по рисунку чертеж отливки, учитывая литейную усадку, равномерную толщину стенок, литейные радиусы и другие параметры. Затем по этому чертежу изготовляют металлическую модель – эталон изделия.
Модель снабжается специальным литником, который рассчитывается и отливается вместе с моделью.
При выпуске небольших серий с эталона снимают резиновую форму, а при сериях крупных изготавливают специальную разборную металлическую прессформу.
Пользуясь либо резиновой формой, либо металлической прессформой из специального модельного состава заготавливают выплавляемые модели. В качестве модельного состава для литья ювелирных изделий употребляют парафин (95 процентов) с добавлением полиэтилена (5 процентов).
Работая с резиновыми формами или, изготавливая тонкостенные ажурные модели, состав плавят и при температуре 80 градусов в жидком виде заполняют им формы.
Работая с прессформами, состав применяют в пастообразном состоянии.
Формы предварительно смазываются касторовым маслом, разведенным в спирте.
Аналогичным способом изготовляют модель массивного, конусообразного и несколько изогнутого литника. Этот литник служит основой для сборки модельного блока путем напаивания на него большого числа моделей изделий. Затем готовят огнеупорный состав из гидролизованного раствора этилсиликата и маршалит – тонко размолотый кварцевый песок.
В зависимости от характера моделей процентное соотношение компонентов в растворе может меняться, делая его более жидким или густым.
Маршалит составляет до 70 процентов, а остальные 30 – гидролизованный раствор этилсиликата.
Состав перемешивают и погружают в него модельный блок. Избытку состава дают стечь, после чего его обсыпают плавленным дробленым кварцем или кварцевым песком.
Плавленый дробленый кварц применять лучше, так как кварцевый песок при прокаливании, расширяясь, может деформировать формы особенно тонких ажурных изделий. После обсыпки формы сушат: 40 минут на воздухе при комнатной температуре, 30 минут в атмосфере, насыщенной аммиачными парами, и вновь 30 минут на воздухе, чтобы удалить аммиачных запах. Эти операции с последующей сушкой повторяют несколько пять раз, пока стенки огнеупорного покрытия не достигнут нужной толщины. После этого осуществляется формовка блока в стальной цилиндрической опоке, снабженной специальной скобой для закрепления ее на центробежной машине.
Для формовки употребляется сухой кварцевый песок с однопроцентной добавкой борной кислоты, которая, расплавляясь при прокаливании формы, служит связующим материалом. Торцы опоки заделывают тем же песчаным наполнителем, но с добавкой до 15 процентов водного раствора жидкого стекла, которое после затвердения придает необходимую прочность заформованной опоке.
Затем модельный состав выплавляется. Для этого опоку ставят в предварительно нагретый до 200°С сушильный шкаф литниковой чашей вниз. После того как модельный состав вытечет, опоку переносят в муфельную печь, где при температуре 850°С форму прокаливают от трех до пяти часов.
Для того, чтобы выплавить изделие из золота (585 проба), его нагревают до 1100°С (температура плавления золота этой пробы составляет примерно 950°С) для лучшего заполнения и заливают в форму, которая подогревается до 700°С и устанавливается на центробежный станок.
После заливки форма быстро приводится во вращение со скоростью 160 оборотов в минуту. В течение 30 секунд металл твердеет, форма снимают со станка и охлаждают 4 часа.
Для того, чтобы освободить отливку от огнеупорной оболочки ее кипятят в щелочном растворе и промывают в горячей воде. Затем новые отливки отрезают от литника, который вновь идет в переплавку, отжигают и отбеливают в пяти процентном растворе азотной кислоты, промывают и просушивают.
Художественное литье в оболочковые формы применяется при отливке простых форм типа барельефа. Технология отлива: на нагретую до 300°С чугунную модельную плиту насыпают слой мелкого кварцевого песка, тщательно перемешанного со связующим материалом.
Таким материалом может быть искусственная смола пульвербакелит. При температуре 65°С она размягчается, при температуре 200°С расплывается и при температуре 300 – 350°С становится твердой.
Затем оболочку, которая представляет собой полуформу, снимают с плиты, изготовляют вторую форму и обе половинки скрепляют между собой зажимами, при необходимости, устанавливая внутрь оболочки такой же оболочковый стержень.
Далее форму устанавливают в стальной ящик, заменяющий опоку, и засыпают вокруг песком. В таком виде форма подается под заливку. После охлаждения оболочку разрушают и извлекают отливку.
При массовом производстве изделий данный способ при соответствующей автоматизации и механизации приносит экономический успех.
Литье в кокиль – постоянные металлические формы широко применяется в технике и в области художественного литья.
По сравнению с литьем в земляные формы этот метод имеет ряд существенных преимуществ.
Главное преимущество в том, что металлическая форма выдерживает большое количество заливок. Кокиль при легкоплавких отливках из алюминиевых, магнитных и цинковых сплавов достигает 100 тысяч заливок.
При отливке стальных и чугунных деталей число их гораздо меньше.
При литье в кокиль структура отливок получается мелкозернистой, поверхность чистой, не требующей никаких дополнительных механических обработок, кроме того, кокильное литье является очень точным.
Данный способ применим при крупносерийном производстве, так как стоимость производства кокилей высока.
Изготовляют их из чугуна, стали с тщательной ручной подгонкой и обработкой, которой занимаются граверы, лекальщики и другие высококвалифицированные специалисты. Для простых отливок металлические формы состоят из двух частей, для сложных изделий – из многих, включая, составные стержни.
При кокильном литье и форма, и стержни изготовлены из металла, при полукокильном, стержень изготавливают из песчаных смесей, как при литье в земляные формы.
Полукокильное литье применяют обычно для отливок из бронзы и чугуна.
В кокильном литье все основные процессы чаще всего автоматизированы и механизированы.
Литье под давлением представляет собой один из способов производства изделий из легкоплавких металлов – алюминиевых, цинковых и т.д. При этом способе металл заливается в кокили – металлические формы под давлением.
Давление создают специальные литейные машины. Отливки получаются с высокой точностью размеров, чистой поверхностью и отличаются тонкими стенками.
Минимальная толщина стенок при отливе из цинковых сплавов достигает 1 – 3 мм, из алюминиевых – 1,5 – 3,5 мм, из медных сплавов – 2 – 4 мм.
Литье под давлением дает возможность получать отливки сложные по конфигурации, но небольшие по размерам.
Для художественного литья этот метод применяют при массовом производстве изделий, так как формы для литья под давлением являются дорогим и сложным устройством, выполненном из высококачественных сталей.
При центробежном литье металл заливают в быстро вращающиеся формы, в которых под действием центробежных сил он прижимается к их стенкам.
Таким образом отливают трубы, колонны и другие изделия цилиндрической формы. Центробежное литье также применяют при изготовлении сложных фигурных изделий из драгоценных металлов. Кроме того, этот метод дает возможность получать двухслойные цилиндрические отливки из разных металлов, например, из бронзы и чугуна.
Эмалирование и художественное чернение.
Эмалирование.
Эмаль (финифть) представляет собой легкоплавкие прозрачные или заглушенные (непрозрачные) свинцово-силикатные стекла, окрашенные в различные цвета окислами металлов. Наносится она в порошкообразном состоянии на поверхность изделия и после обжига превращаются в твердую, блестящую массу с яркими устойчивыми красками.
Кроме декоративных качеств эмаль обладает защитными свойствами и отличается большой стойкостью не только против атмосферных влияний, но и против химических реагентов – кислот, щелочей, газов и т.п., что позволяет использовать ее в архитектурных изделиях, работающих в условиях экстерьера.
Ювелирное искусство эмали по золоту, серебру и меди – очень древний вид декоративно-прикладного искусства.
Термин "эмаль" принесен в Россию из Франции и вытеснил старый термин греческого происхождения – финифть (светлый, или блестящий, камень).
Термин "финифть" пришел на Русь в 19-12 веках из Византиии.
Византийские эмали отличались очень сложным составом и исключительными художественными достоинствами. Приготовление эмалевой массы было доведено до совершенства, как в отношении разнообразия и чистоты цветовой палитры, так и необыкновенного блеска, яркости, крепости, прочности, долговечности.
На Руси древнейшие изделия с применением эмали относятся к 3-5 векам н.э. Древнерусские перегородчатые эмали по золоту и серебру относятся ко второй половине 11-12 веков.
Промышленное производство эмалей в России началось со второй половины 19 века на бывшем Императорском фарфоровом заводе в Петербурге. В настоящее время выпускают изделия с расписной эмалью, с эмалью по скани, гравировке, чеканке и штампованному рельефу (броши, серьги, браслеты, пудреницы и др.).
Изготовляют эмали из специальных легкоплавких цветных стекол с добавлением в них различных пигментов и вспомогательных веществ, таких как двуокись марганца, закись кобальта или никеля, криолит и др.
Эмалирование относится к специальной технологии изготовления ювелирных изделий, тесно связанной с основными ювелирными работами. По химическому составу эмали являются солями кремниевой кислоты.
Важнейшей составной частью ювелирных эмалей является кремнезем – стеклообразующий окисел, который обеспечивает высокую химическую устойчивость, механическую прочность и термические качества эмали. Чем больше кремнезема содержится в составе, тем выше качество эмали. При большом содержании кремнезема значительно повышается вязкость эмали, поэтому в исходный состав вводится окись калия, которая снижает вязкость и склонность состава к кристаллизации, повышает растекаемость, улучшает блеск и чистоту эмали.
Художественные эмали должны удовлетворять ряду требований: быть легкоплавкими, так как применение эмалей с температурой растекания выше 850°С затрудняет процесс нанесения их на сплавы серебра и по паянным изделиям; иметь коэффициент теплового расширения, близкий к коэффициенту теплового линейного расширения золота, серебра и их сплавов; в расплавленном состоянии обладать хорошей растекаемостью, вязкостью, хорошей кроющей способностью, чистотой, высоким блеском, ярким насыщенным цветом.
Свинцово-силикатные эмали делятся на прозрачные и заглушенные. При изготовлении прозрачных эмалей используют примерно один и тот же состав (кроме золотого рубина), а при изготовлении заглушенных эмалей – к составу (после сплавления и размалывания) добавляют триоксидат мышьяка или оксид олова.
Глушителями могут служить соли фтористоводородной и фосфорной кислот. Но наилучшие результаты дает триоксид мышьяка, который при введении в шихту в малых количествах обеспечивает высокие оптические свойства прозрачных эмалей, а больших – позволяет получать прозрачные, яркоокрашенные эмали.
В условиях мастерской, при наличии исходных материалов, можно приготовить эмаль различного цвета.
Так, для приготовления эмали молочного цвета необходимо 10 г кварцевого песка, 20 г борной кислоты, 80 г свинцового сурика, 4 г окиси цинка, 10 г каолина; для приготовления эмали синего цвета необходимо 10 г кварцевого песка, 20 г борной кислоты, 70 г свинцового сурика, О,5 – 2 г (в зависимости от оттенка) – окиси кобальта; для приготовления эмали черного цвета необходимо 4,5 г кварцевого пека, 20 г борной кислоты, 70 г свинцового сурика, 6 – 12 г оксида кобальта; для приготовления эмали желтого цвета необходимо 10 г кварцевого песка, 20 г борной кислоты, 70 г свинцового сурика, 0,5 г двухромовокислого калия; для приготовления эмали зеленого цвета необходимо 10 г кварцевого песка, 20 г борной кислоты, 70 г свинцового сурика, 1 – 2 г оксида меди, 0,2 г двухромовокислого калия; для приготовления красной эмали необходимо 10 г кварцевого песка, 20 г борной кислоты, 70 г свинцового сурика, 0,5 – 2 г оксида кадмия; для приготовления прозрачной эмали необходимо 20 г кварцевого песка, 20 г борной кислоты, 70 г свинцового сурика.
Компоненты состава тщательно перемешать, поместить в фарфоровый тигель и нагреть в муфельной печи. При температуре 550 – 600°С смесь начинает плавиться. Когда состав превратиться в однородную стекловидную массу, тигель достать клещами и расплавленную эмаль вылить в металлический сосуд с холодной водой. При резком охлаждении эмаль затвердевает и растрескивается на мелкие кусочки, которые являются исходным материалом в данном случае для эмальерных работ.
Процесс эмалирования можно разделить на следующие этапы: подготовка изделия под эмаль; наложение эмали; обжиг эмали и отделка изделия.
При подготовке изделия под эмаль металл очищают от всевозможных загрязнений и оксидных пленок, обезжиривают и подвергают травлению в азотной кислоте или отбеливают в слабом растворе серной кислоты. Медное изделие после очистки нагревают в печи до появления тонкой пленки окисла, возникающей от соприкосновения горячего металла с кислородом воздуха, что способствует прочному соединению эмали с металлом.
При эмалировании изделий из драгоценных металлов производят предварительное "облагораживание" – многократный отжиг с последующим травлением и кварцеванием, что повышает процентное содержание драгоценного металла в поверхностном слое.
Перед наложением на изделие эмаль превращают в порошок: размалывают на шаровых мельницах или дробят в агатовых ступках.
Размер частиц должен быть не более 0,01 мм, а величина зерен – приблизительно одинакова, так как мелкие частицы плавятся гораздо быстрее и успевают выгореть, пока начнут плавиться наиболее крупные, что приводит к браку.
Для отделения мелких частиц размолотую эмаль неоднократно промывают в воде. В результате промывки крупные частицы оседают на дно, а мелкие удаляются вместе с водой.
Наносят эмаль на изделия двумя способами: ручным и машинным. При ручном способе нанесения, размолотую эмаль, размешанную с водой, в виде кашицы накладывают на изделие кистью или специальным шпателем. Это способ применяют в ювелирном деле.
При машинном способе – в хорошо просеянную, размешанную с водой эмаль добавляют крепители (декстрин, мочевину – 2 – 2,5 г на 1 л шликера) и специальным аэрографом равномерно наносят на поверхность изделия.
На другую сторону пластины наносят свой контрэмали, который служит для предотвращения коробления изделия. Этот способ применяется для эмалирования больших плоских поверхностей.
После наложения эмали изделие тщательно просушивают в муфельной печи или сушильном шкафу и приступают к обжигу (температура нагрева 600 – 800°С) в электрических печах с открытыми спиралями. Мелкие ювелирные изделия обжигают в электрических муфельных печах с закрытой обмоткой. Можно пользоваться и открытым пламенем газовой горелки, но пламя не должно соприкасаться с эмалевой поверхностью, так как копоть может испортить изделие, поэтому пламя направляют на его оборотную, левую, левую сторону. Изделие перед обжигом для равномерного прогрева устанавливают на специальной подставке из никеля, никелевых сплавов или жароустойчивой (хромоникелевой) стали.
Температура плавления эмалей неодинакова, поэтому прежде чем приступить к эмалированию, следует выполнить пробную плавку всех имеющихся эмалей на том же металле, из которого изготовлены изделия, и записать последовательность расплава.
При эмалировании вначале накладывают более тугоплавкие эмали и обжигают, затем добавляют недостающие цвета легкоплавких и вновь обжигают (при более низкой температуре). Как только на расплавленной эмали появляется блеск, нагрев прекращается и изделие постепенно остывает. Окончательную отделку – отбеливание металлических частей, свободных от эмалей, – производят в 15%-ном растворе серной кислоты.
Для эмалей с пониженной кислотоупорностью применяют щавелевую или лимонную кислоту. После промывки и просушки изделие шлифуют и полируют.
По технологическим и конструктивным особенностям эмали классифицируют на выемчатые, перегородные, оконные, живописные и др.
Для нанесения выемчатой эмали в изделиях сделаны углубления (выемки), выполненные граверной техникой, штамповкой или чеканкой (глубина 0,5 – 0,8 мм). Чем глубже выемка, тем темнее краска.
Для прозрачных эмалей дно углубления гладко зачищают (оно служит как бы рефлектором отражения лучей), для глухих – оставляют шероховатой. Выемчатая эмаль применяется для декорирования литых или обронных изделий, для изделий из листового металла, выполненных чеканкой.
Перегородчатыми эмалями заполняют углубления между перегородками, сделанными из вальцованной проволоки или филиграни, припаянных к основанию. Часть изделия, предназначенная для эмали, выполнена в виде низкой открытой сверху коробочки глубиной около 1 мм. Переплетение перегородок создает определенный рисунок, который заполняют эмалями.
Изделия под оконную, или прозрачную, эмаль должны иметь вырезанный в металле или выполненный филигранной техникой ажурный рисунок – узор, отверстия которого заполняются цветной прозрачной эмалью и обжигаются.
Эмаль сплавляется и превращается в стекло, вправленное в просветы металлического кружева. Цветные прозрачные эмали чистых цветов напоминают драгоценные камни – аметисты, рубины, сапфиры.
Живописная эмаль (финифть) представляет собой тончайшую миниатюрную живопись эмалевыми красками на металлической основе. Это самый трудоемкий и кропотливый вид эмалирования.
Технологический процесс финифти состоит в изготовлении из тонкого серебряного, медного или золотого листа основы изделия, которая может быть любой формы. Лицевую поверхность после соответствующей подготовки покрывают тонким слоем эмали, которая должна служить фоном (светлые – белый, голубой или черные фоны). Операцию наложения фона повторяют в несколько этапов, пока поверхность не станет ровной и гладкой. Оборотную сторону покрывают контрэмалью. Затем приступают к живописи на эмали, учитывая изменения после обжига первоначального цвета эмалевых красок и их температуру плавления. Вначале пишут красками тугоплавкими, а после обжига легкоплавкими.

Художественное чернение.
Чернением называется украшение изделий из серебра и золота рисунками из черни, по внешнему виду напоминающую черную эмаль. Рисунки бывают орнаментальными и сюжетными.
Чернь является древним способом декорирования художественных металлов – золота и серебра. Особого расцвета эта техника достигла в 15 веке.
Существуют много видов черни, которые отличаются по составу и цвету, начиная от серебристо-серых тонов и кончая черно-бархатными. Существуют варианты и в технологическом процессе ее приготовления, наложения и обжига.
Технология черневого процесса содержит такие операции, как приготовление черни, наложение черни, обжиг черни.
Приготовление черни.
Чернь состоит из серебра, меди, свинца или олова и серы, сплавленных в различных пропорциях. Для лучшего ошлаковывания и предохранения от окисления в процессе варки добавляют флюс. Существуют несколько способов приготовления черни.
Способ первый. Сначала расплавляют в тигле необходимое количество серебра и меди, затем вводят свинец и небольшое количество буры в качестве флюса для предохранения от окисления.
С расплавленной металлической части шихты снимают шлак и небольшими порциями добавляют серу.
При этом сплав постоянно размешивают деревянной или глиняной мешалкой. Затем еще раз добавляют флюс, хорошо перемешивают, вторично снимают шлак и готовую чернь выливают на чугунную сковороду. Остывшую и затвердевшую чернь дробят на куски и вновь переплавляют с добавление серы и флюса.
Плавку ведут с перемешиванием и удалением шлака. Эту операцию переплавки для улучшения качества черни повторяют трижды. Готовую чернь измельчают в ступках и просеивают через мелкое сито.
Способ второй. Медь плавят с серебром, взятым в необходимых количественных отношениях по весу. Затем к ним добавляют соответствующую долю свинца и перемешивают. Горячий сплав выливают в другой тигель с расплавленной серой, взятой из расчета на одну часть металлического сплава 1,2 – 1,5 частый серы (по объему). Иногда серу предварительно не плавят, а горячий металлический сплав выливают в тигель, наполненный до половины сухой мелкоистолченной серой, и тщательно перемешивают.
Готовую смесь выливают на железную сковороду, дают ей остыть, измельчают и вновь переплавляют без добавления серы. Готовую охлажденную чернь толкут в порошок, который перемешивают с водным раствором буры до сметанообразного состояния.
Способ третий. Сначала готовят отдельно сернистое серебро, сернистую медь и сернистый свинец, затем в определенных пропорциях сплавляют их вместе.
Для приготовления сернистого серебра на 97,8 г чистого серебра в виде измельченной стружки берут 20 г серы в порошке; их смешивают и постепенно нагревают в графитовом тигле до 400°С. Сера проникает в металл и образует сернистое серебро. Таким же образом получают сернистую медь и сернистый свинец. Для этого на 800 г меди берут 250 г серы, а на 400 г свинца – 75 г серы.
Полученные сернистые соединения измельчают и смешивают в следующих весовых отношениях для получения 1 кг черни: сернистое серебро – 111,2 г; сернистая медь – 466,6 г; сернистый свинец – 422,2 г.
Полученную чернь насыпают в холодный графитовый тигель, сверху засыпают сухим древесным углем и помещают в муфельную печь, нагретую до 800°С. Через 35 минут, когда чернь нагреется до 650°С, в тигель добавляют хлористый аммоний из расчета 284 г аммония на 1 г черни. Затем тигель закрывают графитовой крышкой и после полного расплавления смесь выливают в чугунную емкость (изложницу), нагретую до 300°С, в которой сплав медленно остывает.
Существуют и другие способы приготовления черни. В качестве флюса применяют хлористый аммоний, поташ с поваренной солью и буру. По мнению специалистов, бура дает лучшие результаты по сравнению с хлористым аммонием.
Перед наложением и обжигом черни всю поверхность изделия тщательно шлифуют от царапин, рисок, в которые могла бы попасть чернь и исказить рисунок. Края изделия и места пайки, участки поверхности, на которых не должно быть черни, обмазывают огнеупорной глиной, размешанной в воде. Глина предохраняет места пайки от выгорания припоя и не дает черни расплываться.
Существует два способа наложения черни – сухой и мокрый.
Сухой способ заключается в том, что поверхность, подлежащая чернению, смачивается водным раствором поташа, буры и поваренной соли и на нее насыпается тонко измельченный и просеянный через сито порошок черни. Затем изделие осторожно просушивается. Чернь, случайно попавшая на места, не подлежащие чернению, удаляется. В таком виде поступает в обжиг, который проводят в муфеле при температуре 300°С.
Мокрый способ отличается тем, что порошок черни смешивают с крепким раствором хлористого аммония (нашатыря) или смеси поташа и буры и в сметанообразном состоянии накладывают специальной деревянной лопаточкой на изделие, просушивают и обжигают, внимательно следя, чтобы не перегреть. Как только чернь расплавится и зальет все углубления, нагрев прекращают.
После оплавления чернь прочно соединяется с металлом изделия и не отстает от него даже при его деформации. Важной операцией является удаление излишков черни, которая заливает после оплавления значительную часть поверхности изделия, выходя за рамку или край рисунка. Излишки черни удаляют шабровкой или опиливанием напильником до появления рисунка.
Работу эту делают аккуратно, чтобы не захватить или не спилить рисунок. Затем изделие шлифуют. В процессе шлифовки проявляется весь рисунок, который, если есть необходимость подвергают полировке. Часто изделие дополнительно обрабатывают резцом – гравируют.
При окончательной отделке иногда золотят. Золочение осуществляют в гальванических ваннах. Следует знать, что чернь, в отличие от эмали, хорошо проводит ток, поэтому поверхности, покрытые чернью, нужно тщательно покрывать защитным лаком, иначе они окажутся вызолоченными.
Изделия под чернение могут быть изготовлены различной техникой – гравировкой, чеканкой, тиснением, штамповкой, литьем, оброном. Главным условием является наличие углублений, которые должны быть заполнены чернью. Глубина их должна быть не менее 0,5 мм.
В черневом искусстве, так же как и в гравюре, возможна передача светотени, объемов, пространства, планов.
Особой художественной трактовкой отличаются черневые изделия дагестанского аула Кубачи.
Художественное травление металла.
Мастерам оружейных дел художественное травление известно издавна. Оно заменило один из трудоемких процессов – ручную гравировку, не утратив при этом прежних художественных качеств. Техникой травления довольно легко можно на любом металле воспроизвести рельефный или углубленный орнамент, текст, сюжет.
При таушировании (тауширование – насечка) травлением образуются канавки для запрессовки проволоки или металлических контрастирующих полосок. Требуется только небольшая доводка, которая заключается в расширении днища канавок, что значительно экономит время по сравнению с выполнением этих углублений техникой гравировки.
Художественное травление бывает химическим и гальваническим. Гальванический способ более эффективен и менее вреден, так как раствор электролита не выделяет ядовитых газов, которые при химическом способе неизбежны.
Сущность технологического процесса изготовления художественных изделий методом химического травления в том, что металлическое объемное изделие или пластину местами покрывают кислотоупорным лаком, а затем опускают в травильную ванну, где под действием травителя на открытых участках изделия образуется углубленный рисунок.
Процесс химического травления несложен, но художественное исполнение гораздо труднее, так как требует тщательной, кропотливой работы по созданию композиции рисунка и четкого его переноса на подготовленное изделие.
Подготовка изделия к химическому и гальваническому травлению существенно не отличаются. Перед травлением поверхность изделия зачищают, шлифуют, полируют, обезжиривают, промывают и просушивают. Обезжиривание производят в подогретом до 50°С 10 процентном растворе едкого натра в течение 5 минут. Затем изделие на 1 – 2 минуты переносят в 15 процентный раствор серной кислоты и хорошо промывают в горячей воде, чтобы покрывной лак прочно держался на поверхности металла и в процессе травления не отслаивался. В качестве покрытия применяют битумный лак или специальную покрывную смесь, состоящую из 1 части белого воска, 2 частей мастики, 1 части битума. Компоненты при постоянном перемешивании сплавляются в металлической банке до образования однородной массы. Затем остывшую смесь разрезают на небольшие кусочки и заворачивают в прочную чистую ткань. Получаются своеобразные тампоны для покрытия заготовок. Металлическую пластину перед травлением слегка подогревают на электрической плитке и водят по нагретой поверхности заготовки тампоном. Расплавленная смесь, просочившись через ткань, распределяется по пластине тонким равномерным слоем.
При травлении очень важно, чтобы слой покрытия был однородным, имел повсюду одинаковую толщину и плотность.
Толстый слой лака будет отслаиваться и выкрашиваться при нанесении рисунка иглой, поэтому его лучше сразу же с поверхности заготовки удалить растворителем и после соответствующей подготовки вновь нанести на изделие, так как брак травления исправить невозможно.
На покрытую лаком и остывшую заготовку наносят тонкий слой белой гуаши, дают ей высохнуть и отточенным твердым карандашом переводят рисунок или текст.
Затем острой чертилкой или гравировальной иглой аккуратно процарапывают рисунок, соскабливая лак. Качество готового изделия зависит от тщательности операции прорезания рисунка.
Второй способ нанесения рисунка заключается в следующем: на чистую поверхность заготовки кисточкой наносят разогретую жидкую смесь или лак, т.е. сразу переводят рисунок, а после затвердения смеси или лака ретушируют и уточняют чертилками, иглами и иным инструментом. Затем заготовку помещают в травильную ванну с приступают к травлению. Для химического травления мастерская должна быть оборудована кислотоупорными ваннами и вытяжными шкафами. Кроме них необходимы защитные средства при работах с кислотами и агрессивными растворами.
В качестве травителей чаще всего применяют разбавленные кислоты, чтобы металл медленнее растворялся. Если металл растворяется быстро, кислота проникает под слой покрытия и рисунок утрачивает четкий контур. При этом повышение интенсивности действия кислоты приводит к разрушению покрывной смеси на больших участках изделия и приводит к браку. Кроме того, очень сложно надежно контролировать глубину травления.
Скорость травления определяют по интенсивности выделения пузырьков газа, которые поднимаются от мест травления. При бурном выделении пузырьков в травильный раствор нужно добавить дистиллированной воды.
В процессе травления на поверхности изделия оседают пузырьки, которые могут задерживать процесс травления. Их необходимо удалять чистым гусиным пером.
Для проверки глубины травления в ванную одновременно с изделием помещают контрольный образец и рисунком из того же материала. Образец вынимают, промывают в проточной воде и замеряют глубину рисунка. По ней судят о глубине и времени травления. Если необходима различная глубина травления, то изделие время от времени извлекают из ванны, промывают, просушивают и покрывают лаком те места, которые достаточно протравились. Затем травление продолжается. По окончанию процесса, изделие вынимают из ванны, хорошо промывают в воде, растворителем удаляют лак, и окончательно полируют. Если по замыслу необходима декоративная отделка, используют эмали, чернь и др.
Для химического травления применяют следующие составы разбавленных травильных растворов:
1. для изделий из золота – разбавленная "царская водка";
2. для изделий из железа и стали – азотная кислота 1 ч., дистиллированная вода – 2 ч.;
3. для изделий из цинка – азотная кислота 1ч., дистиллированная вода – 4 ч.;
4. для изделий из латуни, бронзы, меди – хлорид железа 400 г, дистиллированная вода 1 л;
5. для изделий из стекла, эмали – плавиковая кислота: для изделий из алюминия – хлорид железа 1 ч., дистиллированная вода 3 части.
Для гальванического травления должен быть источник постоянного тока напряжением 4 – 10 В и ванны из изолирующего материала для электролита (насыщенный раствор железного купороса – для стали, железа; медного купороса – для меди, латуни, бронзы), дистиллированная вода.
Подготовленное изделие подвешивают к штанге с клеммой "плюс" (анод) и помещают в электролит. К клемме "минус" (катод) присоединяют пластинку из любого металла и подключают ток.
Анодное травление происходит вследствие электролитического растворения металлов и механического открывания с поверхности изделий пленки окислов выделяющимися пузырьками кислорода. Поверхность протравленных участков изделия приобретает слегка шероховатую, чистую поверхность.
Насечка и наводка.
Насечка или таушировка является древним способом украшения драгоценными металлами стальных и бронзовых изделий – предметов быта, вооружения, мечей, кинжалов, щитов, огнестрельного оружия и др. Сущность процесса в том, что наружные поверхности изделия насекаются и на эти поверхности набивается золотой или серебряный узор – тонкий орнамент из завитков и стилизованных растений, изображения животных, птиц, людей.
Происходит насечка от так называемой "хризографии". Этим термином в Древней Греции называли своеобразный прием инкрустации бронзовых изделий золотом и серебром. Известны также бронзовые кинжалы, инкрустированные золотом, хранящиеся в музеях Египта, предметы из раскопок Помпеи, украшенные серебром и т.д.
Особенного расцвета достигла техника золотой насечки в 17 веке.
В настоящее время золотую насечку применяют в своих работах мастера-художники из дагестанского аула Кубачи, Златоуста на Урале, Туле. Примеры ее можно встретить в прикладном искусстве Италии, Испании, Японии, Китая и др. стран.
Приемы таушировки. Выделяют несколько различных приемов золотой насечки, среди которых популярны врезная таушировка (инкрустация) и набивная или поверхностная таушировка (насечка).
Врезная таушировка (инкрустация) – это наиболее древний метод, основой которого является хризография.
Прием требует высокого мастерства и художественных способностей от исполнителя. Врезная таушировка заключается в том, что на поверхности стального изделия гравируется углубленный рисунок, причем стенки, края рисунка немного подрезаются внутрь, для того, чтобы прочнее держался золотой узор.
Глубина рисунка выдерживается в пределах 1 – 1,5 мм, а дно рисунка насекается.
Инкрустация может иметь следующие разновидности: рисунок вырезается при помощи специальных инструментов – штихелей (резцов).
Рисунки, гравированные штихелем, отличаются чистотой и точностью контура. Затем точно, в соответствии с углубленным рисунком, на стали подготавливают отдельные фрагменты будущего узора из драгоценных металлов – золота, серебра, их сплавов. Все части делают либо из одного металла – золота, либо в соответствующей комбинации, когда часть деталей изготовляют из червонного золота, а часть из зеленого – сплава золота с серебром. После того как отдельные детали композиции – листья, завитки, буквы и др., изготовлены, каждую из них кладут в подготовленное для них углубление и вбивают специальным небольшим молоточком заподлицо с фоном. После окончания работ все изделие полируют.
Набивная, или поверхностная таушировка (насечка) – это технология, которая отличается от врезной таушировки (инкрустации) тем, что для ее выполнения не требуется предварительно вырезать углубление под рисунок.
Золото набивается непосредственно на поверхность изделия, которая предварительно насекается зубилом. Насечку делают или сплошной мелкой сеткой, или канавками и пунктирными штрихами в соответствии с линиями рисунка. Насечка ведется так, что поднимает края и образует острые заусенцы. Насечка выполняется специальными зубилами. При сплошной насечке сеткой применяют плоское зубило длиной 100 мм, которое изготавливают из стального прутка квадратного сечения 3хЗ мм. При пунктирной и штриховой насечке рабочий конец зубила затачивают остро на три грани.
На подготовленную тем или иным способом поверхность накладывается золото и набивается в насечку молотком. Узор из драгоценного металла может быть подготовленным заранее, как при инкрустации, но может укладываться из проволоки непосредственно в процессе его набивки – прямо с мотка. Эта технология проще по сравнению с врезной таушировкой, менее трудоемка, однако также требует высокого мастерства и художественного вкуса.
Ее разновидностями могут ленточная таушировка (насечка), таушеровка волоченой проволокой, листовая таушировка с рассечкой, таушировка с последующей наводкой.
Из них можно выделить таушировку волоченой проволокой и таушировку с последующей наводкой. Сущность волочения заключается в протягивании предварительно прокатанной заготовки через очко волоки (фильеру). Фильеры обычно изготовляют из твердых сортов стали, а для тонких сечений – из технических алмазов, которые укрепляют в медных оправах – обоймах.
Осуществляется волочение без нагрева при комнатной температуре. Заготовку последовательно протягивают через ряд постепенно уменьшающихся во величине отверстий. При этом можно получить проволоки тончайший сечений.
В процессе волочения проволока испытывает холодную деформацию и приобретает наклеп (жесткость и упругость).
Восстановление первоначальных свойство (устранение наклепа) производится посредством периодического отжига. Осуществляется волочение на волочильных станах, которые разделяют на два вида: цепного типа – для волочения прутков, труд и других профилей, которые не могут наматываться на барабан, и барабанные станы, которые применяют для волочения проволоки и других тонких профилей и тонких труб, которые сматывают в бунты.
При заготовке драгоценной проволоки из золота или серебра в небольших количествах для ювелирных работ волочение производится вручную при помощи волочильных досок.
Такая волочильная доска представляет собой стальную закаленную пластину, в которой просверлены ряды постепенно уменьшающихся по диаметру отверстий.
Волочильную доску укрепляют в настольных тисках, конец проволоки заостряют напильником и плоскогубцами, плавно, без рывков, ее протягивают через отверстия волочильной доски. Для получения чистой поверхности и уменьшения усилия применяют смазку. Переходя последовательно от одного отверстия к другому (меньшему), получают проволоку необходимого сечения, которую сматывают в бунты или мотки.
При таушировке волоченой проволокой нет необходимости заготовлять элементы рисунка заранее, по частям. Проволоку укладывают прямо с мотка и обрезают ее после того, как определенный участок рисунка закончен.
Закрепив конец проволоки ударом молотка в заусенцы насечки, ее прокладывают по линиям намеченного рисунка и прижимают в насечку при помощи зубила, подобного тому, каким насекается сетка, но несколько притупленного, все время вбивая проволоку в насечку молотком. Проволока прокладывается в одну нитку или, в соответствии с узором, в несколько рядов, сплошь покрывая целые плоскости.
Иногда рисунок вбивается заподлицо с фоном и располировывается, тогда отдельные нити трудно различить. Иногда проволока расплющивается несильно, и рисунок выступает тогда на поверхности невысоким рельефом. Толщина проволоки может быть от 0,15 до 0,30 мм и толще, что придает различный характер рисунку.
При таушировке с последующей наводкой скрывают отдельные ряды проволоки и придают орнаменту большую слитность и цельность.
В этом случае золотой амальгамой слегка наращивают рельеф, что придает своеобразный эффект всему рисунку, как бы написанному кистью.
Амальгама аккуратно накладывается по линиям рисунка и изделие нагревается для испарения ртути. Операцию иногда повторяют несколько раз для получения необходимого рельефа.
Кроме насечки золотом, серебром и драгоценными сплавами применяют и обычные цветные металлы и их сплавы – медь, латунь и др. Некоторые мастера делают насечку рисунков на стали алюминием.
Алюминиевая проволока хорошо держится в насечке, легко полируется и образует красивый по цвету светлый узор на темном стальном фоне, несколько напоминающий насечку серебром.
Многие мастера применяют насечку мельхиором по твердым породам дерева – самшиту, абрикосу, кизилу, украшая таким образом шкатулки, полки, седла, трости и т.п. В художественном отношении насечка по дереву имеет большие возможности – тонкий, линейный рисунок из серебра или мельхиора хорошо сочетается с текстурой дерева.
Химические и гальванические (электрохимические) способы отделки изделий из металла из металла.
Для повышения художественной ценности, выразительности, антикоррозийной стойкости и износостойкости изделий, а также для придания изделиям законченного вида применяют целый комплекс отделочных операций, которые могут быть химическими, электрохимическими (гальваническими) и механическими.
Наводкой называется золотая или серебряная, является древним способом нанесения слоя драгоценного металла на изделия из меди, бронзы, железа и других металлов.
Этот способ называется также золочением или серебрением. Для его осуществления приготовляют золотую или серебряную амальгаму , т.е. раствор соответствующего металла в ртути. Для наводки применяют только свежеприготовленную амальгаму. Для приготовления амальгамы в графитовом тигле накаливают докрасна тонко прокатанные и мелко нарезанные листочки чистого золота или серебра и заливают их нагретой до 300°С ртутью, взятой в девятикратном количестве по весу. Эту смесь перемешивают графитовым стержнем до полного растворения.
Золотая амальгама, а также серебряная представляют собой тестообразную массу. Полученную золотую амальгаму выливают в воду и после остывания отжимают лишнюю ртуть через замшу. Затем медной проволочной кистью ее наносят на подготовленное изделие, после чего нагревают. Ртуть при этом испаряется, а восстановленное золото прочно соединяется с изделием.
Для того чтобы золото приобрело яркий желтый цвет, его намазывают специально приготовленным окрасом и нагревают.
Окрас при этом сгорает. Изделие промывают, просушивают и, если нужно, полируют.
Состав окраса, содержит по одной части уксуснокислой меди, калийной селитры, железного купороса, поваренной соли, хлористого аммония (нашатыря) и разводится хлебным квасом до густоты сметаны.
Данный способ золочения очень прочен и в прошлом широко применялся для золочения элементов архитектуры и декоративно-художественных изделий. Однако при этом способе расход золота на единицу поверхности значительно выше, чем при других способах золочения, например гальваническом, и он вреден для здоровья, так как пары ртути ядовиты.
Раньше применяли технику золотой и серебряной наводки по красной меди с применением черного лака. Однако в настоящее время успешно применяют обычный способ серебрения и золочения в гальванических ваннах, помня при этом, что при долгом нахождении изделия в золотом горячем цианистом электролите лак начинает разрушаться и отслаиваться.
При серебрении в холодном электролите лак держится хорошо. Хорошие результаты получены также с использованием лака. После нанесения лака на изделия из латуни и выскабливания рисунка чистая поверхность латуни, хорошо гармонирующая своим золотистым тоном с теплым черным фоном изделия, закрывалась бесцветным или слегка золотистым нитролаком. Выполненный такой техникой рисунок (без золочения) напоминает древнюю золотую наводку.
Золочение и серебрение – это гальваническое покрытие стойкими металлами менее стойких металлов для придания изделиям нарядного вида и защиты от коррозии. В настоящее время, как правило, золочение и серебрение производят электролитическим способом. Процесс заключается в осаждении на поверхности изделий слоя металла из водного раствора его соли. В ванну, наполненную раствором соли осаждаемого металла (электролитом), подвешивают изделие, подлежащее золочению или серебрению, пропускают через ванну постоянный ток, и из раствора, находящегося в ванне, выделяется металл (золото или серебро), который осаждается на поверхности изделий.
Слой золочения или серебрения может быть различным в зависимости от вида изделия и его назначения. Например, для брошей, серег, медальонов, изготовленных из серебра, толщина слоя золочения составляет 1 мкм или 0,001 миллиметра, для цепочек – 2 мкм.
Предметы для сервировки стола (ложки, вилки, молочники, совочки для сахара и др.) изготовленные из мельхиора и нейзильбера, имеют слой серебрения 24 мкм.
Для создания твердых, химически стойких и блестящих поверхностей изделий применяют также родирование.
Родированием называется осаждение на поверхности изделий тончайшего слоя родия – 0,25 мкм. Слой родия, нанесенный на серебряные изделия, предохраняет их от потускнения, происходящего обычно на воздухе.
Гальванопластикой называется осаждение металла из гальванических ванн на снятую с оригинала форму для получения металлической копии. При этом с абсолютной точностью воспроизводятся все подробности оригинала.
Процесс изготовления гальваноскопий состоит из нескольких операций: изготовления формы, нанесения электропроводящего слоя на форму и зарядка, загрузка форм в гальванованну и процесс наращивания.
Формы для снятия гальванопластических копий изготавливаются из различных материалов. Они должны давать точный отпечаток, иметь минимальную усадку, не растворяться в электролите и не загрязнять его, легко связываться с электропроводящим слоем.
Формы могут быть гипсовыми, восковыми, полимерными, металлическими. Гипсовые формы изготовляют обычным приемом, но перед завешиванием в ванну тщательно просушиваются и затем пропитываются специальным составом из воска и парафина с добавкой канифоли. Гипсовые формы легко снимаются с глиняных и с пластилиновых оригиналов. В этом их преимущество, однако в работе они не очень прочны, так как в электролите часто размокают и разрушаются. Восковые формы можно снять только с металлических изделий и сырых гипсовых моделей. Наименьшую усадку при затвердевании дает состав, состоящий из канифоли – 70%, пчелиного воска – 20%, парафина – 10%. Температура плавления воскового состава – 80°С.
При снятии формы, модель тщательно очищают от пыли и, смочив слегка водой, укладывают ее на ровную поверхность. Окружив модель рамкой или невысоким бортиком из металлической полоски, ее заливают растопленным воском, дав ему предварительно слегка остыть. При заливке струю направляют не на модель, а рядом, чтобы избежать в форме пузырей. Готовую форму снимают с модели еще теплой.
К формам из полимеров относятся пластмассы, каучуковый латекс, хлорвинил и некоторые другие материалы. Они эластичны, легко снимаются со сложных оригиналов.
При наращивании укладываются в гипсовые кожухи. Их можно использовать многократно. Некоторые формы изготовляют путем тиснения или прессовки с невысоких рельефов. Металлические формы обычно изготовляют из листового свинца путем тиснения, а также из листовой латуни или меди методом чеканки. С металлического оригинала можно снять также гальванопластическую форму.
Материалы, из которых изготовляются формы (гипс, воск, пластмассы) являются диэлектриками.
Они не проводят ток и для того, чтобы сделать их электропроводными, нужна их специальная обработка, которая состоит в механическом натирании форм из этих материалов графитом или металлическим порошком – медным, серебряным, либо химическое нанесение – осаждение или выделение металлического слоя меди, серебра или других металлов из солей на форму.
Зарядка форм состоит в снабжении их проводниками, имеющими контакт с электропроводящим слоем и катодной штангой.
Проводниками для зарядки форм служит мягкая, отожженная медная или латунная проволока диаметром 0,15 – 0,5 мм. Сечение проволоки не должно быть очень малым, так как такие провода нагреваются при максимальных плотностях тока. Контактирующие провода прокладываются на расстоянии 0,5 – 1 см от границ готового изделия. Это позволяет легко удалять облой и производить обработку готового изделия.
Подвески для форм делают из одножильных изолированных проводов с крючком на одном конце для соединения ее с катодной штангой. Другой конец соединяется с проводником. В сложных формах делают дополнительные проводники для увеличения площади соприкосновения токоведущих проводников с электролитом и ускорения процесса осаждения металла на форму.
Формы с проводящим слоем из серебра загружают в ванную под током. Формы, обработанные графитом, можно опускать в ванну без тока, а затем его включать.
При загрузке нужно следить, чтобы в поднутрениях не оставались пузырьки воздуха. Для этого изделия загружают медленно, чтобы воздух успел выйти из них или формы смазывают спиртом.
Ванны могут быть разных размеров из различных материалов. В основном применяют стальные сварные ванны, обложенные листовой резиной или виниловым пластиком.
В качестве материала для ванн применяют также керамику, стекло, свинец. Источником тока обычно служит купоросный или селеновый выпрямитель, обеспечивающий напряжение от 3 до 12 в и плотность тока от 1,5 до 2 а/дм2.
Медные электролиты имеют следующий состав и режимы отложения: медный купорос – 200 – 250 г/л; плотность тока 1,5 – 2 а/дм2; серная кислота 35 г/л; температура 18 – 20°С.
Анодом является чистая красная медь (МО и М1); недопустимо присутствие в анодах таких примесей как мышьяк и сурьма, так как от них осадок становится хрупким.
При наращивании возможны такие недостатки, как неровный осадок, при котором поверхность покрыта шишками – дендритами, что говорит о том, что электролит загрязнен графитом, анодным шламом и т.д.
Для устранения этого недостатка электролит необходимо профильтровать. Осадок темно-бурого красноватого цвета, рыхлый и хрупкий указывает на недостаток кислоты. В этом случае ее нужно добавить. При осадке красного цвета на углах и краях нужно уменьшить плотность тока.
Равномерное отложение меди на сложных, сильно профилированных формах является трудной задачей.
Даже на ровной плоской поверхности толщина слоя не бывает одинакова, он бывает толще по краям, на ребрах, углах, выступах, а в середине и в углублениях – тоньше. Главное в технологии гальванопластики – равномерное осаждение металла по всей поверхности формы. Для этого могут применять различные экранные кассеты, цель которых изменить направления силовых линий и тем улучшить процесс осаждения, сделать его более равномерным. Можно также применять периодическое измерение направление постоянного тока при помощи реле времени.
Гальванопластика применяется для создания копий художественных изделий, а также различных художественных моделей, чеканных рельефов и др.
Химическая отделка изменяет и обогащает однообразный цвет металлов. Под действием различных химических веществ на поверхности металла происходит реакция с образованием новых химических соединений, которые прочно соединяются с основным металлом и придают ему различные оттенки или новый цвет. В большинстве случаев образующиеся соединения являются окислами (кислородные соединения) или другими химическими образованиями (сернистые и хлористые соединения). Процесс кислородного соединения называют оксидированием, а процесс образования сернистых и хлористых соединений – патинированием. Химической отделкой получают защитные пленки, обладающие декоративно-антикоррозийными качествами и значительно расширяющее цветовой тон изделий.
Отделка изделий из меди.
Одним из известных, простых и надежных способов придания меди черного цвета является оксидирование ее азотной кислотой, когда с помощью щетинной кисти на изделие наносят концентрированную азотную кислоту. При этом на поверхности изделия возникает реакция с выделением ядовитого газа, поэтому работу необходимо проводить с вытяжном шкафу, соблюдая меры предосторожности. Поверхность изделия приобретает сначала зеленый цвет, а затем черный. После прекращения реакции изделие равномерно нагревают до полного испарения азотной кислоты, охлаждают, тщательно промывают в горячей воде, просушивают в древесных опилках, в нужных местах шлифуют пемзовым порошком.
Для того чтобы продлить срок службы кисти, ее тотчас после нанесения кислоты, промывают в проточной воде. Для нанесения кислоты на металл тампонами из ткани не пользуются, так как они сгорают в кислоте и загрязняют обрабатываемую поверхность.
Цвет отделки зависит от концентрации кислоты и продолжительности нагрева. Цвет может быть от коричневого, серого до черного.
Для патинирования серную печень получают из поташа и серы, которые берут в пропорции 1 : 1. Компоненты хорошо перемешивают, помещают в металлическую посуду и подогревают при постоянном помешивании до расплавления – получения темно-коричневой массы.
Эту массу выливают на лист жести, дают ей остыть, разбивают на мелкие куски и укладывают в стеклянный сосуд с хорошо притертой пробкой. Хранят в темном месте.
Подготовленное изделие, отбеленное в 10 – 15 процентной смеси азотной и серной кислот и хорошо промытое, помещают в раствор, состоящий из серной печени – 12 – 15, аммиака – 15 и воды – 1 л.
Процесс протекает при комнатной температуре. При появлении черного цвета изделие достают из ванны, промывают, просушивают в древесных опилках, дают высохнуть и обрабатывают латунной крацовкой или абризивными порошками.
В результате смачивания изделия в растворе 2 – 3 г серной печени на 1 л воды (этот раствор хранят не больше 24 часов) получают цвет от красно-бурого до темно-бурого.
Цвет старой меди получают в результате смачивания в растворе 12 г серной печени и 15 г аммиака на 1 л воды. После патинирования изделие протирают порошком пемзы до тех пор, пока не получат нужный цвет.
Каштановый и светло-бурый цвет получают смачиванием изделия в растворе 20 г сульфата меди, 25 г сульфата никеля, 12 г хлората калия и 7 г перманганата калия на 1 л воды.
Процесс протекает от 0,5 до 2 минут в нагретом до кипения растворе. Изделие погружают несколько раз и прочищают щеткой до получения нужно цвета, затем промывают и сушат в опилках. Цвет медной зелени получают в результате смачивания в растворе 120 г тиосульфата натрия и 40 г уксусно-кислого свинца на 1 л воды.
Температура раствора 50 – 55°С. Окрашивание протекает быстро. После появления зелено-голубой окраски изделие промывают и сушат. В зависимости от выдержки можно получить цвет от светло-голубого до серовато-белого.
При патинировании меди сернистым аммонием (на 1 л воды 20 г сернистого аммония) получают цвет от светло-коричневого до черного.
Изделие нагревают и опускают в ванну с раствором, большие изделия поливают сверху и протирают щетинной кистью. Работу производят в вытяжном шкафу.
Интенсивность цвета зависит от температуры. Затем изделие промывают и сушат. Черный цвет образуется в результате обработки изделия в растворе 50 г каустической соды, 15 г персульфата калия на 1 л воды. Изделие обрабатывают в растворе, нагретом до 60°С.
При очистке пемзой выпуклых мест изделия, оно становится более декоративным.
Отделка изделий из алюминия.
Алюминий и его сплавы по своей химической природе значительно отличаются от других металлов и сплавов. Вследствие этого химические приемы обработки, пригодные для многих цветных металлов, при отделке алюминия не пригодны.
Наиболее простым и декоративным приемом отделки чеканных рельефов, с помощью которого выявляются все детали и изделие приобретает законченный вид является тонирование графитом.
Процесс тонирования графитом состоит в следующем. Отполированную поверхность изделия покрывают тонким слоем восковой мастики или тонким слоем растительного масла и припудривают порошкообразным графитом.
Затем чистой тряпкой мастику с порошкообразным графитом равномерно растирают по всей плоскости рельефа. Тряпка впитывает излишки графита и мастики, поэтому ее нужно время от времени заменять чистой, продолжая тонировать до получения светло-серого или темно-серого цвета.
Выступающие части изделия высветвляют и протирают тряпкой, смоченной в бензине или растворителе. Затем шерстяной тряпочкой, натертой пастой ГОИ, заполировывают эти места, получая таким образом мягкий переход от светлого к темному.
Тонирование чеканных изделий графитной пудрой удаляет излишние блики на полированном рельефе, лучше проявляет декоративные качества алюминия.
При отделке чеканных работ, их можно полировать, протирать бензином, удаляя остатки полировочной пасты и других загрязнений, а затем кистью, смоченной в льняном или другом растительном масле, равномерно покрыть всю поверхность.
Затем чеканку ставят в горизонтальное положение и с обратной стороны начинают равномерно подогревать ее паяльной лампой. После испарения масла в зависимости от продолжительности нагрева, чеканка может приобретать светло-коричневый или темно-коричневый цвет.
При светлой окраске металл начинает просвечивать сквозь пленку тонировки, а при более продолжительной вырезке при нагреве пленка получается глухой.
Черное тонирование с последующей полировкой делает алюминиевые изделия похожие на серебряные.
Изделия из латуни в результате химической обработки могут получить разнообразные цветовые тона от желтых, красных, оранжевых до черных, голубых и синих. Переходные тона различных оттенков можно получить на одном изделии.
Так, патинирование смесью растворов гипосульфита натрия и уксусно-кислого или азотно-кислого свинца позволяет получить на поверхности латунного изделия радужные оттенки: желтый, малиновый, фиолетовый, синий, черный.
Для этого необходимо взять сосуд и в 1 л горячей воды растворить 130 г гипосульфита натрия, в другом сосуде в 1 л воды растворить 35 г уксусно-кислого или азотнокислого свинца.
Раствор смешивают, подогревают до 80°С и опускают в него протравленное и промытое изделие, поверхность которого быстро окрашивается в желтый, оранжевый, красный, сменяющийся фиолетовым, цвета. При дальнейшей выдержке фиолетовый цвет переходит в синий, серый и черный. Затем реакция прекращается.
Тона быстро сменяют друг друга, поэтому чтобы получить изделие нужного тона, его нужно вынуть из раствора, промыть и просушить. Если изделие вынимать медленно, цвета будут плавно переходить друг в друга.
Для патинирования с помощью гипосульфита натрия и азотной кислоты, предварительно нагретое латунное изделие нужно опустить в раствор, состоящий из 1 л горячей воды, 50 г гипосульфита натрия и 5 г азотной кислоты и следить за потемнением его поверхности, которая приобретает серовато-синие или коричневато-фиолетовые оттенки.
При появлении нужного цвета изделие вынимают и промывают в горячей воде. Затем пемзовым порошком протирают выпуклые места, вновь промывают холодной водой и просушивают в опилках.
Раствор быстро теряет свои свойства, срок его действия до 20 минут. Патинировка непрочна и требует защитных покрытий.
При оксидировании азотной кислотой латунные изделия, если их нагревать, окрашиваются в голубовато-зеленый цвет. Образуется азотно-кислая медь.
С ростом температуры медь разлагается и на поверхности изделия появляется налет черного цвета. После охлаждения, изделие промывают, высушивают, нужные места шлифуют. В результате обработки азотной кислотой изделие получает очень прочную оксидную пленку.
Желто-бурый цвет получают при обработке изделия в двух растворах. Первый раствор (на 10 л воды по 60 г серной печени и шлиппсовой соли), второй (на 10 л воды 6 г сульфата меди и 12 смЗ серной кислоты).
Изделие при постоянном покачивании опускают в первый раствор, промывают и переносят во второй.
Процесс повторяют до получения нужного цвета, затем изделие промывают и сушат. Темно-бурый цвет получают при обработке в растворе (на 1,5 л воды 30 г сульфата меди, 15 г хлората калия и 10 г перманганата калия).
Температура раствора 100°С. Для того чтобы получить золотистую окраску, погруженное в ванну изделие протирают щеткой, затем промывают и сушат.
Коричневый цвет получают в растворе (на 1 л воды 50 г медного купороса и 5 г марганцово-кислого калия).
Черный цвет можно получить применяя раствор (на 1 л воды 20 бертолетовой соли и 25%, или 40 г, нашатырного спирта).
Температура раствора должна быть 75 – 80°С.
Продолжительность обработки в растворе 5 – 7 минут. Оливковый и коричевый цвета получают применяя раствор (на 1 л воды 50 г бертолетовой соли, 40 г азотно-кислой меди, 80 г хлористого аммония).
Температура раствора 65 – 70°С.
Изделия выдерживают в растворе до получения желаемого цвета, затем промывают и сушат. Бархатисто-черный цвет получают применяя раствор хлористой сурьмы, которую наносят кистью на поверхность изделия и натирают жесткой щеткой.
Работу выполняют в резиновых перчатках. После промывания в теплой воде и просушки в опилках получают прочную отделку, которую можно шлифовать и полировать.
Отделка изделий из серебра.
Для отделки изделий из серебра существует много рецептов. Так, для получения черного цвета с синим оттенком необходимо изделие обработать изделие в подогретом до 60°С растворе серной печени.
Время обработки 3 – 5 минут. Для получения светло-коричневого цвета необходимо изделие обработать в растворе из 10 частей медного купороса, 5 частей нашатырного спирта и 100 г уксусной кислоты. Для получения темно-коричневого тона необходимо изделие обработать в растворе на 1 л воды 20 г сернистого аммония. Для того чтобы получить светло-серый тон до темно-голубого, нужно изделие обработать в растворах из 1 л воды, 15 г серной печени, 40 г хлористого аммония или 1,5 г серной печени и 10 г углекислого аммония. Зеленовато-серый цвет получают после обработки в растворе из 3 частей концентрированной соляной кислоты и по 1 части йодистого калия и воды.
При приготовлении раствора йодистый калий вначале размешивают в воде, а затем полученную смесь вливают в кислоту.
Отделка изделий из стальных сплавов.
Существует ряд рецептов для придания изделиям из стали красивого синевато-черного тона с металлическим холодным блеском.
Такой тон образуется при оксидировании стальных изделий в растворе, состоящего из 400 г едкого натра, 600 г воды, 10 г азотно-кислого натрия и 10 г калийной селитры.
Для получения синевато-черного тона изделие погружают в раствор, нагретый до 100°С, выдерживают до тех, пока изделие не получит нужный оттенок и затем прокаливают до получения равномерной окраски по всему изделию.
Кроме этого, существует иной способ, при котором изделие погружают в расправленную до 350°С натриевую селитру. Через 3 минуты на поверхности изделия образуется тонкая пленка синего цвета.
Эта пленка не обладает достаточной прочностью. Чтобы получить синий цвет, составляют два раствора.
Первый раствор на 1 л воды и 140 г гипосульфита.
Второй – на 1 л воды 35 г уксусно-кислого свинца.
Перед употреблением растворы смешивают и нагревают до кипения. Изделия полируют, обезжиривают и погружают в раствор, в котором держат их до появления нужного оттенка. Затем изделия промывают в горячей воде, сушат и протирают тряпочкой, смоченной в касторовом масле, машинном или растительном масле.
Черную окраску стального изделия можно получить следующим образом. Вначале предмет полируют и обезжиривают в щелочах, затем его промывают и прогревают при температуре 60°С.
После этого помещают в муфельную печь и нагревают до 320 – 325°С. Равномерность нагрева обеспечивает ровную окраску. После обработки изделие быстро протирают тряпкой, смоченной конопляным маслом, вновь слегка прогревают и насухо вытирают.
Оксидная пленка на изделии получается довольно тонкой, поэтому и антикоррозийная стойкость слабая.
При обработке изделий из железных сплавов соответствующим образом можно получить темно-серые и светлые тона.
Для этого изделие обрабатывают слабым раствором азотной кислоты в пропорции 1 ч. кислоты на 10 ч. воды. Изделие, например чеканка, не должны находится в растворе продолжительное время, так как подвергнуться из-за выделяемого тепла разрушению.
Для того чтобы произвести чернение изделий из стали, необходимо его поначалу очистить и отшлифовать, затем погрузить в концентрированный раствор гидрата оксида нитрита с нитрата натрия. В растворе, нагретом до 130°С, изделие обрабатывают 10 минут, затем промывают и просушивают.
Гальваностегия – представляет собой процесс нанесения защитных или декоративных металлических покрытий на изделия электролитическим осаждением.
Гальваностегия применяется во многих областях различных производств, а также при производстве изделий художественной промышленности, ювелирном деле и в прикладном искусстве. Покрытия, полученные гальваническим способом, очень декоративны, прочны и экономичны.
Сущность гальваностегии заключается в том, что растворенные в воде соли распадаются на положительные и отрицательные частицы – ионы.
При прохождении через раствор постоянного электротока, ионы, заряженные положительно, устремляются к отрицательному электроду, а заряженные отрицательно устремляются к положительному. Электрод, который соединен с положительным полюсом, называется анодом, а тот электрод, который соединен с отрицательным полюсом, называется катодом.
Так как ионы металлов положительны, они направляются к отрицательному полюсу и осаждаются на изделии, которое служит катодом.
Процессы гальванопокрытия протекают в гальванических ваннах, которые изготавливаются из кислотоупорных материалов – керамики, эмалированного чугуна, стали, винипласта, органического стекла и т.д.
От селеновых и кремниевых выпрямителей получают электрический ток, плотность которого регулируется трасформатором.
При подготовке изделий под покрытия, поверхность их тщательно очищают. Чистота поверхности нужна для обеспечения нормального сцепления основного металла с осажденным, а также для обеспечения хорошего качества самого осаждаемого металла.
Существует несколько видов обработки: механическая, химическая и электрохимическая, которые дополняют друг друга.
К механической обработке относят шлифование, полирование, крацевание и пескоструйную обработку.
К химической – удаление с поверхности изделия оксидной пленки методом травления, остатков флюса методом отбеливания, а также удаление жировой пленки и загрязнений путем обезжиривания.
Для травления применяют серную, азотную, соляную кислоту или их смеси. Для травления меди применяют следующие составы: 5 л азотной, 1 л серной кислоты и 50 г поваренной соли; смесь азотной и серной кислот в равных количествах с добавкой 10 процентной поваренной соли.
Иногда добавляют сажу, которая восстанавливает окислы азота. Серная кислота добавляется в азотную в несколько приемов, раствор перемешивают, охлаждают и вводят в него соль и сажу.
Отбеливание производят слабым раствором серной кислоты. Раствор может быть холодным или, для ускорения процесса, горячим.
При отбеливании главным образом удаляют буру, если она осталась после пайки, так как при травлении ее удалить невозможно. При приготовлении отбела серную кислоту добавляют в нужное количество воды. Нельзя добавлять воду в серную кислоту, так как при разбрызгивании она может обжечь работника.
При приготовлении раствора на 100 г воды добавляют от 5 до 15 г серной кислоты.
Для обезжиривания сначала изделие промывают в бензине, ацетоне или дихлорэтане, затем протирают щеткой с тонко размолотым свежеобожженным известняком и промывают в горячих щелочах при температуре 95 – 100°С 10 минут.
При изготовлении раствора берут на 1 л горячей воды 10 – 15 г едкого кали. Затем изделие промывают в горячей воде.
Электрохимическая обработка наиболее тщательно очищает поверхности загрязненных изделий. Для обработки изделие погружают в раствор электролита, где анодом служит лист нержавеющей стали. При прохождении тока ионы водорода движутся к катоду и механически сбивают частицы жира с поверхности.
Для приготовления раствора для обезжиривания на 1 л воды берут 15 – 20 г едкого кали, 15 г углекислого натрия, 15 г тритатрийфосфата, 3 г жидкого стекла.
Напряжение 6 – 9 В, плотность тока 300 – 1000 А/м2. Длительность процесса 3 – 5 минут. Поверхности анода и катода должны быть примерно равными по площади. Для обезжиривания меди и ее сплавов применяют холодную ванну, для обезжиривания стали – горячую. Недостатком обработки является то, что водород может поглощаться металлом, и он становится хрупким. Для избежание этого, на несколько минут переключают катод на анод.
В этом случае водород выходит из металла.
Особенно широко используют гальваностегию в ювелирном деле. Нанесения на изделия покрытий из золота, родия, серебра улучшает их декоративные качества, повышает износостойкость и антикоррозийные качества.
Защитные покрытия художественных изделий из металла.
При изготовлении художественных изделий в качестве электролитических покрытий применяют золочение, серебрение, родирование, хромирование, никелирование, омеднение, латунирование.
Золочение применяется в основном в ювелирном деле. Это самый дорогой и красивый метод отделки художественных изделий из металла. Золочению подвергают ювелирные изделия из серебра и недрагоценных изделий. Толщина золотого слоя составляет 2 – 5 мкм. Твердость его превышает твердость литого золота почти вдвое.
Для золочения применяют следующие составы электролитов: на 1 л воды берут 2-3 г хлорного золота, 7,5 г желтой кровяной соли и 7,5 г кальцинированной соды. Процесс проходит в кипящей воде, где растворяют указанное количество соли и соды, затем небольшими порциями вводят хлорное золото. Раствор кипятят 0,5 часа. Плотность тока составляет 10 – 20 А/м2. Анодами являются платина, чистое золото, уголь.
В состав цианистого электролита на один литр воды берут 15 г цианистого калия, 2 г металлического золота, 0,2 г олеатита натрия, 90 – 100 г поташа. Олеатит натрия является добавкой для блеска.
Серебрение является одним из наиболее красивых покрытий. Применяется в ювелирном деле, а также для отделки художественных изделий.
Толщина покрытия может быть различной в зависимости от назначения изделий. Например, для покрытия столовых приборов оно может составлять 15 – 30 мкм, для ювелирных изделий – 60 – 100 мкм. Стальные предметы перед серебрением омедняют на толщину 30 – 50 мкм.
Производят серебрение в бесцианистых и цианистых ваннах. Преимуществом бесцианистого способа является то, что он неядовит.
При серебрении бесцианистым электролитом применяют следующий состав электролита: 6 – 8 г серебра, 18 г желтой кровяной соли, кальцинированной соды 18 г, 1 л воды.
Хранить и применять электролит следует в темноте (под крышкой) или при красном свете. Аноды применяют стальные или угольные. В свежей, только что составленной ванне, осаждение идет без тока.
Ванная работает без подогрева при температуре 18 – 20°С.
В результате серебрения изделия приобретают красивый белоснежный цвет.
Для серебрения в цианистых электролитах применяют переменный ток.
Составы цианистого электролита: цианистое серебро 30 – 35 г, цианитый калий 35 – 40 г, вода 1 л. Температура электролита должна составлять 18 – 25°С, плотность тока 30 – 100 А/м2.
В состав следующего рецепта входят: хлористое серебро 33 – 39 г, цианистый калий 20 – 35 г, вода 1 л.
Температура электорлита должна составлять 15 – 25°С, плотность тока 30 – 100 А/м2.
Перед серебрением изделия полезно амальгировать – покрывать ртутью погружением в раствор азотнокислой ртути.
Состав раствора: ртуть азотнокислая 50 г, вода 10 л.
Родирование придает ювелирным изделиям высокие оптические свойства, красивый внешний вид, химическую стойкость, износостойкость.
Для покрытия родием не требуется предварительного нанесения подслоя на изделия из меди, латуни, серебра, мельхиора, никеля, золота, палладия, платины и их сплавов. Осаждение родия на поверхности изделий происходит в электролитах, содержащих большое количество кислоты. Для покрытий используют сернокислые и фосфорно-кислые электролиты. Сернокислые электролиты имеют большую рассеивающую способность, мало чувствительны и меньше загрязняются, чем фосфорно-кислые.
Для приготовления серно-кислого электролита необходимы серная кислота – 50 – 90 г, металлический родий – 2 – 4 г, вода – 1 л.
Рабочая температура ванны 30 – 40°С, плотность тока 80 – 150 А/м2. Время электролиза для покрытия слоем родия 0,3 – 0,5 мкм – 4 – 5 минут. В качестве анодов применяют платиновые пластинки, которые должны в 5 раз превышать площадь катода.
Для приготовления состава фосфорно-кислого электролита необходимы ортофосфорная кислота 50 г, металлический родий 2 г, вода 1 л. Температура электролита должна быть 18 – 20°С, плотность тока 30 – 100 А/м2.
Изделия после покрытия родием промывают в двух ваннах – в дистиллированной и горячей воде, затем в этиловом спирте. Сушат изделия в сушильном шкафу при температуре 100°С.
Хромирование является очень распространенным видом покрытия по следующим причинам: прочность против химической коррозии, жаростойкость, высокая твердость, превосходящая твердость стали, красивый блеск и цвет хромового покрытия.
Из различных видов гальванических покрытий технология хромирования самая сложная из-за следующих особенностей: хромом плохо покрываются разного рода углубления, требуется высокая плотность тока 3500 – 6000 А/м2, вместо растворимых анодов применяются нерастворимые свинцовые или свинцово – сурьмяные, которые при электролизе только помогают проводить ток, а хром полностью осаждается из раствора.
В целях украшения применяют украшение до 1 мкм по медно-никелевому подслою, который перед хромированием тщательно шлифуют.
В состав медно-никелевого входят слой меди цианистой – 3 мкм, слой меди кислой – 12 мкм. Состав электролита для хромирования: хромовый ангидрит 300 – 350 г, серная кислота – 3 г. Рабочая температура раствора – 40°С, плотность тока 1500 – 2000 А/м2.
Поверхность всех анодов должна быть вдовое меньше поверхности катодов.
Никелирование служит в качестве защитно-декоративного покрытия. Толщина покрытия зависит от условий, где придется находится никелированному изделию.
При легких условиях – закрытое, теплое, сухое помещение медный подслой может быть 10 мкм, слой никеля – 5 мкм. При средних условиях эксплуатации подслой меди – 20 мкм, слой никеля – 10 мкм. Наиболее прочно никелевое покрытие на меди или латуни. На изделиях из стали осажденный никель держится непрочно, поэтому применяют многослойные покрытия, при которых поверхность стального изделия сначала омедняют, затем полируют и никелируют в следующем составе:
1. никель серно-кислый 140 г;
2. магний серно-кислый 30 г; натрий серно-кислый 50 г;
3. борная кислота 20 г, хлористый натрий 5 г, вода 1 л.
Рабочая температура электролита 20 – 30°С. Плотность тока 100 А/м2. Скорость осаждения 1 мкм никеля – 5 минут.
Применяют никеливые покрытия в основном для отделки изделий интерьеров, они привлекательно выглядят и могут отчасти заменить серебрение. Никелевые покрытия хорошо полируются и надолго сохраняют полировку.
Меднение для антикоррозийных целей используется редко, так как медь на воздухе быстро окисляется – темнеет, а затем чернеет. Сталь, покрытая слоем меди, при повреждении этого слоя ржавеет быстрее, чем не медненная. Как правило, медные покрытия применяются при многослойных покрытиях декоративного характера – никелировании, серебрении, золочении, хромировании, как подслой. Покрытие медью производится в кислых или цианистых электролитах.
Охрана труда.
Охрана труда является государственным делом. В это понятие входят все мероприятия по безопасности труда, производственной санитарии и трудовому законодательству, основной целью которых является создание здоровых, безопасных и культурных условий труда на производстве и в учебных мастерских.
Администрация каждого предприятия несет ответственность за состояние труда и его безопасность. Безопасность труда, являясь частью охраны труда, устанавливает причины несчастных случаев, методы устранения и предупреждения их на основе изучения всего комплекса производственного процесса предприятия.
Несчастные случаи, т.е. случаи повреждения человеческого организма в результате теплового, механического, химического или других воздействий факторов внешней среды при выполнении производственной работы, называются промышленным травматизмом.
Для каждой профессии на предприятиях разрабатываются инструкции по безопасности труда, в которых подробно указываются условия безопасной работы и меры, предупреждающие случаи травматизма.
Инструкции по безопасности труда должны изучаться и выполняться каждым человеком, поступающим на производство.
Инструктаж по безопасности труда может быть вводным, на рабочем месте, периодическим.
Первым этапом обучения безопасности труда является вводный инструктаж. Его проводят инженер по технике безопасности на предприятии и старший мастер в учебных мастерских.
Основными вопросами вводного инструктажа являются:
1. правила внутреннего распорядка;
2. обязанности работника по выполнению инструкций, правил и норм безопасности труда;
3. общие правила электробезопасности и способы оказания первой помощи пострадавшему;
4. основные причины производственного травматизма;
5. охрана труда женщин и подростков;
6. порядок выдачи, применения и хранения спецодежды, специальной обуви и индивидуальных средств защиты.
О проведенном инструктаже заполняется специальная карточка, которая хранится в личном деле каждого работника или учащегося. При проведении инструктажа на рабочем месте мастер производственного обучения, бригадир, заведующий мастерской знакомит учащегося или работника с оборудованием, опасными зонами, безопасными приемами работы.
Проводя инструктаж на рабочем месте, руководитель данного участка работы:
1. ознакамливает с технологическим процессом или организационно-техническими правилами на данном участке работы;
2. рассказывает о требованиях к правильной организации рабочего места;
3. знакомит с устройством машин и механизмов, которые поручено обслуживать работнику, а также с основными требованиями по безопасному обращению с электрооборудованием, электроинструментом, ударными и режущими инструментами, нагревательными приборами, химическими веществами и кислотами;
4. знакомит с правилами безопасности при работе на заточных и шлифовально-полировальных станках, правилами пользования спецодеждой, специальной обувью и индивидуальными защитными средствами.
После проведения инструктажа в специальном журнале регистрации инструктажа по безопасности труда производится запись.
Для закрепления полученных знаний по правилам безопасности труда проводят периодический инструктаж, который приурочивают к началу нового вида производственных работ.
Инструктаж проводит мастер производственного участка или мастер по программе вводного и на рабочем месте инструктажа, включая в него вопросы, которые касаются непосредственно нового вида работ.
Если в мастерской или на производстве произошел несчастный случай, необходимо срочно провести дополнительный инструктаж со всеми работающими на данном участке независимо от срока давности последнего инструктажа.
Требования к производственным помещениям, учебным мастерским, оборудованию и инструменту.
Общая планировка полезной площади производственного помещения (учебной мастерской) должны соответствовать технологическому процессу и требованиям санитарных и противопожарных норм. Объем производственного помещения должен быть не менее 15 мЗ, площадь на каждого работающего в нем – 4,5 м2.
Производственные и вспомогательные помещения обеспечиваются вентиляцией, центральным отоплением.
Летом в помещениях без значительного выделения тепла температура не должна превышать более чем на 3°С среднюю температуру наружного воздуха в 13 часов самого жаркого месяца и составлять не более 31°С, а в помещении со значительным выделением тепла – не более чем на 5°С и не превышать 33°С.
Относительная влажность воздуха – 75 процентов; температура при легких физических работах должна быть от 16 до 20°С, при тяжелых – от 12 до 15°С.
В помещениях необходимо иметь термометры, аптечки, средства защиты органов слуха, зрения, дыхания, рук.
Полы в производственных помещениях должны иметь твердое покрытие без щелей, выбоин, порогов и содержаться в чистоте.
Вентиляцию проектируют с таким расчетом, чтобы концентрация вредных выделений в атмосфере помещения не превышала предельно допустимой. Вентиляционные установки, вытяжные шкафы, воздуховоды, станки, аппараты, столы и другое стационарное оборудование размещают так, чтобы монтаж, ремонт и их обслуживание были удобны и безопасны.
На видном месте вывешивают инструкции по безопасности труда и противопожарным мероприятиям. Каждое рабочее место должно быть рационально освещено, используется общее и индивидуальное освещение. В мастерской должны быть подсобные помещения: для травильных работ, оснащенные вытяжными шкафами и проточной водой; для хранения химикатов и кислот; для производства термических работ; умывальник с душем и шкафами для хранения спецодежды учащихся и работников.
Помещения должны быть укомплектованы огнетушителями. Станки и электроприборы должны быть заземлены. Внутренние двери в помещениях должны открываться в сторону ближайшего выхода из здания, а выходные наружу.
Безопасность труда при работе на заточных и шлифовально-полировальных станках.
Заточный станок с абразивным кругом относят к категории оборудования с повышенной опасностью. Работать на нем без предохранительного кожуха категорически запрещается, так как может произойти разрыв абразивного круга.
Станок должен быть оборудован устройством для отсоса абразивной пыли. В процессе работы глаза необходимо защищать прозрачным экраном или очками.
Для предохранения рук при заточке инструмента в качестве упора применяется регулируемый подручник. Зазор между краем подручника и рабочей поверхностью шлифовального круга должен быть не более 3 мм.
Несоблюдение его приводит к заклиниванию обрабатываемой детали между подручником и кругом и к разрыву круга.
Подручник крепят так, чтобы обрабатываемая поверхность соприкасалась с кругом на уровне горизонтальной оси или чуть выше.
Перед установкой на станок абразивный круг осматривают и простукивают киянкой – круг с трещиной издает глухой или дребезжащий звук. На плоской торцовой стороне круга указана допустимая скорость. Для проверки станок должен поработать вхолостую 5 минут.
Недопустимо крепить на станок круги на бакелитовой или магнезиальной связке, если они пролежали на складе более года. Недопустимо хранить круги стопками по несколько штук (можно только в вертикальном положении).
Все перечисленные меры предосторожности необходимо соблюдать и при работе на шлифовально-полировальных станках. При отсутствии устройства, отсасывающего пыль, для защиты органов дыхания при шлифовании и полировании применяют респираторы.
Безопасность труда при производстве слесарных и кузнечных работ.
Основным оборудованием рабочего места при слесарных работах является верстак и тиски.
Верстаки бывают одноместными и многоместными.
Одноместный верстак представляет собой прочный стол шириной 700 – 800 мм, длиной 1000 – 1200 мм и высотой 750 – 900 мм.
Крышка стола покрыта листовой сталью толщиной 1 – 2 мм. К крышке прочно болтами крепятся тиски. Верстак оборудован выдвижными ящиками для хранения инструмента и обрабатываемых деталей. Особенно важно содержать в соответствующем порядке режущий инструмент: зубила, шаберы, сверла, ножовки.
Переносят инструменты в специальном инструментальном ящике. Выполняя слесарные операции, детали нужно прочно закреплять в тисках, которые должны быть исправными. Инструмент и детали на верстаке нужно располагать таким образом, чтобы их было удобно брать. При рубке металла следует пользоваться предохранительными очками, а учащиеся должны надевать на левую руку перчатку.
Обрабатывать листовой металл необходимо в брезентовых рукавицах, чтобы не порезаться о края листа или ножницами. Ножовочные полотна закрепляют специальными короткими штырями, входящими в комплект ножовочного станка, а не гвоздями с загнутыми острыми краями.
Правила безопасности необходимо соблюдать и при применении электрического и пневматического инструмента.
Перед началом работы нужно убедиться в исправности инструмента, опробовав его действие вхолостую.
Очищать рабочее место сжатым воздухом допускается в том случае, если работа ведется в очках, а поблизости нет других людей, которым может быть причина травма.
Верстак, оборудование, детали очищают от пыли, опилок и стружки щетками. Разлитое на полу масло вытирают ветошью или засыпают это место песком, опилками и тотчас убирают.
Работая лобзиком, надфилями, шаберами, необходимо беречь руки от уколов и порезов. В слесарных мастерских должна быть аптечка с медикаментами для оказания первой медицинской помощи.
При кузнечных работах основными причинами травм являются неисправности оборудования, инструмента, приспособлений; отсутствие в опасных местах предохранительных устройств и ограждений; применение запрещенных приемов работы; плохое освещение; захламленность рабочего места; несогласованность действий мастера и подручного.
При несоблюдении основных правил безопасности труда и производственной санитарии неизбежны профессиональные заболевания, вызванные неравномерной температурой и загазованностью помещения.
Для очистки воздуха от продуктов горения, разложения масел, паров (при закалке) в кузнице должна быть общая вытяжка, правильно устроенная вентиляция. Перед началом работы кузнец и его подручный должны подобрать весь нужный исправный инструмент. Наковальни устанавливают горизонтально по уровню и прикрепляют к деревянному стулу, который вкапывается в землю на глубину около 50 см. Перед работами наковальни осматривают и проверяют на звук ударами кувалды. Перекос наковальни представляет большую опасность, так как может привести к вылету поковки из-под кувалды из-за косого удара. Работая в кузнице, необходимо пользоваться брезентовыми фартуками с нагрудниками, рукавицами и защитными очками, а также чистым и сухим инструментом, который должен храниться в специальных стойках.
Инструмент, который подвергается в процессе ковки ударам, перед началом работы нужно нагреть до 200°С, так как холодный инструмент быстро ломается.
Объем бака для закалки деталей в воде или масле должен в 5 раз превышать объем загружаемых в него деталей. Масляный бак обязательно закрывается крышкой.
Чтобы обезопасить ручную ковку, в работе кузнеца и подручного должна быть согласованность, основанная на дисциплине и подчинении указаниям кузнеца.
Место, по которому нужно наносить удары, кузнец указывает молотобойцу ударами ручного молотка – ручника. Если кузнец положит ручник на наковальню боковой стороной, подручный должен немедленно прекратить удары.
Необходимо прекращать работу по команде любого человека, который находится в кузнице, а затем выяснить, чем она вызвана. В случае, если кузнец по мнению подручного, неправильно применил прием работы или прием был опасным, подручный обязан прекратить удары и предупредить кузнеца об ошибке. Во время кузнечных работ в кузнице не должны находиться посторонние.
Техника безопасности и промышленная санитария при литейных работах.
На территории предприятия выполняются различные работы, транспортируются приспособления и материалы в цеха и мастерские, готовая продукция – на склад, производятся разгрузочно-погрузочные работы.
Чтобы обеспечить выполнение этих работ на территории предприятия работает различный транспорт, размещены необходимые приспособления и оборудование. Поэтому во избежание несчастных случаев, необходимо выполнять следующие правила, предусмотренные техникой безопасности:
1. обращать внимание на предупредительные надписи, быть осторожным при переходах, чтобы не попасть под движущийся транспорт;
2. обходить зону погрузочно-разгрузочных работ, избегать прохода под переносимым подъемным механизмом грузом;
3. курить в отведенных местах.
Таковы общие правила поведения работающих на территории предприятия.
До начала литейных работ необходимо надеть и привести в порядок рабочую одежду; осмотреть рабочее место, убрать все мешающие и ненужные предметы; подготовить и проверить рабочий инструмент, заменить неисправный.
Во время работы необходимо при формовке по-сырому не допускать чрезмерного уплотнения смеси в опоке, обильного смачивания смеси вокруг модели при ее удалении, установки в форме недосушенных стержней.
Следить, чтобы в заформованной опоке было достаточно каналов для выхода паров и газов, образующихся при заливке металла.
Плохая газопроницаемость формы может вызвать выбрасывание металла из литника при заливке. Брызги металла могут быть причиной ожогов.
При подъеме опоки краном включение подъемного механизма должно быть согласовано с работой остальных рабочих, занятых на формовке. Несогласованные действия могут быть причиной несчастного случая.
При выполнении работ с помощью мостового крана следить за сигналами крановщика. Запрещается нагружать кран сверх установленной для него грузоподъемности, подтаскивать краном грузы, находится под поднятым краном грузом.
Запрещается производить отделку полуформ, поднятых на крюке крана, если они не установлены на прочных подставках.
При работе на формовочных машинах проверять надежность ограждения пускового механизма, чтобы предотвратить случайное включение пускового механизма, нельзя исправлять и смазывать машину во время ее работы.
При формовке на машине с поворотным столом нельзя поворачивать стол, не убедившись в хорошем креплении на нем опоки. Плохо закрепленная опока при повороте может упасть и нанести травму работающему.
Излишек припыла при сборке сырой формы, засоры в полуформах нельзя выдувать ртом, для этой цели следует применять ручной мех или пылесос. Крупные частицы из глубоких мест удаляют крюком.
При пользовании переносной электрической лампой необходимо проверять наличие защитной сетки, исправность шнура и изоляционной резиновой трубки.
Работающие на заливке форм должны иметь одежду, предохраняющую от ожогов, брезентовые брюки, защитные очки. Брюки следует носить на выпуск для того, чтобы скатывающиеся брызги металла не могли попасть в обувь.
Нельзя набирать металл во влажный, не просушенный ковш, удалять влажной счищалкой шлак с поверхности металла в ковше, выливать на пол и во влажную изложницу остатки металла. В этом случае быстро образующиеся пары разбрызгивают металл и работающие вблизи могут получить ожоги.
Выбитую из формы отливку нельзя брать в руки, не убедившись, что она остыла.
По окончанию работ необходимо:
1. привести в порядок свое рабочее место;
2. убрать рабочий инструмент, оснастку, приспособления на отведенное для них место;
3. запрещается обдувать одежду и тело сжатым воздухом из шланга.
Формовщики-литейщики должны помнить, что осторожность, предусмотрительность в работе, точное выполнение специальной инструкции по технике безопасности на своем рабочем месте, указания мастера, личная и технологическая дисциплина являются условиями безопасности в работе.
Эти правила техники безопасности являются самыми общими и не исчерпывают возможных причин несчастных случаев в условиях работы конкретного производства.
Промышленная санитария. Условия безопасной работы в литейном производстве обеспечиваются выполнением правил промышленной санитарии.
При установке оборудования, приспособлений и форм должно быть предусмотрено: ширина односторонних проездов не менее 2 м, ширина общих проходов 1,6 м, ширина проходов для заливки форм не менее 1,2 м.
Пол помещения для литейных работ должен быть ровным. Неровности, выбоины, ямы могут стать причиной несчастного случая.
Нельзя допускать проникновение влаги через крышу и световые проемы. Подмокшие формы при заливке кипят, выбрасывая металл из литника, создавая опасность.
Литейное производство должно быть нормально освещено искусственным светом. На рабочих местах формовщиков художественного литья должно быть индивидуальное освещение. Для просмотра глубоких форм необходимы безопасные электрические лампы 12 или 24 В. Применение ламп с напряжением 120 – 220 В недопустимо, так как возможно поражение током.
Входы и выходы должны быть устроены таким образом, чтобы не было сквозняков, ведущих к простудным заболеваниям. Для удаления пыли и угарных газов, образующихся в процессе сушки, заливки и выбивки литейных форм, необходимо предусмотреть приточно-вытяжную вентиляцию.
Безопасность труда при чеканно-дифовочных и ювелирных работах.
Правильно организованный труд в мастерских и учебно-производственных мастерских чеканщиков художественных и ювелирных изделий с учетом условий безопасности выполнения работ, соблюдения производственной санитарии и противопожарной безопасности повышает производительность труда, качество работ и снижает утомляемость.
Производство чеканных и ювелирных изделий связано с подготовкой и раскроем металла, поэтому учащимся необходимо быть осторожными при разрезании металла ручными ножницами, остерегаться пореза рук заусенцами и острыми кромками.
При чеканке с прорезью используют слесарный инструмент – лобзик, зубила, надфили, напильники и др., работая с которыми необходимо также соблюдать необходимые требования безопасности труда для слесарных работ.
Недопустимо отжигать паяльной лампой чеканную пластину без асбестовой или иной противопожарной подстилки на деревянном полу; класть раскаленное изделие вблизи от легковоспламеняющихся предметов, жидкостей; снимать окалину сухой тряпкой. Необходимо знать, что металл, остывший до 400°С, по внешнему виду не отличается от холодного, а прикосновение к нему может привести к серьезным ожогам.
Травление, отбел и отделку готовых изделий при оксидировании и патинировании производят в вытяжных шкафах, соблюдая все требования мер предосторожности при работе с кислотами, щелочами и другими химическими реактивами.
При шлифовании и полировании готовых изделий станки должны иметь вытяжные устройства для улавливания абразивной пыли и для продуктов распада войлочных кругов, пропитанных полировочными пастами.
Работая над сборкой и монтажом фрагментов больших чеканных панно выполняют сварочные работы, клепку, пайку. Работа с ацетиленовыми установками или сварочными аппаратами, электродрелью, клепальными пневматическими молотками требует соблюдения мер пожарной безопасности и электробезопасности.
Выполняя работы на шлифовальных, заточных и иных станках, необходимо следить, чтобы рукава спецодежды были закатаны или плотно застегнуты, а руки не находились в опасной зоне работы движущихся деталей оборудования.
Ко всем видам инструмента чеканщика предъявляются следующие требования:
1. Инструмент должен быть исправен, удобен в работе и не должен являться причиной различных травм.
2. За состоянием инструмента следят сами учащиеся и мастера производственного обучения.
3. Инструмент, пришедший в негодность в процессе работы, сдается для ремонта или замены.
4. Поверхность бойка ударного инструмента – молотков, кувалд – должна быть слегка выпуклой и гладкой без заусенцев и трещин.
5. Ручки молотков и кувалд изготовляют из сухого дерева твердых и вязких пород: вяз, клен, береза, кизил, рябина и др.
6. Древесину выбирают без сучков, трещин и других дефектов, волокна должны быть направлены вдоль оси ручки, которая должна быть заклинена завершенным клином из мягкой стали. Запрещается делать ручки из мягких или крупнослойных пород дерева таких, как ель, сосна и некоторые другие.
7. На напильники, шаберы и другие инструменты с острыми концами должны быть насажены деревянные ручки с гладкой поверхностью. Шейку ручки скрепляют металлическим бандажным кольцом для предотвращения раскалывания. Бандажное кольцо не должны касаться хвостовики инструмента.
8. Не допускаются заусенцы, выбоины, трещины на ударной поверхности инструмента для чеканки и рубки металла – зубила, кернеров, просечки, расходников и др.
9. Тыльная часть инструмента не должна быть сбита или скошена. Длина инструментов должна обеспечивать безопасное удерживание их во время работы рукой – не менее 150 мм. Работа неисправным инструментом может стать причиной травмы как работающего, так и окружающих.
В работе представляют опасность зубила и чеканы с очень сильной закалкой. Они могут разломиться и нанести ранения. Опасно также и сильно натянутое ножовочное полотно пилы.
Абразивные круги на заточных и шлифовальных станках не должны иметь трещин и выбоин. Нельзя пользоваться заточными станками без предохранительных устройств и заземления, без защитных очков или щитков, а также затачивать инструмент боковой (торцовой) поверхностью круга.
При разметке, гибке, правке, опиловании, шабрении, чеканке, гравировании, закрепке необходимо быть аккуратным в обращении с чертилкой, циркулем, напильниками, надфилями, шаберами, кусачками, фрезами, чеканами, штихелями, не допускать нахождение этих инструментов на краю или близко к краю стола или верстака. Не стоит применять их в качестве приспособлений для открывания ящиков, и палочек для размешивания. Не стоит касаться руками острых и режущих частей инструмента. По окончании соответствующих работ убрать инструменты в ящик верстака.
При выпиливании лобзиком нужно быть внимательным и не прилагать лишних усилий на пилку для ускорения процесса выпиливания, не пытаться высвобождать силой заклинившую пилку, не направлять ее пальцами на линию пропила.
Выполняя операцию сверления, нельзя поправлять сверло на ходу. Нельзя мыть руки в масле, керосине, эмульсии и вытирать их матерчатыми обрезками, загрязненными стружкой.
Безопасность труда при пайке и работе с паяльными лампами.
Подготовка металлов и процесс пайки связаны с выделением пыли, вредных паров металлов и солей, которые попадая в организм человека через дыхательные органы, пищевод или кожу, вызывают раздражение слизистой оболочки глаз, поражение кожи и отравление.
Поэтому при пайке и лужении необходимо:
1. хорошо проветривать рабочее место;
2. не работать в загазованном помещении;
3. после окончания работы и перед принятием пищи тщательно мыть руки с мылом;
4. химикаты засыпать и заливать малыми порциями, не допуская брызг;
5. попадание кислоты в глаза может вызвать слепоту, испарения кислот очень вредны;
6. кислоту необходимо хранить в стеклянных емкостях с притертыми пробками, желательно в оплетке с мягкими прокладками; пользоваться только разведенной кислотой;
7. при разведении кислоту следует вливать в воду тонкой струйкой, непрерывно помешивая раствор;
8. запрещается лить воду в кислоту, так как при соединении воды с кислотой происходит сильная химическая реакция с выделением большого количества тепла;
9. даже при небольшом количестве воды, попадающей в кислоту, вода быстро нагревается и превращается в пар, что может привести к взрыву;
10. не допускаются ручные операции, при которых возможно непосредственное соприкосновение кожи работающего (промывка, протирка изделий, розлив и др.) с дихлорэтаном (огнеопасная ядовитая жидкость) или с содержащими его примесями.
Во время приготовления хлористого цинка обильно выделяются пары соляной кислоты и одновременно повышается температур, поэтому раствор нужно готовить под колпаком вытяжной вентиляции или вне помещения, на отрытом воздухе.
Посуда должна быть фарфоровой или эбонитовой, но не стеклянной, так как от нагревания она может лопнуть.
Инструменты, приспособления и флюсы располагают в определен – ном порядке. Сосуды с кислотами и растворами хранят в вытяжных шкафах.
Нельзя смачивать или обливать азотной кислотой бумагу и дерево, так как они самовозгораются.
Работая с крепкими кислотами и щелочами, необходимо: пользоваться спецодеждой – резиновыми перчатками, сапогами, прорезиненным фартуком, и защитными очками.
Выполняя травильные работы и обезжиривание деталей, нужно пользоваться специальными пинцетами и клещами.
Растворы кислот при пайке наносят кисточкой тонким слоем, что исключает образование брызг при соприкосновении с горячим паяльником. Нельзя проверять степень нагрева паяльника рукой, а также охлаждать его в жидкости. Для очистки паяльника вместо нашатыря необходимо употреблять паяльную жидкость, представляющую собой раствор хлористого цинкаммония.
Вблизи от рабочих мест должны быть установлены умывальник с бесперебойной подачей воды, бачок с 1 процентным раствором уксусной кислоты для предварительного обмывания рук, переносные емкости для сбора использованных бумажных или хлопчатобумажных салфеток и ветоши.
Там, где производится пайка с применением свинца, запрещается хранит одежду, пищу, питьевую вводу, курить. В учебно-производственных мастерских после каждой смены необходимо проводить влажную уборку.
Нагревая паяльник необходимо соблюдать общие правила безопасности обращения с источниками нагрева. Ручка электрического паяльника должна быть сухой и не проводить электрический ток.
При работе с паяльными лампами, необходимо перед зажиганием проверить количество бензина в резервуаре.
Для замера пользоваться стеклянной палочкой.
Резервуар паяльной лампы нужно:
1. заполнять не более чем на 3/4 его объема;
2. не откручивать воздушный винт и наливную пробку лампы в момент горения;
3. не допускать работы паяльной лампы с пробитым насосом, без резиновой прокладки в пробке резервуара;
4. при разжигании паяльной лампы необходимо поставить перед ней металлический экран, так как бензин, не успевший испариться, может быть выброшен длинной горящей струей, что может привести к пожару.
5. запрещается доливать бензин сразу после тушения паяльной лампы, работать вблизи от легковоспламеняющихся предметов.
6. после окончания работ необходимо после того, как лампа остынет, открутить наливную пробку, этим давление в резервуаре доводится до нуля.
Техника безопасности при работе с электроприборами.
Безопасным для жизни человека считается напряжение не более 36 В в помещении без повышенной влажности с изолирующим полом.
Переменный ток частотой 75 Гц, протекая через тело человека от руки к ногам, при силе тока 0,1 А может парализовать сердце (дыхание парализуется уже при токе 0,05 – 0,08 А), если действие тока продолжительно.
При силе тока 0,02 – 0,025 А пализуются мышцы. По мере действия тока на организм электрическое сопротивление тела падает, а сила тока увеличивается. Если пострадавшему вовремя не оказать помощь, может наступить смерть.
При установке, эксплуатации и ремонте электрооборудования, а также переносных электроинструментов необходимо соблюдать правила техники безопасности.
Важнейшими из них являются следующие:
1. электрооборудование, электроинструменты должны содержаться в исправном состоянии; провода или кабели к переносному электроинструменту и электроприборам необходимо подвешивать так, чтобы они не касались влажных поверхностей пола, стен, горячих труб;
2. все доступные для прикосновения токоведущие части электрооборудования должны быть защищены кожухами;
3. запрещается оставлять без изоляции концы проводов и кабелей после демонтажа электрооборудования и осветительной арматуры, проводить ремонт переносной электроаппаратуры под напряжением.
Переносные понижающие трансформаторы присоединяются к сети напряжением 110 – 220 В при помощи штепсельной вилки и гибкого провода длиной не более 1,5 м, заключенного в общую оплетку или шланг. Корпус трансформатора и вторичная обмотка заземляются. Заземляющий провод соединяется с клеммой трасформатора прижимными резьбовыми контактами.
В случае обнаружения неисправностей, работа с электроприборами немедленно прекращается.
Электрические станки и электроинструмент должны удовлетворять следующим основным требованиям: быстро включаться и отключаться от электросети; быть безопасными в работе и иметь недоступные для случайного прикосновения токоведущие части.
Перед началом работы с электроприборами необходимо:
1. проверить затяжку винтов, крепящих узлов и деталей;
2. состояние проводов, целостность изоляции, исправность заземления. При прекращении подачи тока во время работы станки отключают от электросети.
Запрещается производить какой-либо ремонт при включенных электроприборах, разбирать их, пользоваться для чистки электроаппаратов, имеющих нагревательные элементы, спиртом, бензином или другими воспламеняющимися веществами.
Двигатель включают только перед началом работы и обязательно отключают во время любого перерыва. Нельзя оставлять без надзора аппарат, присоединенный к электросети.
При переносе электроинструмент с одного места на другое необходимо следить за состоянием питающего шнура: не допускать его скручивания, натяжения, не оставлять на подъездных путях и в местах складирования деталей и материалов.
От поражения током необходимо применять средства личной защиты: диэлектрические перчатки, галоши или боты, резиновые коврики, слесарно-монтажный инструмент с изолирующими рукоятками, защитные очки, указатель напряжения.
Особоопасными помещениями считаются слишком сырые, где потолок, стены и все предметы покрыты влагой, с химически активными парами, разрушающими изоляцию, имеющие два и более признаков помещений с повышенной опасностью, в которых влажность воздуха превышает 75 процентов, токопроводящие полы (земляные, кирпичные, сырые деревянные), с токопроводящей пылью, которая может оседать на проводах, проникать внутрь электроинструментов и электрооборудования.
По величине напряжения различают электроустановки высокого и низкого напряжения.
К установкам высокого напряжения относят электроприборы, где напряжение между любым из проводов и землей может длительно превышать 250 В.
К установкам низкого напряжения относят электроприборы, где напряжение между любым из проводов и землей ниже 250 В.
Необходимо знать, что подлежат заземлению корпуса стационарных электродвигателей, каркасы распределительных электрощитов при номинальном напряжении в сети выше 127 В, корпуса переносного электрооборудования, работающего при напряжении свыше 36 В, независимо от частоты электрического тока.
Заземляющие проводники должны быть медными, с сечением не менее 1,5 мм2. Присоединение заземляющих проводов к корпусам электроприборов осуществляется сваркой или болтовыми соединениями.
Оказание первой помощи при несчастном случае.
Несчастные случаи и травмы часто возникают в результате нарушения правил техники безопасности, вследствие непредусмотрительности ответственных за безопасность труда, а также неосторожности, небрежности самих пострадавших во время работы. Люди, связанные с работами по художественной обработке металла соприкасаются с расплавленным металлом, его тепловым излучением, газами, выделяемыми формами при заливке, слесарно-кузнечных и иных работах, с электрической энергией работающего оборудования, химическими препаратами и т.д.
В этих случаях несоблюдение соответствующих правил техники безопасности может быть причиной несчастного случая: ожоги металлом, тепловой удар, ушибы, отравление угарным газом, засор и ранение глаз, поражение электрическим током и др.
При несчастном случае нужно немедленно обращаться в медпункт или оказать медицинскую помощь пострадавшему на месте.
До оказания квалифицированной медицинской помощи пострадавшему необходимо оказать первую помощь, приемы которой должен знать каждый работающий в цехе. Для оказания первой помощи на предприятии должна быть аптечка, носилки и все предметы оказания первой помощи.
Каждый работающий должен знать, что различают открытые и закрытые повреждения. Наиболее часто встречаются закрытые повреждения.
Вывихи – смещение концов костей в суставах: чаще всего в плечевом, реже – в тазобедренном, локтевом и голеностопном в результате ушиба.
Признаки: сильная боль, неподвижность сустава, изменение его формы. Для лечения следует обеспечить суставу покой, наложить шину, косынку – на руку.
Растяжение и разрывы связок суставов возникают в результате резких и быстрых движений, превышающих физиологическую подвижность сустава. Такие повреждения чаще всего отмечаются в голеностопном, коленном и лучезапястном суставе.
Признаки: появляются резкая болезненность в суставе при движении, его припухлость, при разрыве связок – кровоподтек.
Лечение: тугое бинтование, наложение холодного компресса на область сустава, давящей или шинной повязок, создание покоя конечности.
Ушибы – это повреждения тканей и органов, при которых не нарушена целость кожи и костей. Степень повреждения зависит от силы удара, площади поврежденной поверхности и от значения для организма ушибленной части тела (ушиб пальца, естественно, не столь опасен, как ушиб головы).
Признаки: боль, припухлость, кровоподтеки в месте ушиба. Лечение зависит от тяжести повреждения. Ушибленному органу или конечности создается полный покой, придается возвышенное положение, на область повреждения кладется холодный компресс, накладывается тугая давящая повязка, на конечности – шинные повязки, можно дать обезболивающее – анальгин.
Ушиб головы очень опасен из-за развития осложнений, которые выражаются сотрясением головного мозга, ушибом мозга и его сдавливанием. Признаками сотрясения мозга является потеря сознания на месте происшествия, тошнота, рвота, замедление пульса, понижение температуры тела. Пострадавшему создают полный покой, прикладывают к голове холодный предмет. Самое главное – соблюдая все предосторожности, как можно скорее доставить пострадавшего в больницу.
При ушибе мозга опасности чаще подвергаются те отделы, которые подвергались непосредственному воздействию удара, или отделы, противоположные месту воздействия физической силы (от противоудара). Признаки: после травмы нередко развиваются общие признаки повреждения мозга, совпадающие с признаками сотрясения мозга. Однако иногда повышается температура и кровяное давление. Могут возникнуть параличи, исчезнуть болевая чувствительность кожи и др. Лечение такое же, как и при сотрясении головного мозга.
При ушибе грудной клетки необходимо создать полный покой, полусидящее положение, при резкой боли во время дыхания следует наложить круговую повязку бинтом на выдохе или полотенцем, простыней стянуть ребра. Чтобы повязка не сползла вниз, перед ее наложением надо через плечо повесить кусок бинта, концы которого потом завязать на втором плече.
При ушибе живота после травмы появляются резкая боль в животе, нередко резкая рвота, напрягаются мышцы брюшной стенки. В результате травмы возможны разрывы печени, селезенки, кишок и других внутренних органов. В случае разрыва внутренних органов нужно немедленно доставить пострадавшего в больницу.
При легких ушибах необходим покой, холодный компресс на живот, воздержание от пищи.
Получившим ушибы с кровоподтеками нельзя принимать аспирин как болеутоляющее средство.
Переломы костей – это частичное или полное нарушение целости кости в результате ее удара, сжатия, сдавления, перегиба во время падения.
После полного перелома отломки кости смещаются, при неполном переломе кость повреждается частично – образуются надлом, трещина. Переломы могут быть закрытыми (без повреждения кожи), открытые (с нарушением целости кожи) и осложненные (кровотечением, разможжением окружающих тканей).
Признаками перелома являются боль, припухлость, изменение формы и укорочение конечности, появление подвижности в месте повреждения, "хруста" отломков.
Оказание помощи. Осколки, смещаясь, нередко повреждают кровеносные сосуды, нервы и внутренние органы, поэтому ни в коем случае нельзя шевелить сломанную ногу или руку. Все надо оставить как есть, но обеспечить поврежденным костям наибольший покой. Остановить кровотечение можно наложив на рану стерильную повязку, чистый носовой платок, полотенце.
Затем осторожно следует наложит шину из картона, фанеры, доски, палки и т.д. и создать покой пострадавшему и конечности.
Шину нужно накладывать на одежду, предварительно обложив ее ватой, обмотав бинтом, полотенцем или материей.
После наложения шину необходимо прибинтовать или привязать чем-нибудь в трех-четырех местах к телу.
Если сломана бедренная или плечевая кость, шиной надо фиксировать одновременно три сустава.
При порезах необходимо смочить рану раствором перекиси водорода, перевязать чистым бинтом. Промывание ран водой не допускается.
При лечении ссадин и уколов необходимо смазать поврежденное место 5 процентным раствором йода или 2 процентным раствором бриллиантовой зелени, затем наложить стерильную повязку. Перед смазыванием ран нужно дать стечь нескольким каплям крови, особенно после уколов.
Загрязненную кожу нужно очистить кусочками марли, смоченными в одеколоне, спирте, бензине.
При артериальном кровотечении, которое возникает при повреждении крупных артерий (кровь алая, бьет фонтанчиком) нужно немедленно прижать сосуд пальцем или несколькими пальцами к костям.
На мелкие кровоточащие артерии накладывают давящую повязку, на крупные – жгут или закрутку. Для этого используют резиновые кровоостанавливающие жгуты, резиновые трубки, резиновые полоски, бинт, ремень, пояс, платок, из которых при помощи палки или можно сделать закрутку.
Перед надожением жгута конечность нужно поднять кверху. Кожу выше кровотечения на месте наложения жгута следует обернуть бинтом, бельем, чтобы ее не повредить.
Сделав первый оборот, жгут затягивают так, чтобы остановилось кровотечение. Оба конца жгута наматывают поверх наложенного и фиксируют, но не более двух часов, иначе омертвеет конечность. При первой возможности жгут снимают. Если нет такой возможности, то через 1,5 – 2 часа следует немного отпустить жгут на 1 – 2 минуты, а начавшееся вновь кровотечение остановить другими средствами. Затем необходимо снова затянуть жгут. Поврежденную конечность обездвиживают.
Чтобы удержать повязку и остановить кровотечение из раны ладони, прижмите пальцы поврежденной руки к ране так, будто они сжаты в кулак.
Термические ожоги. Наиболее часто ожоги появляются вследствие попадания на тело горячей жидкости, пламени или соприкосновения кожи с раскаленными предметами.
В зависимости от температуры и длительности ее воздействия на кожу образуются ожоги разной степени. Ожоги первой степени затрагивают только поверхностный слой кожи. При этом отмечается болезненность, краснота и припухлость обожженных мест.
При ожогах второй степени возникают на обожженном участке сразу или спустя несколько часов после ожога различной величины пузыри. Отмечается сильная болезненность обожженного участка. Ожоги третьей степени распространяются на всю толщину кожи и более глубокие ткани, причем поверхностные слои обожженной кожи висят в виде лоскутов, а более глубокие превращаются в буроватую или черную омертвевшую массу.
При воспламенении одежды или волос необходимо накинуть на горящий участок ткани мокрую ткань, покрывало, пальто, мешок, то есть прекратить к огню доступ воздуха. Пламя на одежде можно гасить водой, засыпать песком, тушить своим телом, если перекатываться по земле, можно пользоваться огнетушителем, хотя пена из него опасна для глаз. Не следует отдирать приставшую к обожженной поверхности одежду, так как при этом разрываются пузыри и усиливается опасность заражения. Необходимо наложить влажную повязку со спиртом, одеколоном. Вместо спирта можно применять водный густо-розовый раствор марганцовокислого калия без последующего наложения повязки. Образующаяся на обожженной поверхности корка предупреждает опасность заражения.
Химические ожоги возникают после воздействия на кожу и слизистые оболочки кислот, щелочей и фосфора.
Ожоги кислотами обычно глубокие. На месте ожогов образуется сухой струп. Необходимо сбросить пропитанную кислотой одежду, обильно промыть пораженные участки под струей воды, затем обмыть их 2 процентным раствором питьевой соды или мыльной водой, чтобы нейтрализовать кислоту, и наложить сухие повязки.
Ожоги щелочами. Щелочи действуют на ткани медленнее, чем кислоты, но глубже в них проникают. Омертвевшие под действием щелочей ткани влажные, поэтому ожоги щелочами протекают тяжелее, чем ожоги кислотами. Лечение такое же, как и ожогов кислотами, с той лишь разницей, что щелочи нейтрализуют 2 процентной борной кислоты, растворами лимонной кислоты, столового уксуса.
Ожоги фосфором дают глубокое поражение в связи с тем, что фосфор легко растворяется в жирах, поэтому глубоко проникает в ткани, вызывая кроме признаков ожога (покраснение, отек, омертвение тканей) признаки общего отравления организма. Необходима немедленная нейтрализация фосфора 5 процентным раствором сернокислой меди (медного купороса), затем наложение салфеток, смоченных этим же раствором. На раны нельзя накладывать мазевые повязки.
Ожоги смолой, асфальтом, "варом" и т.п. сопровождаются прилипанием этих веществ к телу, вследствие чего происходит более длительное воздействие этих веществ на кожу. Такие ожоги отличаются глубиной поражения. При оказании первой помощи в таких случаях нужно смачивать обожженные участки керосином или скипидаром.
Ожоги дыхательных путей вызываются в результате попадания в них пламени, раскаленных газов, перегретого пара или вдыхания продуктов горения, дыма. Часто сочетаются с отравлением угарным газом. При этом возникают боли в горле, кашель, изменение голоса, нарушение дыхания. Пострадавшему создают покой, укрывают, согревают, дают теплое питье, при сильных болях можно дать полстакана вина или водки, дают понюхать нашатырный спирт. Если исчезло дыхание, необходимо сделать искусственное дыхание на свежем воздухе.
Инородные тела глаза. При засорении глаз, когда инородное тело вызывает боль, рези, слезотечение и покраснение глаза, когда глаза запорашиваются пылью или в них попадают едкие химические вещества (щелочи, кислоты), когда отмечается сильное раздражение, необходимо как можно быстрее оказать первую помощь. Для удаления инородного тела необходимо оттянуть или вывернуть веки, особенно верхнее. Для осмотра нижнее веко можно легко оттянуть книзу, если надавить на его основание пальцем. Верхнее веко выворачивают, оттягивая его за ресницы книзу и вперед, а сверху на его основание надавливают указательным пальцем, стеклянной палочкой или тупым концом карандаша так, чтобы веко перегнулось через него и вывернулось. Лежащее на слизистой оболочке инородное тело удаляют кончиком чистого носового платка или ткани. В случае запорожения глаз или попадания в них едких веществ необходимо промывание глаз водой. Инородные тела с роговицы может удалить только врач. В этом случае необходимо наложить на глаз для покоя чистую повязку и немедленно отправить к врачу.
Поражение электрическим током наступает во время работы с техническими электрическими средствами. Наиболее частым является поражение в результате прикосновения к проводнику электрического тока. Степень и исход контактной электротравмы зависят от ряда факторов, из которых основными являются сила тока, напряжение, длительность контакта, сопротивление поверхности человеческого тела и др. Второй вид поражений возникает в результате действия пламени электрической дуги. Появляющаяся при этом искра или электрическая дуга с весьма высокой температурой является причиной тяжелых, главным образом термических ожогов.
Электрический ток вызывает общие и местные нарушения в организме: потерю сознания, судороги, остановку сердца и дыхания (мнимую смерть) и ожоги.
Для оказания помощи нужно скорее отключить пострадавшего от проводника или источника электрического тока: выключить рубильник, предохранительные пробки, сбить или отбросить провод сухой палкой, одеждой, бутылкой или перерубить провод топором с деревянным топорищем, предварительно приняв меры самозащиты (надеть резиновые перчатки или галоши, под ноги положить изолирующий материал), чтобы не получить смертельное поражение током. После отключения пострадавшего от тока необходимо положить его на спину, расстегнуть одежду, создать приток свежего воздуха, немедленно приступить к его оживлению: искусственному дыханию и закрытому массажу сердца до полного восстановления функции дыхания и работы сердца. Оживлять следует не менее 2 часов. Затем пострадавшего следует отвезти в ближайшую больницу. Во время транспортировки у него возможна повторная остановка дыхания и сердца.
При отравлении угарным газом необходимо пострадавшего вынести на свежий воздух, дать понюхать нашатырный спирт, отправить в медпункт.
При тепловом ударе (перегретое тело) пострадавшего нужно положить в прохладное место без сквозняков, расстегнуть одежду, охладить его тело и голову полотенцем, дать обильное питье, вызвать врача.
Противопожарные мероприятия.
Чтобы избежать пожаров, каждый работающий должен соблюдать меры противопожарной безопасности.
При выполнении чеканных, кузнечных, литейных, сварочных и других работ основными причинами пожаров могут быть неисправность, перегрузка или неправильное устройство электрических установок, сети или кабеля; неправильное конструктивное решение или неисправность вентиляционных систем; воспламенение и самовозгорание материалов при их неправильном хранении; неосторожное обращение с огнем, нарушение технологического режима в производственных печах, ваннах, сушилках и т.д.; курение в неразрешенных местах и др.
Для предупреждения пожаров необходимо соблюдать требования противопожарной безопасности, заменять в пожарном отношении технологические операции менее опасными; размещать опасное в пожарном отношении технологическое оборудование в отдельных или изолированных помещениях. При производстве паяльных, сварочных, чеканных и иных работ применяют огнеопасные жидкости и газы, такие как бензин, керосин, ацетилен, бутан, пропан и др.
Они хранятся на складах, в надземных и подземных хранилищах, размещение и устройство которых производится с учетом противопожарных требований и норм хранения легковоспламеняющихся и горючих жидкостей и газов. Работая с легковоспламеняющимися жидкостями нельзя пользоваться оборудованием и инструментами, способными вызвать искры – электродрели, сварочные аппараты, заточные станки и т.п., а также курить.
Для предупреждения пожара от короткого замыкания, электрические сети рассчитываются в соответствии с существующими правилами, которые предусматривают выбор необходимого сечения проводов, их изоляцию и защиту предохранительными устройствами в зависимости от нагрузки сети и категории помещения. Чтобы защитить от механических и химических повреждений провода прокладывают в резиновых или стальных трубах, имеющих внутри изоляцию.
Необходимо иметь приспособления и средства тушения пожара: огнетушители, ящики с песком, лопаты, багры, брандспойты со шлангами, хранящиеся в специальных шкафах с обеспечением свободного доступа к ним. Необходимо, чтобы не загромождались проходы и проезды. Кроме того, должна быть электрическая сигнализация для вызова пожарной команды.
При тушении небольших пожаров используют гидропульты для воды, ведра с водой, покрывала и др. При тушении бензина, керосина, нефти применяют сухой песок; при тушении деревянных материалов, ткани, бумаги и др. применяют воду. Для тушения пожара в мастерских и цехах предприятия применяют также ручные пенные и кислотные огнетушители.
Спиральные сверла в зависимости от направления винтовых канавок подразделяются на правые и левые.
В правых канавка направлена по винтовой линии с подъемом слева направо, движение сверла происходит по ходу часовой стрелки. В левых канавка направлена по винтовой линии с подъемом справа налево, движение сверла происходит против часовой стрелки.
Поперечная кромка при работе сверла не режет, а давит металл заготовки. На вдавливание в металл поперечной кромки приходится до 65% усилия подачи. Поэтому чтобы облегчить работу, нужно подточить поперечную кромку сверла.
Узкие полоски на цилиндрической поверхности сверла, расположенные вдоль винтовых канавой называют ленточками. Они предназначены для уменьшения трения сверла о стенки отверстия.
Кроме того, ленточки направляют сверло в отверстие и способствуют тому, чтобы сверло не уводило в сторону. Сверла диаметром 0,25 – 0,5 мм выполняют без ленточек.
Хвостовик является продолжением рабочей части сверла и может быть коническим и цилиндрическим.
Конические хвостовики имеют сверла диаметром от 60 до 80 мм. Эти хвостовики обеспечивают наиболее прочное и точное крепление сверла. Однако для сверления мелких отверстий диаметром до 20 мм, в основном применяют сверла с цилиндрическим хвостовиком. Они просты в изготовлении и достаточно надежны в работе.
Сверла с коническим хвостовиком устанавливают непосредственно в отверстие шпинделя станка или через переходные втулки, и они удерживаются благодаря трению между хвостовиком и стенками конического отверстия шпинделя.
Сверла с цилиндрическим хвостовиком закрепляют в шпинделе станка с помощью специальных патронов. На конце хвостовика имеется лапка, которая не позволяет сверлу поворачиваться в шпинделе и служит упором при удалении сверла из гнезда.
Шейка сверла, соединяющая рабочую часть с хвостовиком, имеет меньший диаметр, чем диаметр рабочей части, служит для выхода абразивного круга в процессе шлифования, на ней обозначена марка сверла и материалы.
Спиральные сверла изготавливают из углеродистой инструментальной стала У10А, быстрорежущей стали Р6М5, хромокремнистой 9ХС и легированной стали, а также из твердых сплавов ВК6, Т15К6 и ВК8. Сверла из быстрорежущей стали являются самыми распространенными.
Широкое применение находят сверла, оснащенные пластинками из твердых сплавов. Их применяют при сверлении и рассверливании чугуна, закаленной стали, стекла, поделочных камней и других твердых материалов. Эти сверла обладают высокой стойкостью и значительно облегчают работу.
Подготовка к механизированному и ручному сверлению.
Подготовка к работе заключается в выборе станка, режущего инструмента и охлаждающей жидкости, закреплении сверла и детали и в определении режима резания. При механизированном сверлении сверление производится на сверлильных станках. В случаях, когда деталь установить на станок невозможно или когда отверстия расположены в труднодоступных местах, сверление ведут при помощи ручных дрелей, коловоротов, трещоток, электрических и пневматических ручных сверлильных машинок.
Выбирают сверло в соответствии с заданным диаметром и в зависимости от обрабатываемого материала. Выбирая диаметр сверла, нужно помнить, что в результате работы сверлом отверстие получается несколько большего размера, чем сверло.
Так, при диаметре сверла 5 мм, отверстие получается 5,03 мм, при диаметре сверла 10 мм, отверстие – 10,12 мм, при диаметре сверла 25 мм, отверстие будет равно 25,2 мм; при диаметре сверла 50 мм, диаметр полученного отверстия будет равен 50,28 мм.
Разбивку отверстия можно уменьшить тщательной регулировкой станка, правильной заточкой сверла или применением кондукторной втулки. Для уменьшения разбивки сначала можно сверлить отверстие на 1 – 3 мм меньше нужного, а затем проходить сверлом нужного размера. Диаметры свыше 20 мм лучше сверлить в два приема: сначала малым сверлом, а затем рассверлить до нужного диаметра.
Охлаждающими жидкостями пользуются для того, чтобы повысить стойкость сверла и получить чистую поверхность отверстия при сверлении металлов и сплавов.
Универсальной охлаждающей жидкостью является мыльная эмульсия, для приготовления которой на ведро воды берут 200 г мыла и 6 столовых ложек отработанного машинного масла, затем раствор хорошо размешивают и кипятят.
Для сверления стали применяют смесь минерального и жирных масел – сурепное или касторовое. Для меди применяют сурепное масло, для дюралюминия – керосин с касторовым или сурепным маслом, для силумина – смесь спирта со скипидаром.
Сверлильный патрон или соответствующую переходную втулку подбирают в зависимости от того, какой хвостовик имеет сверло – конический или цилиндрический.
Для закрепления и правильной установки деталей применяют различные приспособления – машинные тиски различных видов, специальные приспособления, угольники, упоры, кондукторы и др.
При сверлении сквозного отверстия, чтобы не повредить столешницу или верстак, под деталь помещают подкладку, которую делают из древесины.
Хорошую прокладку можно сделать из двух деревянных дощечек и стальной пластинки 3 мм между ними.
Под режимом резания при сверлении подразумевается скорость резания и подача. При сверлении сверлу сообщают два одновременных движения – вращательное, которое называется главным, рабочим движением, и поступательное, направленное вдоль оси сверла, которое называется движением подачи.
При сверлении под влиянием силы резания происходит отделение частиц металла и образуется стружка. Скоростью резания называется путь, проходимый в направлении главного движения наиболее удаленной от оси сверла точкой режущей кромки в единицу времени. Величина скорости резания зависит от обрабатываемого материала, диаметра и материала сверла и формы его заточки, подачи, глубины резания и охлаждения. Чем больше диаметр сверла и чем тверже материал, подлежащий сверлению, тем меньше скорость резания.
Неправильный выбор скорости резания и подачи может привести к тому, что сверло "сядет" или "сгорит", т.е. затупится или потеряет свои режующие качества.
Сверло работает лучше при большей скорости резания и малой подаче. В связи с тем, что усилие подачи возрастает с увеличением диаметра сверла, при сверлении отверстий свыше 20 мм рекомендуют сначала производить сверление сверлом, диаметр которого равен приблизительно одной трети от заданного, а затем рассверлить на размер.
Отверстия при сверлении могут быть сквозными, глухими и неполными. Для того, чтобы достичь высокого качества отверстия, необходимо правильно выбрать приемы сверления, правильно расположить сверло относительно обрабатываемой поверхности и совместить ось сверла с центром будущего отверстия.
Просверлить отверстие возможно двумя способами: по кондуктору и по разметке. По разметке сверлят одиночные отверстия. Предварительно на деталь наносят осевые риски и круговые риски – основную, определяющую контуры будущего отверстия и контрольную диаметром, несколько большим, чем диаметр будущего отверстия. Затем кернят центр и окружности, причем керновое отверстие центра должно быть глубже, чтобы дать предварительное направление сверлу. Осуществляют сверление в два приема: сначала выполняют пробное сверление, а затем окончательное.
Пробным сверлением получают углубление с диаметром около 1/4 будущего отверстия. После этого удаляют стружку и проверяют концентричность лунки и основной круговой риски. Если контуры лунки (углубления) смещены относительно основной круговой риски, то от центра лунки в ту сторону, куда нужно сместить центр отверстия, крейцмейселем прорубают две или три канавки. Затем вновь просверливают отверстие и, убедившись в его правильности, просверливают окончательно.
Для обработки отверстий в однотипных изделиях без предварительной разметки применяют сверление по кондуктору. Кондуктор представляет собой плиту с запрессованными втулками, расположение которых соответствует расположению отверстий в обрабатываемом изделии. Кондуктор перед сверлением накладывается на изделие, закрепляется, и через его втулки поочередно пропускается сверло. Работа с помощью кондуктора ускоряет работу и повышает точность сверления.
Сверление отверстий.
Глухие отверстия на заданную глубину сверлят по втулочному упору на сверле или измерительной линейке, которая закреплена на станке.
Упор представляет собой втулку, имеющую отверстие с резьбой, в которое ввинчен винт, фиксирующийся в канавке сверла.
Для измерения сверло подводят до соприкосновения с поверхностью детали, сверлят на глубину конуса сверла и отмечают по стрелке начальное положение на линейке. Затем к этому показателю прибавляют заданную глубину сверления и получают цифру, до которой надо проводить сверление.
Некоторые сверлильные станки на измерительной линейке имеют упор, нижнюю грань которого устанавливают на цифре, до которой нужно сверлить. Упор который фиксирую винтом.
Осуществляя сверление глухих отверстий нужно время от времени доставать сверло из отверстия и очищать отверстие от стружки и, если необходимо, измерять глубину глубиномером штангенциркуля.
При сверлении неполных отверстий, в случаях, когда отверстие расположено у края, сверление можно производить попарно или изделие и прокладку.
Пластины-прокладки должны быть из того же материала, что и деталь. Обе детали или деталь и прокладку зажимают в тисках и сверлят полное отверстие.
Если необходимо просверлить сквозное отверстие в уголке, необходимо закрепить его в тисках на деревянной прокладке.
Чтобы просверлить отверстия с уступами, нужно сначала просверлить отверстие по наименьшему диаметру, затем его рассверлить на один или два больших диаметра в пределах глубины каждой ступени.
Сверла меняют по количеству ступеней, последовательно увеличивая их диаметр. Другой способ сверления отверстий с уступами состоит в том, что сначала сверлят сверлом наибольшего диаметра, а затем сверлом меньшего диаметра по числу ступеней.
При первом способе сверло не уводит в сторону, оно хорошо центрируется. Измерить глубину сверления легче при втором способе, так как глубиномер тогда упирается в дно отверстия.
При сверлении отверстий в плоскостях, расположенных под углом, чтобы сверло не отклонялось в стороны и не ломалось, сначала готовят площадку перпендикулярно оси просверливаемого отверстия (фрезеруют или зенкуют), между плоскостями вставляют деревянные вкладыши или подкладки, затем сверлят отверстие обычным способом.
На цилиндрической поверхности отверстия сверлят следующим образом. Сначала перпендикулярно оси сверления на цилиндрической поверхности делают площадку, накернивают центр, затем сверлят отверстие обычным способом. При сверлении полых деталей полость забивают деревянной пробкой.
Для сверления отверстий в тонком листовом металле выбирают перовые сверла, так как обычным сверлом просверлить очень трудно из-за того, что глубина сверления меньше длины заборного конуса: режущие кромки сверла будут цепляться за обрабатываемый материал и рвать его.
Глубоким сверлением называют сверление отверстий на глубину, превышающую диаметр сверла в 5 и более раз.
Сверление может быть кольцевым и сплошным. При сверлении спиральным сверлом отверстия надсверливают коротким сверлом с последующим сверлением нормальным сверлом на полную глубину. Просверливая глубокое отверстие, сверло из него периодически выводят, не останавливая станок, и удаляют из канавок накопившуюся стружку. Длина сверла должна соответствовать глубине сверления. Не рекомендуют сверлить отверстия большой глубины с двух сторон.
При сверлении легких сплавов нужно быть особенно внимательным. Сложно сверлить алюминиевые и магниевые сплавы.
При сверлении магниевых сплавов на передней поверхности сверла делают фаску с передним углом 5 градусов шириной 0,2 – 0,6 мм в зависимости от диаметра. В этом случае, чем больше диаметр сверла, тем шире фаска. При обработке магниевых сплавов не рекомендуется большие скорости, так как эти сплавы могут воспламеняться.
При обработке магниевых магниевых сплавов применяют сверла с большими передними углами, малыми углами при вершине (24 – 90 градусов) и большими задними углами (15 градусов).
Для обработки алюминиевых сплавов изготовляют сверла с большими углами при вершине (65 – 70 градусов) и углами наклона винтовых канавок (35 – 45 градусов), чем у сверл для обработки черных металлов. Задний угол равен 8 – 10 градусам.
Причинами брака при сверлении могут быть неисправность станка, инструмента, приспособления, неправильная установка и крепление детали. Причиной брака может быть поломка сверла, которое может сломаться в случае, если металл некачественный, с пустотами или твердыми включениями – сверло отклоняется в сторону и ломается. Затупление и поломка сверла часто происходит при сверлении сквозных отверстий. Чтобы этого не случилось, нужно уменьшить подачу в момент выхода сверла в два раза.
Происходят поломки, если сверло неправильно заточено или тупое. Работать нужно только исправным инструментом, надежно и плотно закрепив сверло в патроне.
Неплотность и игра сверла приводят либо его к поломке, либо к неточному отверстию. Поломка может произойти из-за слишком большой скорости резания или из-за чрезмерно большой подачи. При глубине сверления больше режущей части сверла, канавки забиваются стружкой, что вызывает сильный нагрев сверла, сверло притупляется и может сломаться.
Сверлильные работы требуют внимательности и осторожности. При помехе в работе или необычайном звуке сверление прекращают до выяснения причин неисправности и их устранений.
В работе над скульптурой малых форм можно ограничиться небольшим набором инструментов и сравнительно несложными техническими приемами обработки металлов. При изготовлении садовой скульптуры крупных форм понадобятся знания слесарных и кузнечных работ художников и мастеров.
Содержание.
- Черные металлы. Железо. Чугун. Сталь.
- Железо.
- Чугун.
- Сталь.
- Цветные металлы и их сплавы.
- Драгоценные и полудрагоценные камни.
- Драгоценные камни.
- Полудрагоценные камни.
- Драгоценные металлы. Сплавы и добыча.
- Золото.
- Серебро.
- Платина.
- Палладий.
- Рутений.
- Родий.
- Иридий.
- Осмий.
- Сплавы золота.
- Пробы.
- Клеймение ювелирных изделий из драгоценных металлов.
- Химические материалы для художественной обработки металлов.
- Поделочные и синтетические ювелирные камни.
- Поделочные камни.
- Синтетические ювелирные камни.
- Слесарно-кузнечные работы.
- Разрезание листового металла.
- Рубка металла.
- Заточка зубил на станке вручную.
- Приемы рубки металла.
- Рубка зубилом.
- Правила безопасности при рубке металла.
- Коррозия и термическая обработка.
- Коррозия металла.
- Методы защиты от коррозии.
- Термическая обработка металлов.
- Отжиг, нормализация, закалка и отпуск.
- Химико-термическая обработка черных металлов.
- Ковка.
- Оборудование и инструмент для ковки.
- Опорный инструмент.
- Изготовление инструмента.
- Основные приемы ручной свободной ковки.
- Отделка (выглаживание).
- Сборка кованых изделий.
- Защита поверхности кованого металла.
- Опиливание.
- Сущность процесса. Виды напильников.
- Правила и приемы опиливания.
- Опиливание выпуклых поверхностей.
- Опиливание мелких деталей.
- Уход за напильниками.
- Чеканка.
- Материалы и инструменты для чеканных работ.
- Инструменты и приспособления.
- Приспособления, оборудование и дополнительное оснащение для чеканных работ.
- Технология чеканки.
- Перевод рисунка на металл.
- Чеканка оброна.
- Чеканка объемных форм.
- Дифовка.
- Технология выколотки по моделям.
- Применение художественной чеканки.
- Басма.
- Процесс изготовления матрицы.
- Гравирование.
- Плоскостное гравирование.
- Обронное гравирование.
- Закрепление камней в изделиях и художественное литье.
- Особенности производства художественных изделий из металла.
- Художественное литье.
- Литье в земляные формы.
- Эмалирование и художественное чернение.
- Эмалирование.
- Художественное чернение.
- Художественное травление металла.
- Насечка и наводка.
- Химические и гальванические (электрохимические) способы отделки изделий из металла из металла.
- Отделка изделий из меди.
- Отделка изделий из алюминия.
- Отделка изделий из серебра.
- Отделка изделий из стальных сплавов.
- Защитные покрытия художественных изделий из металла.
- Охрана труда.
- Требования к производственным помещениям, учебным мастерским, оборудованию и инструменту.
- Безопасность труда при производстве слесарных и кузнечных работ.
- Техника безопасности и промышленная санитария при литейных работах.
- Безопасность труда при чеканно-дифовочных и ювелирных работах.
- Безопасность труда при пайке и работе с паяльными лампами.
- Техника безопасности при работе с электроприборами.
- Оказание первой помощи при несчастном случае.
- Противопожарные мероприятия.
- Подготовка к механизированному и ручному сверлению.
- Сверление отверстий.